在汽车底盘NVH(噪声、振动与声振粗糙度)开发中,减震衬套的性能上限往往由最底层的橡胶配方决定。若配方设计脱离了实际的交变载荷与极端温度工况,极易导致零部件在路试阶段发生早期疲劳撕裂或高频动态硬化。
汽车橡胶衬套配方设计需综合考量生胶选型(NR/EPDM/CR)、动静刚度比(Kd/Ks)、阻尼损耗角(Tan δ)及抗蠕变性能。通过精准调控硫化体系与补强填充体系,方能实现底盘多维刚度解耦与长效耐疲劳寿命。
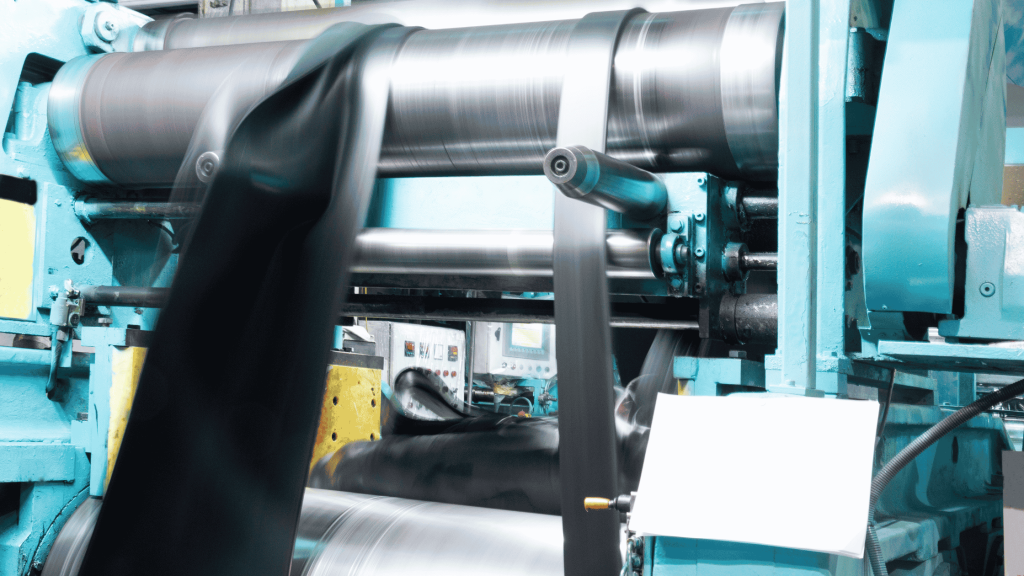
配方设计得再完美,如果只停留在实验室里也是“纸上谈兵”。要想把纸面上的好配方真正落地,变成几十万件质量始终如一的量产衬套,非常考验制造工厂的生产设备底蕴和严苛的台架测试把控能力。江西光益减震系统有限公司建厂于1998年,基于IATF 16949质量管理体系,在厂内配备了400T至800T大吨位真空注射硫化机以及全矩阵的物理测试台架。依托核心团队逾40年的橡胶减震产品研发经验与庞大的材料数据库(S/N、E/N曲线),我们不仅能精准研发配方,更能保障高可靠性的量产落地。接下来,我们将从底层工程逻辑出发,为您深度剖析底盘橡胶件的配方密码。
为什么汽车橡胶衬套对材料要求更高?
与普通的工业密封圈或减震垫相比,汽车底盘衬套的工作环境堪称“炼狱”。它不仅要承受整车自重,还必须在-40°C至120°C的宽温域内,应对每秒数次到数百次的复杂多轴交变载荷。
汽车衬套对材料的极高要求源于其“力学承载”与“声学滤波”的双重身份。材料必须同时具备极高的极限抗撕裂强度、极低的压缩永久变形率(防底盘塌陷),以及特定频段内高度稳定的动态阻尼特性。
极限工况下的材料失效模式(FMEA)与NVH要求
汽车悬架在运行中,衬套的橡胶基体处于复杂的应力应变状态(拉伸、压缩、剪切复合)。常规橡胶配方在此类工况下极易发生不可逆的物理破坏。
底盘衬套面临的严苛工况与材料要求矩阵:
| 恶劣工况与输入条件 | 传统普通橡胶的失效表现 | 底盘级橡胶配方的核心应对指标 | 对整车NVH与安全的影响 |
|---|---|---|---|
| 高频多轴交变载荷 (10Hz-400Hz) | 内部生热极速增加,导致“热爆”或早期疲劳断裂。 | 耐屈挠疲劳寿命 (Flex Fatigue Life) 与 低生热特性。 | 决定部件是否能在质保期内维持机械完整性,防异响。 |
| 长年静载与动态冲击叠加 | 发生严重的不可逆蠕变(Creep),零件尺寸缩小,配合松动。 | 压缩永久变形 (Compression Set, CS) 必须控制在极低水平(如高温下<20%)。 | 确保车轮四轮定位参数(Camber/Caster)长效稳定,防止吃胎与跑偏。 |
| 宽频域振动激励 | 橡胶在高频下急剧变硬(动态硬化),失去隔振能力。 | 严格控制 动静刚度比 (Kd/Ks),优化阻尼损耗角(Tan δ)。 | 截断路面粗糙微震与电机高频啸叫传入座舱,提升高级感。 |
| 环境化学侵蚀 (油污/臭氧/盐水) | 表面产生龟裂、局部溶胀或与金属骨架发生界面脱胶。 | 高密度的抗臭氧体系与特定的耐油胶种选择。 | 防止橡胶表层老化导致的裂纹向内部扩展。 |
在主机厂的SOR(技术规格书)中,针对材料的考核不仅有常规的拉伸强度和扯断伸长率,更包含了严苛的热空气老化与耐疲劳循环。这要求配方工程师必须在相互制约的物理指标中寻找最佳平衡。
汽车橡胶衬套配方设计需要考虑哪些核心因素?(生胶选型)
生胶(Base Polymer)是配方的骨架,决定了材料的基础物理和化学基因。选错生胶,无论后续如何添加助剂,都无法弥补其先天缺陷。底盘件最常用的生胶主要集中在NR、EPDM与CR三大类。
核心因素首选生胶种类。天然橡胶(NR)凭借无可替代的高弹性与耐疲劳性统治着受力件;三元乙丙橡胶(EPDM)以耐候耐热见长;氯丁橡胶(CR)则兼顾了力学性能与耐油耐臭氧特性。
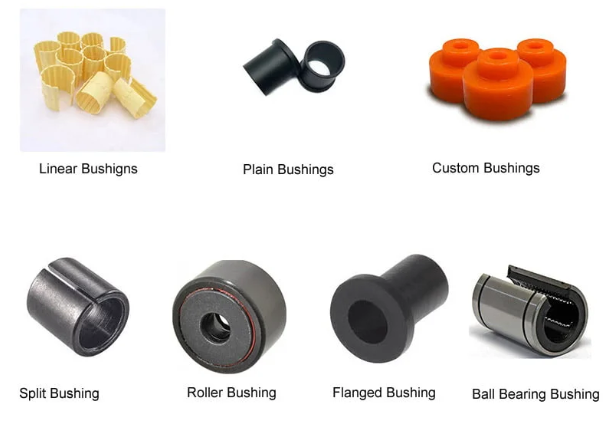
三大核心弹性体(NR/EPDM/CR)的工程应用对标
不同底盘节点的受力特征与环境暴露程度截然不同。江西光益在进行材料正向开发时,执行以下生胶选型逻辑:
| 生胶种类 | 微观分子链特征与核心优势 | 致命物理短板 | 汽车底盘典型应用场景与选型逻辑 |
|---|---|---|---|
| 天然橡胶 (NR) | 大分子链高度规整,具备优异的“应变结晶”效应。回弹性最好,抗撕裂与耐屈挠疲劳寿命极高。 | 耐热性、耐臭氧老化性较差;极不耐油(遇矿物油迅速溶胀)。 | 绝对主力:控制臂衬套、副车架衬套、减震器顶胶。这类部件承受极端动态载荷,唯有NR能提供百万次以上的疲劳寿命。 |
| 三元乙丙橡胶 (EPDM) | 主链完全饱和,无双键。耐臭氧、耐紫外线、耐热水及耐高温老化性能极其优异。 | 耐油性差;动态抗撕裂与耐疲劳性能远不及天然橡胶(NR)。 | 高温与静态密封:排气管吊胶(可耐150°C高温)、防尘罩、部分非核心承载的缓冲块。 |
| 氯丁橡胶 (CR) | 含有氯原子,赋予其一定的阻燃性。综合性能平衡,耐油、耐候、耐臭氧,力学强度中等偏上。 | 耐低温性能较差(-30°C以下易结晶变硬);加工安全性较低,易焦烧。 | 油污高发区:稳定杆(平衡杆)胶套、靠近发动机/差速器底部的支撑件、转向机护套。 |
在现代新能源底盘开发中,为了弥补NR不耐热的缺点,我们常采用NR与顺丁橡胶(BR)或少量丁苯橡胶(SBR)的并用胶体系,在保持极高动态疲劳寿命的同时,改善其耐老化与加工流变性能。
为什么橡胶衬套不能只看硬度?
这是一个在逆向工程中极其常见的误区:工程师用硬度计测出竞品为“65邵A”,便要求供应商提供相同硬度的样品,结果实车NVH表现一塌糊涂。
硬度(Shore A)仅反映材料表面的静态微观抗压能力,完全无法代表橡胶的动态能量耗散特性。盲目通过增加炭黑来提升硬度,会导致动静刚度比(Kd/Ks)失控,引发严重的底盘高频共振。
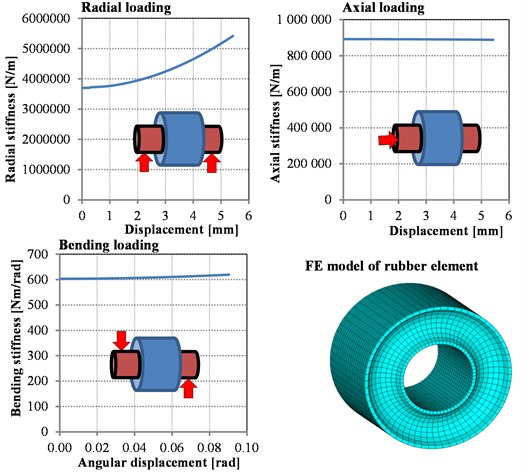
佩恩效应(Payne Effect)与动态刚度硬化分析
橡胶并非刚体,而是粘弹性材料。在受到高频交变应力时,其内部填充网络(如炭黑聚集体)的破坏与重组会产生强烈的滞后现象。
“唯硬度论”引发的失效路径与参数纠偏:
| 错误开发逻辑 | 物理参数的负面畸变 (Payne Effect) | 实车NVH故障表现 | 正向配方调校指标 |
|---|---|---|---|
| 大量填充粗粒子炭黑以拼凑硬度数值 | 静态硬度达标,但材料的滞后损失(Hysteresis)变大,生热极快;高频段动刚度(Kd)呈指数级攀升。 | 车辆在粗糙柏油路面行驶时,路噪未经衰减直接刺透底盘,车厢内产生“轰隆隆”的空腔共振音。 | 监控 动静刚度比 (Kd/Ks):在100Hz工况下,优质配方须将该比值严格抑制在1.2-1.4之间。 |
| 忽略阻尼特性,仅关注拉伸强度 | 阻尼损耗角(Tan δ)过低,材料过于“弹”。 | 过减速带后,底盘产生持续的余震,车身像船一样上下晃动,无法迅速收敛。 | 优化 阻尼损耗角 (Tan δ):针对目标共振频率(如10-15Hz),调配特定分子量分布的生胶,精确定位阻尼峰值。 |
因此,硬度只是配方设计的一个基准副产物,真正的核心是设计出符合底盘运动学与声学要求的“三维静态矢量刚度”与“频域动态响应曲线”。
橡胶配方体系设计需要关注哪些方面?
一个完整的汽车底盘级橡胶配方,绝不是生胶与炭黑的简单混合,而是包含四大核心子体系的精密化学反应包。每一个体系的微调,都会引发“牵一发而动全身”的蝴蝶效应。
配方设计必须深度统筹四大体系:提供基础力学的生胶体系、决定交联网络结构的硫化体系、掌控刚度与耐磨的补强体系,以及对抗环境降解的防护/防老体系。
四大配方体系的深度工程拆解
江西光益的材料工程师在开发百万次疲劳寿命的衬套时,必须在交联密度与分子链柔顺性之间进行极限微调。
核心配方体系的内部逻辑与工程目标:
| 配方核心体系 | 核心化学材料及作用机制 | 对底盘衬套性能的决定性影响 (FMEA视角) | 江西光益调校策略 |
|---|---|---|---|
| 1. 硫化体系 (Vulcanization) | 硫磺、促进剂(如CZ、DZ)、活性剂(ZnO)。决定大分子链之间交联键的类型(多硫键、双硫键、单硫键)。 | 决定疲劳与耐热极限。多硫键耐疲劳好但耐热差;单硫键耐热好但易撕裂。 | 针对底盘件,广泛采用半有效硫化体系(SEV),取得极佳的动态疲劳抗力与优异的热氧稳定性平衡。 |
| 2. 补强填充体系 (Reinforcement) | 不同结构度与粒径的炭黑(N330/N550等)或白炭黑。通过物理吸附限制橡胶分子链滑移。 | 掌控刚度与动静比。高结构炭黑赋予高刚度,但也加剧高频动态硬化。 | 采用多品级炭黑复配,并引入特定偶联剂改性纳米白炭黑,在不增加动刚度恶化的前提下提升静态支撑。 |
| 3. 防护体系 (Anti-aging) | 抗氧剂、抗臭氧剂(如6PPD, TMQ)及物理防护蜡。捕捉游离基,阻断氧化链式反应。 | 决定部件生命周期长度。防护体系失效会导致橡胶表面大面积龟裂,应力集中后断裂。 | 建立高浓度、长效缓释迁移的复合防老体系,确保通过OEM严苛的1000小时以上高温热氧老化测试。 |
| 4. 软化增塑体系 (Plasticization) | 石蜡油、环烷油等。增加胶料的流动性,降低加工难度。 | 添加不当会渗出(喷霜)导致粘接面脱胶,或过度降低模量。 | 严格控制低挥发性环保增塑剂的用量,确保真空注射硫化时内部无气孔。 |
配方设计没有完美的绝对值,本质上是一场在“耐热性”、“耐疲劳性”与“NVH阻尼特性”之间的三维博弈。
不同汽车橡胶件,配方关注重点有什么区别?
底盘系统是一个由几十个不同功能的橡胶-金属节点组成的复杂网络。将控制臂衬套的配方直接套用于副车架或排气管吊胶,必然导致系统性的工程失败。
不同节点的受力频率、振幅与温度边界截然不同。控制臂衬套死磕抗撕裂疲劳寿命;副车架偏重低频大阻尼吸震;而靠近发动机舱的悬置及排气管挂胶则必须挑战高温与热老化极限。
基于位置与工况的定制化配方标定模型
主机厂(OEM)在下发设计输入时,会明确各个位置的技术权重。江西光益在接手Tier 1的图纸后,会首先执行以下配方定位逻辑:
| 底盘橡胶件类别 | 核心边界工况与NVH诉求 | 配方设计的绝对侧重点 | 材料体系优化方向 |
|---|---|---|---|
| 控制臂衬套 (Control Arm Bushings) | 承受极端的扭转角度与多轴交变偏载,容易在悬架打底时瞬间撕裂。 | 抗撕裂强度 & 多轴动态疲劳寿命。要求百万次循环后无宏观裂纹。 | 高比例纯NR生胶;采用常规(CV)或半有效(SEV)硫化体系以生成高韧性的多硫交联键;严格限制杂质。 |
| 副车架/元宝梁衬套 (Subframe Mounts) | 承载总成重量,隔离动力总成低频抖动及路面宽频噪声。 | 极低的压缩永久变形 & 高频隔振(低动刚度)。 | NR/BR并用体系;优化炭黑分散度以压低Kd/Ks比值;对大体积橡胶实施极严的内部气孔控制。 |
| 液压衬套内部橡胶主簧 (Hydro-bushing) | 长期浸泡在内部高压流体(乙二醇或硅油)中,并承受极高频脉冲液压。 | 流体化学相容性 & 绝对的体积稳定性(严禁溶胀)。 | 选择与内部工作液体极性相斥的生胶基材;配方中严禁使用易被萃取的增塑剂,确保流体通道不被堵塞。 |
| 排气管/消声器吊胶 (Exhaust Hangers) | 长期暴露在120°C甚至更高的热辐射下,伴随持续低频摆动。 | 耐极高热氧老化 & 宽温域稳定性。 | 必须放弃NR,强制采用三元乙丙橡胶(EPDM)或特种硅橡胶(VMQ),配合耐热硫化体系。 |
这种基于底盘位置与工况强度的“一物一配方”策略,是确保整车全生命周期可靠性的基石。
为什么同样配方,不同厂家生产出来性能仍然不同?
许多采购端遇到过这种困境:要求供应商B完全照抄供应商A的成熟配方(BOM单一致),但生产出的样件在上台架测试时,疲劳寿命却只有原厂的一半,且刚度离散性极大。
配方BOM只是理论纸面数据,橡胶的最终性能高度依赖密炼分散度、注射排气工艺与硫化热历程。缺乏大吨位真空注射与缩径强化工艺的工厂,会在产品内部留下致命的微观孔隙与残余拉应力。

从理论配方到物理实体的制程变异与防呆控制
“同样的食材,不同厨师炒出的味道天差地别”,这句话在橡胶硫化工业中体现得淋漓尽致。江西光益之所以能确保极其严苛的批次一致性,核心在于对制造制程的重资产投入与数字管控:
| 核心制造环节 | 传统落后工厂的“致死”工艺变异 | 江西光益的数字化高标准制程控制 | 对最终刚度与寿命的物理改变 |
|---|---|---|---|
| 密炼与分散 | 混炼温度失控导致局部轻微“焦烧”;炭黑团聚未打散。 | 依托MES系统监控密炼机扭矩与温度曲线,强制多段混炼。 | 消除应力集中点(未分散的颗粒),彻底解决同一批次产品刚度忽高忽低的离散问题。 |
| 硫化成型工艺 | 普通平板模压硫化,合模时排气不畅,低分子气体被封死在内部形成气孔。 | 采用 400T至800T 真空大吨位注射硫化机;深抽真空后200Bar高压高速射胶。 | 橡胶内部致密度达到理论极限,气孔率趋近于零。抗极限撕裂与抗压溃能力得到跨越式提升。 |
| 热收缩与残余应力 | 橡胶高温硫化后冷却收缩,在管状骨架内部形成微观拉应力,极易起裂。 | 全面导入缩径 (Swaging) 机械冷加工工艺,径向精密压缩金属外管。 | 在橡胶内预置约-15 MPa残余压应力,抵消工作拉应力,实测动态疲劳寿命可爆发式提升约50%。 |
没有工艺参数(如硫化温度、压力、时间)的绝对固化,再完美的配方也会在粗糙的生产线上沦为废品。制程能力才是高端减震件制造厂商真正的护城河。
汽车橡胶衬套供应商应该参与哪些开发环节?
在现代汽车供应链中,传统的“来图加工”(Build to Print)模式已无法适应极度压缩的开发周期。面对新能源车苛刻的NVH挑战,如果制造供应商只在最后交货阶段介入,项目失败的风险将呈指数级放大。
优秀的减震器衬套供应商必须深度参与前期的“灰盒/黑盒”联合开发。在APQP初期介入,提供材料S/N疲劳曲线进行CAE仿真辅助,并在PPAP阶段出具完整的多轴疲劳与高频扫频DVP数据闭环。

前置协同工程与DVP物理台架闭环矩阵
江西光益作为全球供应链深耕者,我们强烈建议Tier 1与OEM在以下核心节点引入具备正向开发能力的供应商协同:
- 概念设计阶段 (Concept/APQP Phase 1-2):材料级参数输入
主机厂搭建底盘多体动力学(MBD)模型时,极度缺乏真实的橡胶非线性本构模型。江西光益可直接调用内部数据库,提供各胶种的超弹性材料卡片与疲劳寿命(S/N, E/N)数据,大幅提高CAE仿真的保真度,避免后期设计大幅返工。 - 结构优化阶段 (Design Freeze前):拓扑空腔与干涉验证
结合图纸,我们会利用工艺仿真软件分析产品是否适合大批量模流注胶,空腔R角是否会产生应力集中脱胶,并出具优化建议报告,将制造风险扼杀在数字阶段。 - 设计验证与PPAP阶段 (DV/PV & PPAP):全矩阵台架验证
交样绝不是终点。江西光益试验中心配备了涵盖单通道扭转、400Hz动特性扫频机以及三通道复合多轴变载疲劳的综合测试平台。我们出具的数据报告能客观证明:配方的高频动静刚度比是否达标,缩径工艺是否承受住了百万次路况载荷谱的偏载撕裂。
通过全链路的深度参与,制造端将不仅是零件的提供者,更是控制底盘项目量产风险的核心技术合伙人。
结语:超越硬度指标,重塑底盘NVH数据闭环
汽车橡胶衬套的配方设计,是一场横跨高分子化学、底盘运动学与流体力学的精密系统工程。从基础生胶选型到四大化学体系的博弈,再到破除“唯硬度论”的三维刚度与动态阻尼调校,任何一环的缺失都会在实车路试中招致严厉的NVH抱怨。在新能源架构对疲劳寿命与高频隔振提出颠覆性要求的今天,只有将前沿配方设计与高标准的注射硫化制程深度融合,方能量产出经得起考验的底盘级减震件。
针对底盘正向开发中涉及的异形空腔拓扑优化、特定频段的阻尼Tan δ标定、多轴疲劳台架验证及缩径强化工艺,江西光益减震系统有限公司愿与各大Tier 1及主机厂工程团队展开深度互信。依托我们的MES数字全景追溯工厂与国家高新技术加持的研发中心,我们期待为您的高阶悬架项目提供超越硬度表象的硬核工程交付。