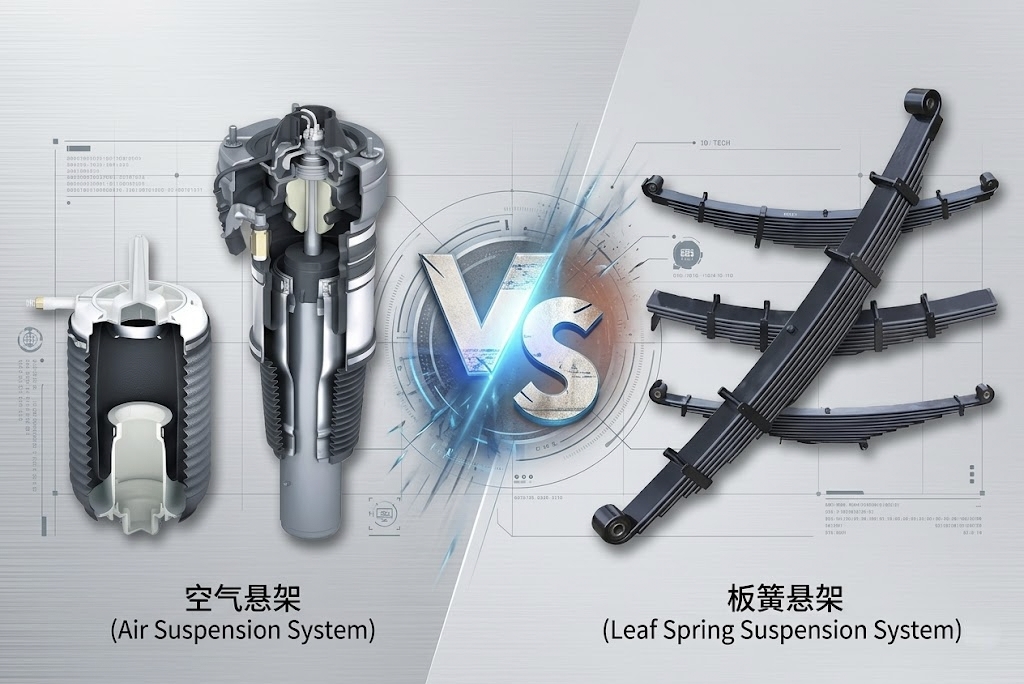
在底盘悬架系统的正向开发中,不同架构对减震连接件的要求存在巨大差异。如果将商用车板簧衬套的配方直接套用于乘用车空气悬架,或者反之,将导致严重的早期失效或整车NVH(噪声、振动与声振粗糙度)失控。
空气悬架衬套的核心任务是过滤路噪与降低动静刚度比,以提升驾乘舒适性;而板簧悬架衬套则需要硬扛几十吨的重载与极端扭转撕扯。两者的材料流变学设定、结构解耦逻辑以及后续的工艺要求截然不同,选型时需根据具体的载荷边界进行针对性开发。
为 Tier 1 供应商与全球主机厂(OEM)提供高可靠的底盘减震方案,需要深厚的材料底蕴与硬核制造实力。江西光益减震系统有限公司创办于1998年,创始人拥有超过40年的橡胶减震产品开发经验,在衬套设计领域处于行业前沿。公司严格执行 SGS 认证的 IATF 16949 及 ISO 14001 体系,配置超过200台高端智能制造设备、400T重型注射机群以及完善的 S/N、E/N 橡胶疲劳数据库,致力于为全球汽车、短交通及头部农机企业提供定制化的抗疲劳与降噪解决方案。
空气悬架与板簧悬架的衬套有何不同?承重吃力与过滤路噪的区别
很多采购工程师在项目初期存在一个误区,认为只要是底盘用的橡胶管,性能应该都差不多。但实际上,应用在不同悬架结构上的衬套,其“本职工作”有着天壤之别。
板簧悬架衬套主要扮演“受力关节”的角色,需要在承受巨大静态压力的同时提供基础缓冲;而空气悬架衬套则是底盘系统的“低通滤波器”,重点在于隔离复杂频段的路面微震并配合气囊工作。
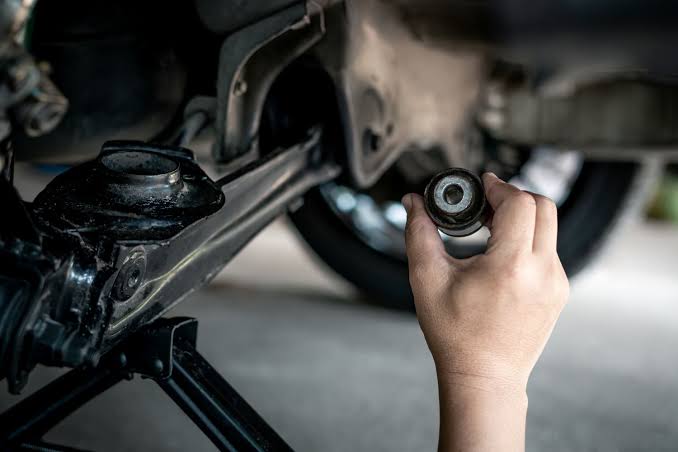
承载边界与频域响应的深度解析
在实际的 Tier 1 供货体系中,这两种产品的开发逻辑完全不同:
- 板簧悬架的“重载”属性:主要应用于皮卡、轻卡及重型商用车。这类车辆的后桥主要依靠多片钢板弹簧来承载货箱重量。位于板簧卷耳处的衬套,不仅要承受来自车架和货物的数十吨垂直静压,还要在车辆颠簸时,随着钢板的弯曲形变产生大角度的扭转。这就要求其橡胶配方必须具备极高的抗压缩永久变形能力(Compression Set)和超高模量,以防止在重压下被“压扁”或挤出。
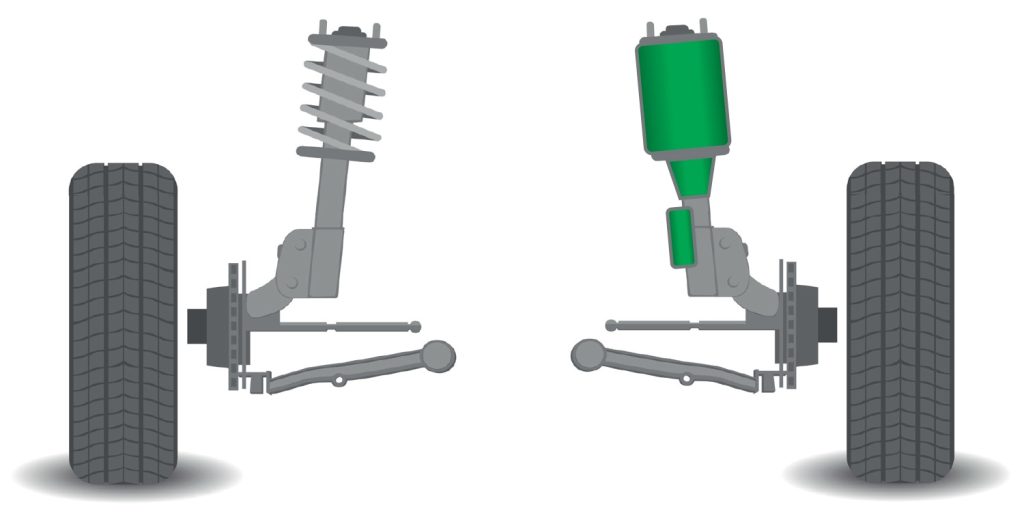
- 空气悬架的“精细”属性:主要应用于高端乘用车与新能源电车平台。空气弹簧(气囊)本身已经承担了大部分的车身重量,并提供了极佳的低频柔软度。此时,控制臂或副车架上的橡胶衬套,不再需要像货车那样“硬扛”重压,它的核心任务是填补气囊无法处理的“高频细碎震动”。它需要具备更低的动态刚度和更优秀的迟滞特性(Hysteresis),以阻断路面颗粒感和悬架运动时产生的结构噪音。
- 结构设计的参数化差异:
- 板簧件:通常采用厚壁、单层或双层金属管的简单结构,橡胶层厚实,主要追求径向与轴向的承载刚度。
- 空悬件:通常需要进行 X/Y/Z 三向刚度解耦,内部会设计复杂的月牙槽、缩胶孔或甚至采用液压结构,以在不同方向上提供截然不同的力学反馈。
板簧悬架的衬套为何容易损坏?几十吨重压与恶劣烂路的暴力撕扯
在售后质保索赔中,商用车板簧衬套的损坏率往往居高不下。很多产品装车不到几个月就出现了严重的松旷、异响,甚至整个橡胶芯体掉落。
板簧衬套长期处于超载重压状态,当车辆频繁出入工地、矿区等恶劣路况时,巨大的扭转角叠加泥水砂石的切割,极易引发橡胶边缘的机械性物理撕裂。
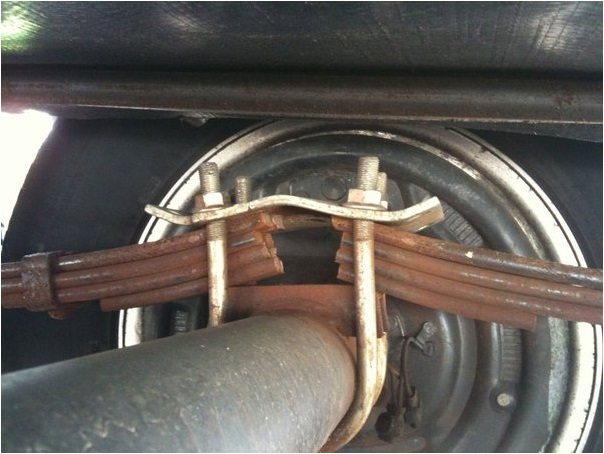
恶劣工况下的物理破坏链条
通过对退役件的 FMA(失效模式分析),我们发现其损坏主要由以下几个极端力学场景引发:
- 超大静压导致的永久塌陷:当货车长期超载,超过了衬套设计的最大径向载荷(Radial Load),橡胶内部的高分子链段会发生不可逆的滑移与断裂。表现为衬套内管严重偏心,橡胶被局部压溃。一旦橡胶变薄甚至金属管直接接触,不仅丧失减震功能,还会迅速磨损钢板弹簧卷耳。
- 大角度扭拉撕扯开豁:车辆在深坑烂路行驶时,车桥会发生极大幅度的上下跳动,迫使板簧衬套产生超过 ±20° 甚至更大的扭转角。如果橡胶配方的定伸应力不足,或者内外层金属管表面的硫化结合强度不够,橡胶会在两端边缘产生微小的拉伸裂纹。这种裂纹在随后的交变应力下会迅速扩张,导致“生生撕裂”。
- 泥水与砂石的研磨切割:由于商用车底盘大多直接暴露在泥水环境中,当泥浆、砂石侵入衬套两端的间隙时,会在扭转过程中形成高强度的磨料磨损。这种纯机械切割不仅会加速橡胶外表的破损,还会破坏表面的防锈磷化层,引发金属骨架的电化学腐蚀与大面积生锈脱胶。
为什么装配空气悬架的车里还会嗡嗡响?衬套的动静刚度没有调对
不少主机厂在开发新能源高端平台时发现:明明已经上了昂贵的空气悬架,但在通过粗糙的沥青路面时,车厢底板依然会传来恼人的“嗡嗡”声,甚至有明显的电驱尖叫声窜入车内。
空气悬架能够提供较低的静刚度,但如果协同工作的底盘衬套动静刚度比(Kd/Ks)过高,面对高频震动时橡胶会急剧硬化,形成刚性声桥,将路噪和电机啸叫直接放大传导。
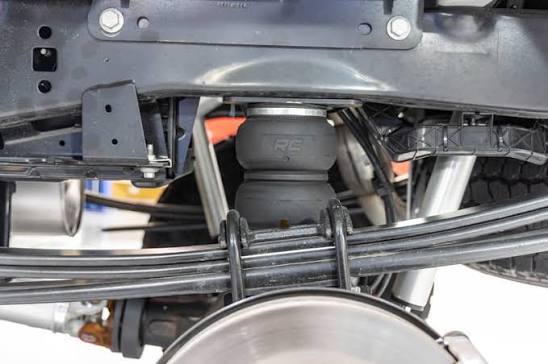
动静刚度比(Kd/Ks)的流变学痛点
要规避高端车型的 NVH 失控,Tier 1 与主机厂必须深刻理解动静刚度比在系统协同中的作用:
- 高频硬化与声桥效应:橡胶材料具备粘弹性特征,振动频率越高,其表现出的动态刚度(Dynamic Stiffness)就越大。纯电平台的电机激振频率常高达 1000Hz 以上,而粗糙路面的微震也多在 100Hz 以上。如果衬套的胶料体系没有经过专门的低滞后(Low Hysteresis)优化,它在高频工况下会瞬间变得像铁块一样硬,完全丧失低通滤波功能,导致底盘噪音长驱直入。
- 三向刚度解耦的平衡难题:乘用车的操控性能要求控制臂衬套在横向(Y轴)具备足够高的刚度,以抗衡过弯离心力;但为了 NVH 舒适性,又要求其在纵向(X轴)足够柔软。如果仅仅依靠提升橡胶硬度来满足 Y 轴支撑,必然会导致 X 轴与 Z 轴刚度同步飙升,彻底毁掉空气悬架原有的柔软质感。
- 江西光益的 CAE 联合研发支持:针对这一痛点,江西光益具备强大的 CAE 仿真分析与 NVH 联合研发能力。我们能协助客户在项目早期对衬套结构进行拓扑优化,通过精准的内部流道与开槽设计,实现物理上的三向刚度解耦,在不牺牲操控的前提下,有效压低动静刚度比。
两种衬套报废的真实表现:板簧悬架被切裂开豁与空气悬架内部发热
虽然都是底盘件失效,但因为载荷边界不同,两种衬套在报废时呈现出的微观和宏观状态截然不同,这直接反映了其背后的应力分布差异。
板簧件的失效主要表现为外部可见的宏观切裂、压溃和结合面锈蚀脱胶;而空悬件的失效则更多表现为内部高频摩擦引发的滞后发热,导致橡胶中心烧焦变黏。
真实索赔件特征解析
- 重压拉扯下的板簧件(物理损伤为主):退回的失效件通常表面布满深长的裂纹,甚至橡胶与内管完全分离。切开后可见,断裂面呈现出粗糙的机械撕扯痕迹。金属骨架表面常有大面积红锈,这表明在超大载荷与泥水侵袭下,外层的化学键结合已被物理暴力彻底破坏。
- 高频微震下的空悬件(热降解为主):外观可能看起来仍然完好,没有明显的边缘撕裂,但用手按压会发现其内部刚度严重衰减。将其剖开后,会发现橡胶芯部存在孔洞,材料发黏、发软,闻起来有明显的刺鼻焦糊味。这是因为在高频震动下,橡胶分子链内部摩擦产生大量热能,由于橡胶导热性差,热量在中心聚集,温度飙升至 130℃ 以上,引发了严重的热氧化降解(Thermal Degradation)。
工厂如何提升衬套抗撕裂能力?缩径工艺挤小金属管注入预压应力
面对上述苛刻的失效挑战,仅仅调整橡胶配方是不够的。真正的 Tier 1 制造工厂必须在后端成型工艺上建立物理防御壁垒,强行提升零部件的抗疲劳阈值。
通过在制造流线末端引入“缩径(Swaging)”工艺,利用大型液压模具将外金属管强制挤小,向橡胶内部注入高强度的残余压应力,可有效抵消车辆行驶中产生的破坏性拉应力。
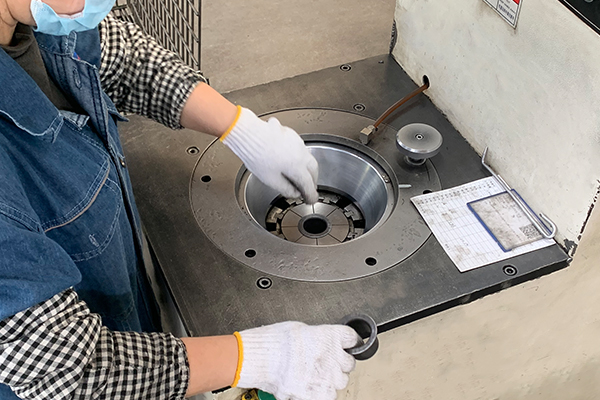
400T密注与冷缩径(Swaging)的降维防御
江西光益通过 MES 系统对全制程进行极致管控,特别是在两项核心工艺上拉开了质量差距:
- 400T 大吨位注射硫化:所有金属件前处理均由全自动涂胶、抛丸、磷化生产线完成。随后,在 400T 以上的注射硫化机群中,胶料被极高的压力强行压入金属微孔中,完成高温交联。巨大的注射压强确保了分子级的深度结合,规避了界面虚接引发的早期脱胶。
- 预压应力护城河——Swaging 缩径工艺:这是我们坚持采用的核心工艺。在产品硫化完成并冷却后,我们使用专用的径向缩径设备,对外金属套管施加强大的圆周收缩力,使其外径发生可控的塑性缩小。
- 这一动作将橡胶内部强制压紧,锁入了高达 25%~30% 的残余压应力(Compressive Residual Stress)。
- 橡胶材料极其抗压但极其怕拉伸。当车辆在烂路上行驶,悬架试图“拉裂”衬套时,这股外来的破坏力必须先去抵消掉橡胶内部那 30% 的预压应力,然后才有可能产生拉伸变形。
- 经过长期路试与台架验证,采用缩径工艺的减震件,其抗撕裂与抗疲劳寿命可直接提高约 50%,为整车厂提供了坚实的可靠性兜底。
整车厂如何测试这两种衬套寿命?重载强扭破坏对比空气悬架高频扫测
既然工况和失效模式完全不同,主机厂在制定 DVP(设计验证计划)时,绝不能用同一套测试标准来检验这两种衬套。必须配置差异化的测试台架,精准模拟实际破坏场景。
针对板簧件,测试侧重于使用 100KN 以上的拉力机与大角度扭转平台进行低频暴力破坏;针对空悬件,则侧重于在 400Hz 动态测试机上扫描高低频刚度,并使用多通道路谱进行复合疲劳验证。

差异化 DVP 验证矩阵与实验室硬件保障
为了协助 Tier 1 和主机厂完成极其严格的质量放行,江西光益试验中心配备了业内一流的全套检测矩阵,可针对客户特殊需求定制测试平台:
- 重载件的暴力检定:为了验证板簧衬套的抗撕裂与脱胶极限,我们动用 100KN 与 200KN 电子拉力机,执行严苛的推脱力测试(Push-out Force)与本体抗拉破坏测试,确保在几吨的野蛮破坏下,必须是橡胶本体断裂,而结合面绝不脱胶。同时利用 单通道扭转测试平台 施加极端角度的低频交变扭转,验证其抗磨损极限。
- NVH件的宽频与复合扫描:针对要求极高的空气悬架衬套,静态力学不再是唯一指标。我们部署了先进的 400Hz 高频动态性能测试机,结合耐热老化、耐低温老化试验箱,精准绘制其在 -40℃ 到 高温环境下的宽频动刚度曲线,确保高频下无硬化现象。
- 实车路谱复合验证:无论是哪种衬套,单向测试都有其局限性。中心配置了强大的 双通道及三通道疲劳测试平台,可直接导入试车场的真实复合路谱(在同一时间轴上叠加 X/Y/Z 三向应力),在实验室里高拟真重现数十万公里的全工况洗刷,确保最终交付方案的万无一失。
结语:携手江西光益,打通悬架NVH与承载验证闭环
从重载板簧的暴力撕扯,到高端空悬的精细滤波,底盘悬架衬套的选型是一场涉及材料流变学、三维力学解耦与核心后处理工艺的系统工程。任何脱离工况边界的盲目选型,都会给整车带来难以挽回的索赔风险与 NVH 负面评价。
江西光益减震系统有限公司,依托千万级年产能的 400T 密注柔性生产线、成熟的 Swaging 预压缩径绝技,以及涵盖 200KN 拉压至 400Hz 动态扫频的全矩阵检测能力,已建立起完整的研发、制造与验证闭环。如果您所在的主机厂或 Tier 1 团队正在为新一代商用车重载底盘或乘用车空气悬架平台寻找可靠的减震方案,我们期待与您深入对接。欢迎带着您的 DVP 规范与 3D 数模,与我们的 NVH 工程师共同开启高效、低成本的定制化联合研发!