在德国汉诺威参加 IAA TRANSPORTATION 时,我们在技术交流中观察到一个明显规律。以售后市场为主的访客,通常会先从产品本身开始:规格、结构、应用范围和供货能力。OEM、挂车和工程类访客往往会进一步了解。他们会花更多时间查看 CAE 分析、仿真图纸、真实工况输入和验证表现。
这说明了供应商评估中的一个实用原则:
产品可以开启对话,但工程证据才会让技术团队有理由继续对话。
对于悬架衬套、扭力杆衬套、橡胶支座及其他橡胶-金属件而言,尺寸符合要求只是第一道门槛。OEM 团队还需要了解零件在车辆系统中的实际表现、设计如何完成验证,以及经批准的性能如何在批量生产中持续复现。
为什么图纸只是起点
图纸可以定义接口、名义尺寸、公差以及材料或工艺要求。但图纸本身无法说明弹性体零件在复合载荷、角度运动、温度变化或反复疲劳循环下会如何表现。
橡胶件的表现高度依赖边界条件。预紧力、安装方向、载荷方向或周边结构发生变化,都可能改变零件的工作响应。两个零件即使尺寸上可以互换,也可能在车辆中产生不同的刚度、阻尼或运动特性。
因此,OEM 工程评审通常需要回答以下问题:
- 零件安装在系统中后承担什么载荷路径?
- 哪些位置可能出现局部应变或应力集中?
- 动态刚度是否满足整车系统要求?
- 零件能否提供所需运动,同时避免产生过大的反作用力?
- 橡胶-金属粘接界面能否承受反复复合载荷?
- 有哪些证据能够把仿真模型与物理样件联系起来?
- 哪些过程控制可以使量产零件保持在已验证的性能窗口内?
这些答案应当形成一条可追溯的证据链,而不是一组彼此孤立的图片或测试名称。
OEM 团队应检查的四层证据
1. 真实工况输入决定分析的价值
CAE 的代表性取决于其背后的输入。有效的模型应从实际工程问题出发,包括载荷工况、位移、角度运动、安装约束、环境条件以及向零件传递载荷的接口。
对于商用车或挂车悬架件,相关输入可能包括垂向和纵向载荷、制动或加速事件、运动范围、预紧力以及连接件的刚度。具体输入取决于项目。关键在于,供应商能够解释每个输入的来源,以及它要回答的设计问题。
如果模型使用了简化或假设输入,这些假设应当明确记录。这样 OEM 团队才能区分可行性研究、设计对比和用于验证级预测的分析。
2. CAE 应揭示载荷路径和设计风险
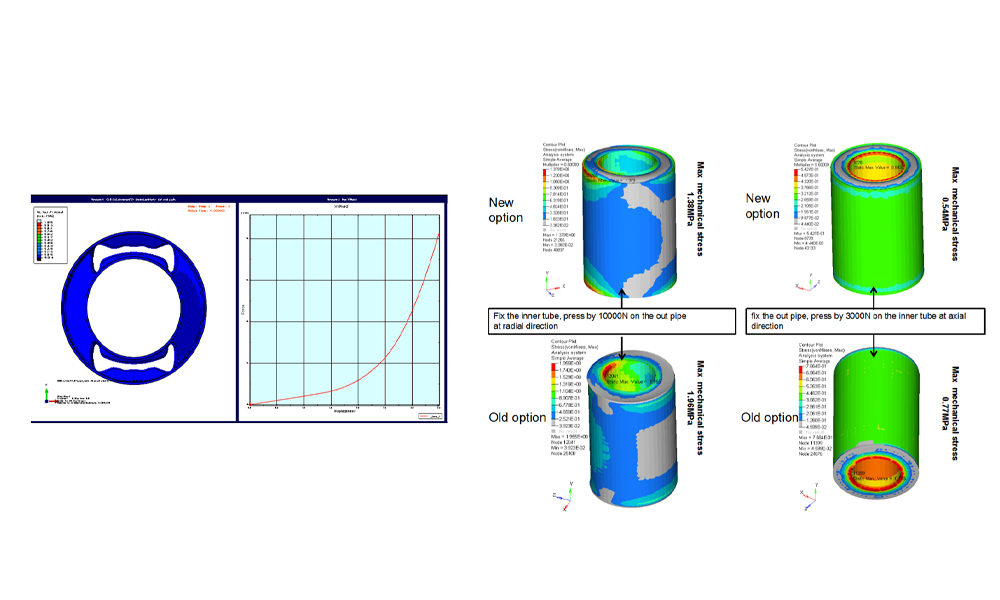
CAE 的目的不是为产品展示增加色彩图,而是支持工程决策。对于弹性体衬套或支座,分析应帮助团队理解变形、反作用力、局部应变、应力集中以及橡胶与金属部件之间的相互作用。
因此,最有价值的输出不一定只是一个最大值。它也可以是不同几何方案的对比、敏感性分析、载荷路径变化,或对某一设计边界形成原因的清晰解释。
CAE 结果也应说明自身边界。材料模型、接触条件、粘接假设和网格设置都会影响结果。当分析用于支持设计放行时,相关假设和版本变化需要保持可追溯,以便后续评估变更,而不是依靠猜测。
3. 物理验证检验工程预测
仿真回答的是模型预测了什么。物理验证要回答的是:经过批准的零件能否实现所要求的性能。
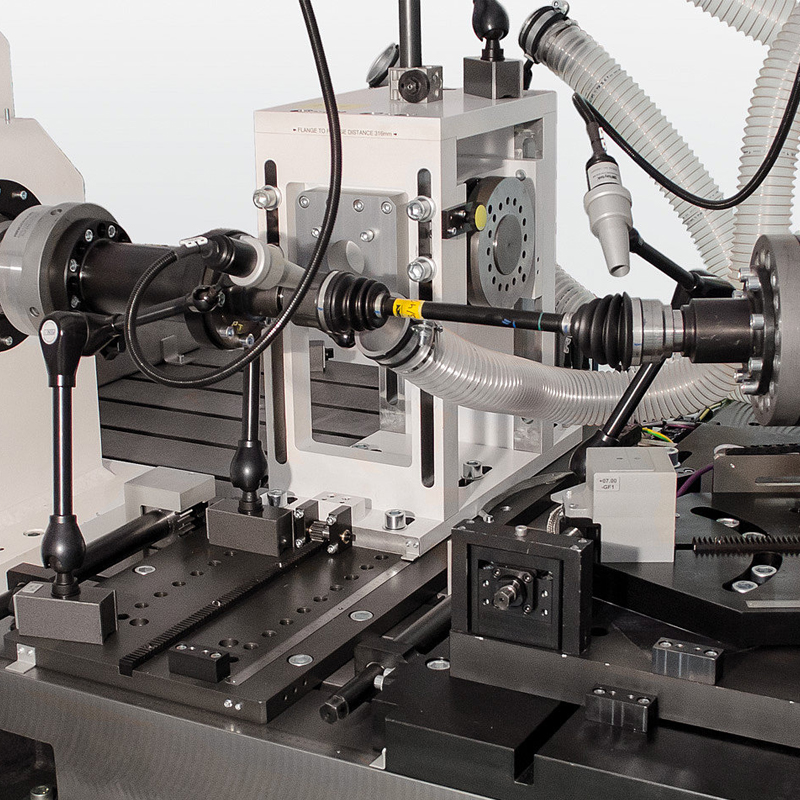
根据项目要求,证据包可能包括静态刚度、动态刚度、阻尼、运动性能、耐久性、环境暴露或粘接完整性检查。并不是每个项目都需要全部测试。测试计划应当与零件载荷、失效风险和客户要求相匹配。
核心问题是相关性。如果物理响应与预测不一致,就需要给出工程解释。差异可能来自材料行为、摩擦、预紧力、制造波动、试验夹具刚度或不完整的载荷工况。成熟的验证流程会记录差异,并用这些信息改进设计或模型。
验证和确认之间的区别也很有帮助。NASA 关于模型与仿真的指导文件,将 verification 描述为检查模型是否被正确实现,将 validation 描述为检查模型是否能够代表预期的真实使用场景。这种思路同样有助于汽车供应商准确说明 CAE 结果能够证明什么、不能证明什么。NASA 模型与仿真标准提供了一个中立参考。
4. 证据必须延伸到批量生产
样件批准并不自动保证量产性能。橡胶混炼、模压、粘接、硫化、金属预处理、装配和检验,都可能影响最终响应。
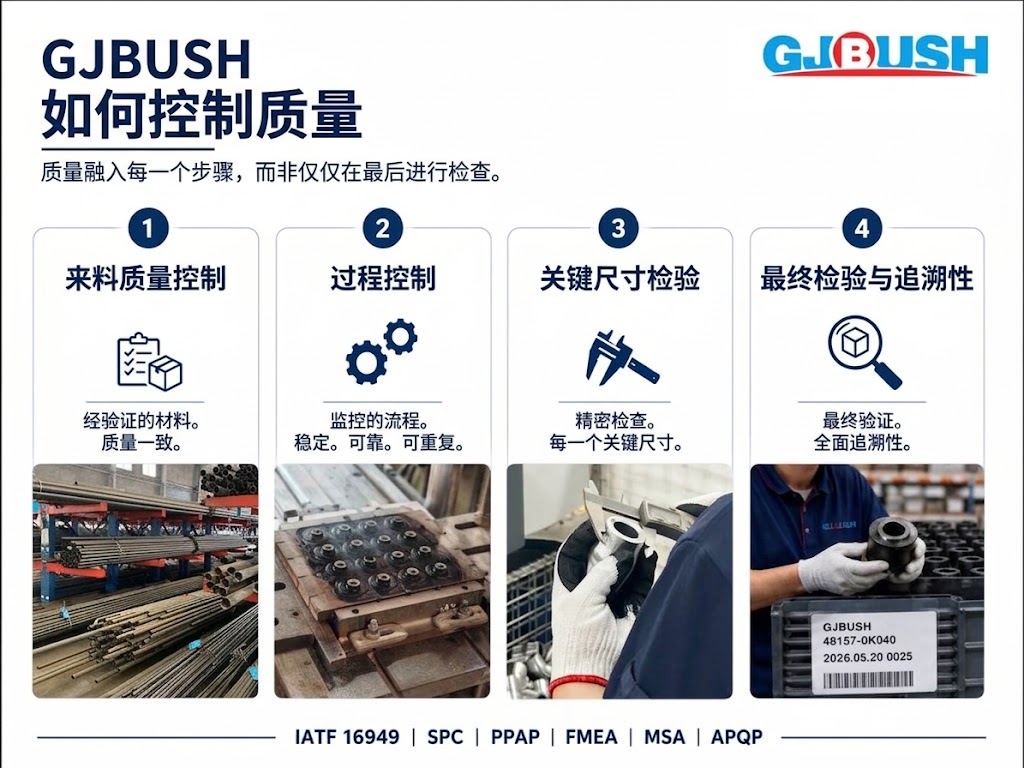
因此,OEM 供应商评审还应关注:经过验证的设计将如何转化为受控的生产过程。根据客户要求,项目可能涉及 APQP 先期产品质量策划、PPAP 生产件批准、控制计划、测量系统分析、过程能力研究、追溯和正式变更控制。AIAG 将这些活动纳入用于规划、批准和控制产品及过程质量的汽车行业核心工具。AIAG 汽车行业核心工具可作为项目管理框架的参考。
这些工作不是为了给零件增加额外文件,而是为了保护已批准设计与后续交付零件之间的联系。配方、模具、粘接前处理、硫化条件或检验方法发生变化时,可能需要在导入前完成技术评审。
零件背后的工程权衡
刚度、阻尼与运动能力彼此关联
弹性体连接件通常不会只有一个性能目标。提高某一方向的刚度,可能减少运动量,或改变传递到车身的力。提高阻尼可能有助于控制振动,但也可能改变滞后和发热。允许更大的运动范围,可能改善连接件运动,同时改变耐久性余量。
正确选择取决于车辆系统,而不是某个孤立的零件名称。供应商应能够把目标载荷方向、运动包络、频率范围和耐久要求放在一起讨论。这比笼统地宣称某一种材料或几何结构在所有场景下都更好,更有工程价值。
粘接是系统风险,不是外观细节
在橡胶-金属粘接件中,界面负责在两种不同材料之间传递载荷。表面处理、胶粘剂体系、硫化条件、结构几何和局部应变都会影响粘接完整性。反复载荷可能暴露出静态尺寸检查无法发现的薄弱位置。
因此,验证应当反映真实界面和预期失效模式。如果粘接完整性是关键风险,证据应明确相关检验或测试方法、验收标准和追溯要求。仅仅说明一个零件是“橡胶-金属粘接件”,不能替代针对具体应用的风险评审。
实用的供应商工程证据检查表
以下问题可以帮助 OEM 或 Tier 1 团队比较技术方案,而不是只围绕价格和交付进行评审。
| 证据领域 | 可向供应商提出的问题 | 有价值的回答应体现什么 |
|---|---|---|
| 应用定义 | 哪些载荷、运动和接口决定零件的工作任务? | 清晰的边界条件和已知假设 |
| CAE | 分析了哪些载荷路径和设计风险? | 工程推理,而不只是彩色云图 |
| 材料与几何 | 刚度、阻尼、运动能力和耐久性如何相互影响? | 与具体应用相关的权衡分析 |
| 物理验证 | 哪些预测结果与样件进行了对比? | 测试目的、方法、版本和相关性逻辑 |
| 粘接完整性 | 考虑了哪些界面风险? | 相应的工艺和验收控制 |
| 量产转移 | 量产如何复现已批准的性能? | 在需要时体现 APQP/PPAP 和过程控制思路 |
| 变更控制 | 材料、模具或工艺变化如何评审? | 追溯和重新验证逻辑 |
这张检查表不能替代客户图纸、技术规范或验证计划。它的作用是在设计变更成本较低、项目风险更容易控制时,尽早发现证据缺口。
从技术讨论到可重复的 OE 项目路径
对于悬架橡胶件及其他橡胶-金属件,GJBUSH 所倡导的合作路径不应止于一张图纸和一份报价。它可以被理解为一条连续的工程路径:
技术讨论 -> CAE 与工程分析 -> 样件开发 -> 测试与验证 -> 批量生产 -> 售后支持
具体流程应根据项目实际情况调整。有些项目需要更深入的仿真,有些项目则会更加关注运动性能、耐久性、环境暴露或粘接完整性。重要的是保持连续性:应用要求应当始终与设计决策、验证证据和生产控制相联系。
GJBUSH 已确认的定位是制造悬架橡胶件和橡胶-金属件,并可沿着技术讨论、分析、样件开发、验证和生产规划推进工程合作。具体客户关系、测试结果和项目成果,仍应根据单个项目的要求和证据进行确认。
OEM 信心背后的真正问题
问题不只是:“你们能制造这个零件吗?”真正需要回答的是:
你们是否理解零件的工作行为,能够验证设计,并在批量生产中持续复现所要求的性能?
这正是工程验证在 OEM 供应商选择中如此重要的原因。采购团队仍然需要关注成本、交付和供货稳定性。工程团队则需要一套有依据的解释:零件如何工作、风险如何被验证,以及经批准的结果如何在批量生产中得到保护。
如果你正在评审 OEM 悬架件项目,可以将图纸背景、预期载荷、运动要求和验证预期提交给 GJBUSH 工程团队,启动结构化的技术评审。相关入口包括 GJBUSH 工程能力、橡胶衬套产品平台 以及 质量和过程控制信息。