直拉杆接头设计的可靠性始于载荷路径,而不是产品目录中标注的杆体或球销尺寸。OE(原厂设备)团队必须定义正常路面载荷和极端的转向事件,将拉杆及其接口作为一个系统进行设计,将CAE(计算机辅助工程)与实际测量的行为进行对标,并将关键特性落实到PPAP(生产件批准程序)和批量生产中。
本指南重点关注使用转向机、垂臂(pitman arm)、直拉杆和转向臂的中重型商用车和客车。这并不是一份维修指南,也不提供通用的载荷或扭矩数值。这些极限值取决于车辆质量、车桥布局、转向比、助力水平、连杆几何形状、工作循环以及客户规范。
直拉杆接头需要做什么?
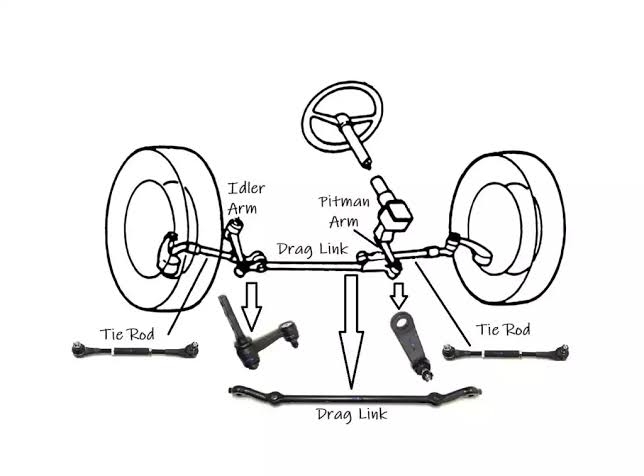
在常见的商用车布置中,转向机驱动垂臂旋转。一个接头将该运动传递给直拉杆,然后拉杆将力传递给车桥或转向节上的转向臂。当车桥和转向连杆在其工作包络范围内运动时,球窝接头(Ball-and-socket joints)允许发生角度变化(铰接运动)。
最简单的模型是将拉杆视为承受轴向拉伸或压缩的二力杆。这对于初步计算很有用,但它很少是设计的全貌。弯曲的拉杆、接头偏置、铰接角度、制造跳动(runout)或柔性安装点都可能增加弯曲载荷。悬挂行程和车桥转向会改变力的方向。接口处的间隙或夹紧力丧失可能会引入理想模型中不存在的冲击和微动磨损(fretting)载荷。
因此,设计审查应该追踪穿过每个接口的力:
转向机 → 垂臂 → 球销/锥面 → 球窝壳体 → 拉杆主体 → 调节套管/螺纹 → 对侧接头 → 转向臂 → 车桥和轮胎
每一个箭头既是一条载荷传递路径,也是一个潜在的功能丧失点。
在优化零件之前,先定义载荷工况
直拉杆接头设计通常需要两个不同的载荷系列。将它们混合成一个巨大的安全系数会掩盖真实的失效机制。
服役载荷与疲劳历史
正常运行中,由于转向修正、路面不平、制动、转弯、悬挂运动和驾驶员输入,会产生方向交变且振幅可变的载荷。有用的输入参数不是一个单一的峰值数字。它是一个保留了方向、顺序、频率以及轴向和弯曲载荷之间相互作用的时间历程或占空比(duty-cycle)表征。
一份已发表的 SAE商用车转向连杆研究 描述了利用实际道路载荷数据进行强度和疲劳分析的方法。同一项工作还考虑了车轮卡死和车轮抱死的情况,并将屈曲分析与物理测试进行了对标。这是一个合理的开发模式:从车辆中提取常规疲劳输入,然后加上明确定义的极端工况。
极端与近似误用(Misuse-adjacent)载荷
车轮卡死、撞击路沿、打死方向盘(转向限位事件)或在低车速下的高助力转向,可能会产生远高于正常道路载荷谱的短时载荷。即使这些事件的发生次数很少,它们也可能主导球销屈服、螺纹损坏、局部轴承应力、杆体弯曲或压缩屈曲的发生。
载荷工况矩阵至少应说明:
| 输入 | 工程问题 | 典型的验证路径 |
|---|---|---|
| 测量的道路载荷历史 | 疲劳损伤在哪里累积? | 经过对标的CAE分析和台架耐久性循环 |
| 满载、低速转向 | 持续的高受力状况是什么? | 系统测量和静态/强度验证测试 (proof test) |
| 车轮卡死或转向限位 | 任何零件是否发生屈服、滑动或屈曲? | 非线性CAE和受控的极限载荷测试 |
| 伴随转向角的悬挂行程 | 铰接和偏置是否增加了弯曲或边缘受力? | 运动学包络分析、台架测试和整车确认 |
| 温度、水、盐分和污垢 | 摩擦、密封或磨损在寿命周期内是否发生改变? | 环境预处理加上功能耐久性测试 |
必须区分的五种失效模式
“直拉杆失效”并不是指单一的机制。纠正措施取决于载荷路径在哪里发生改变以及为什么改变。
1. 杆体疲劳、屈服或屈曲
关键区域通常出现在截面刚度发生变化的地方:弯折处、锻造过渡区、螺纹收尾处、球窝壳体连接处或局部减薄的截面。拉伸峰值可能在一个位置主导屈服,而压缩则在其他地方主导全局或局部屈曲。疲劳评估必须使用实际的平均应力、载荷方向和表面状况,而不是一个单一的完全对称反向载荷假设。
CAE分析还应包括真实的接头位置和约束条件。人为固定模型端部可能会转移应力热点(hotspot),或抑制接头偏置产生的弯曲。如果应变计测试在关键截面显示出错误的相位或幅值,则模型在被用于批准几何形状变更之前需要进行修正。
2. 球销、轴承或球窝磨损
球窝总成在进行铰接运动时,绝不能产生不可接受的游隙、扭矩波动或卡滞。轴承材料、接触压力、润滑、表面光洁度、防尘罩的固定以及抗污染能力是协同工作的。一个通过了在清洁、居中、室温条件下循环测试的设计,当水和磨料进入接口且处于最大铰接角度时,可能会表现出截然不同的行为。
SAE J193 的公开范围描述了悬挂和转向球销/球窝总成(包括代表应用的完整整体总成)的实验室测试方法。它是一个有用的框架,但OE项目仍需定义相关的载荷、运动、环境、测试顺序和验收标准。
3. 锥面夹紧力丧失
球销锥面和配合的转向臂锥孔应作为一个被夹紧的接口发挥作用。锥角的兼容性、接触带、表面状况、座面上的涂层或污染、螺母摩擦力、嵌入(embedment)现象以及安装方法,都会影响最终实现的夹紧力。
扭矩只是夹紧力的间接控制手段。如果螺纹或支承面的摩擦力发生变化,两个拧紧到相同扭矩的总成可能会产生不同的预紧力。因此,图纸和控制计划应定义功能接口,而不仅仅是一个扭矩标注。根据架构的不同,有用的检查可能包括接触形貌、就位位置、安装扭矩-转角曲线(installation signature)、螺母行程、防松锁紧措施,以及耐久测试后微动位移(micro-movement)的迹象。
4. 调节套管或锁紧螺母松动
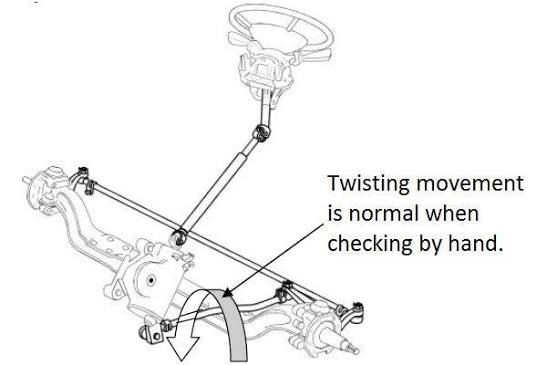
可调直拉杆将螺纹接口引入了与安全相关的载荷路径。螺纹啮合长度、公差叠加、连接套管的刚度、锁紧螺母的夹紧力、装配操作空间、扭矩工具的控制以及标记对齐(witness marking)都至关重要。拉杆上的弯曲或偏置也会增加螺纹接头处的力矩。
这种相互作用绝非理论上的。NHTSA 对某款皮卡车直拉杆设计的一项调查 记录了螺纹连接套管处的松动、套管或拉杆螺纹的损坏以及可能发生的分离。该调查还讨论了弯曲载荷可能是促成因素。其教训超越了该车型的范围:固定方式和结构载荷必须放在一起评估,同时所记录的根本原因绝不能泛化到所有的直拉杆设计上。
5. 生产或变更控制偏差
如果锥面几何形状、螺纹牙型、材料清洁度、热处理、直线度、表面保护或装配摩擦力偏离了经过验证的工艺窗口,一张经过验证的图纸在生产中依然会面临失效。即使标称的零件号保持不变,供应商或工艺变更也可能产生同样的风险。
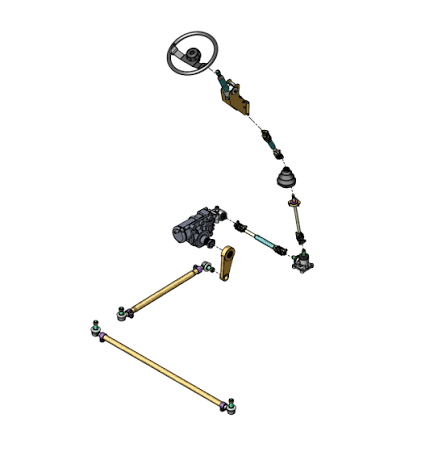
将载荷路径转化为设计需求
工程规范应使设计假设透明化。至少,请定义:
- 车辆架构、车桥布置、转向比、助力系统和转向限位策略;
- 完整的接头角度和悬挂行程包络,包括公差叠加和装配位置;
- 统一坐标系下的轴向力、弯矩和极端载荷工况;
- 服役载荷谱、目标寿命、环境暴露和检查点;
- 球销和球窝的功能极限,包括耐久测试前后的允许扭矩和游隙;
- 锥面几何形状、落座状况、紧固件系统、螺纹啮合和防脱方法;
- 材料、热处理、硬度、表面光洁度、防腐保护和裂纹控制要求;以及
- 在组件、连杆系统和整车层面,什么构成了“功能丧失”。
ISO 7803 为商用道路车辆转向球头提供了尺寸参考,并将球销和球窝视为一个总成。该尺寸基准不能替代特定应用的强度、疲劳、磨损、固定或环境验证。
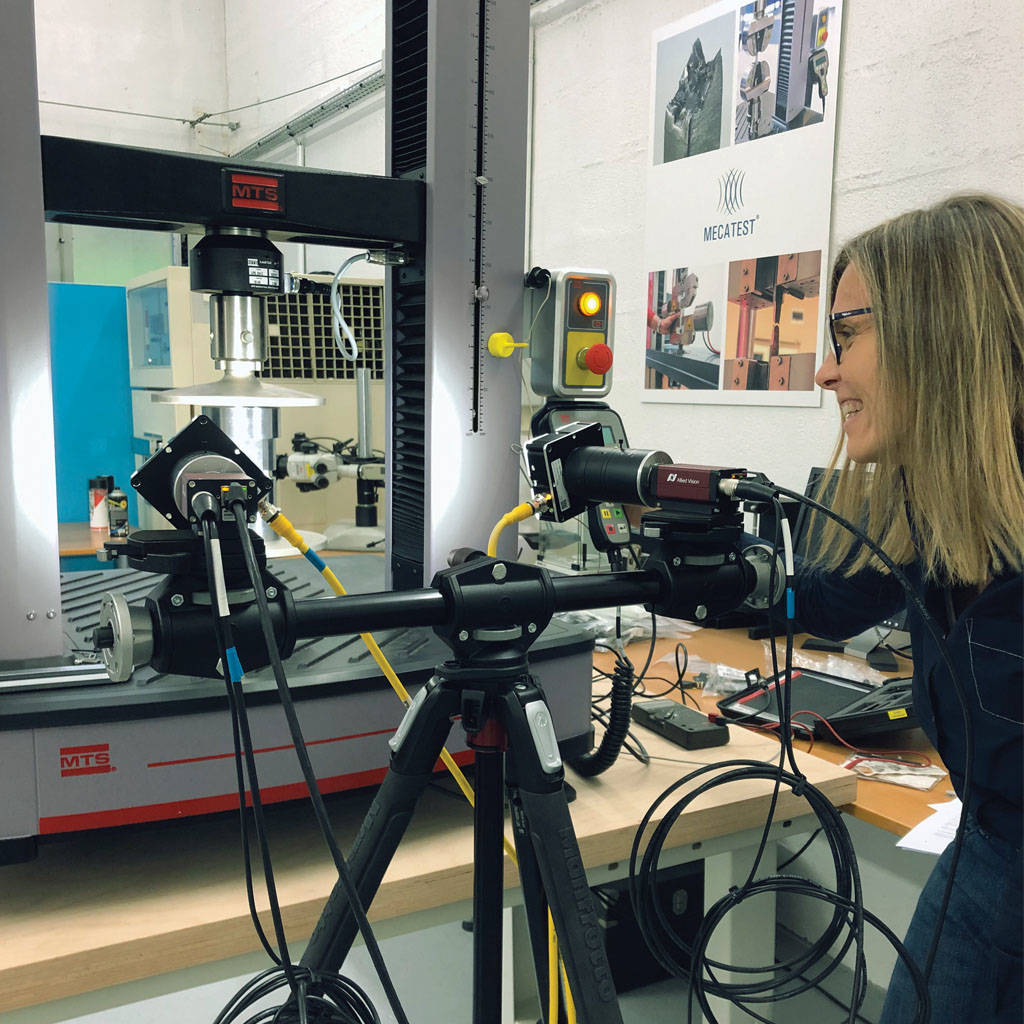
一份强有力的DVP&R(设计验证计划和报告)不会从FEA应力云图直接跳到冗长的台架测试。它是分阶段实现闭环的。
1. 测量系统
在代表性车辆或台架上布置传感器,以确定输入载荷、接头角度、位移以及关键截面上的相关应变。记录车辆质量、轮胎、气压、轴荷、转向助力状态、路面事件、车速、温度和驾驶员输入,以确保数据的可用性。
2. 对标模型
在多个工作点上,用实际测量的力、应变、位移或挠度来核对模型。相关性对标应涵盖载荷的大小和方向,而不仅仅是指出一个五颜六色的应力热点位置。在影响结果的地方,审查接触、预紧力、大位移和屈曲的假设。
3. 在组件级别验证强度和耐久性
台架项目应重现预期的载荷路径和工作铰接状态。根据设计风险,它可能包括强度和极限载荷测试、压缩/屈曲测试、变幅耐久性测试、球窝功能检查、锥面防脱以及调节接口防脱测试。
按照最有可能暴露失效机制的顺序进行环境预处理。例如,在耐久性测试前的污染环境,与完成清洁循环后的污染环境,对密封和磨损系统的考验是不同的。不要让夹具限制了车辆允许的自由度,也不要消除服役中实际存在的弯矩。
4. 在连杆系统和整车级别进行确认
组件测试隔离了失效机制;整车测试则确认系统行为。检查转向响应、游隙、手感力度、回正性、干涉情况、铰接运动、紧固件位置,以及锥面或螺纹接口处的任何位移。在耐久测试后重复进行相关测量,而不是仅仅依赖“未断裂”这一条标准。
5. 拆解分析与学习总结
测试后的检查应寻找裂纹萌生、永久变形、螺纹松动、装配对齐标记错位、锥面微动磨损、防尘套损坏、润滑脂状况、轴承磨损、间隙增大以及残留的安装状态。将这些观察结果反馈到模型、DFMEA(设计失效模式及后果分析)、图纸和控制计划中。
将经验证的设计导入 PPAP 和量产
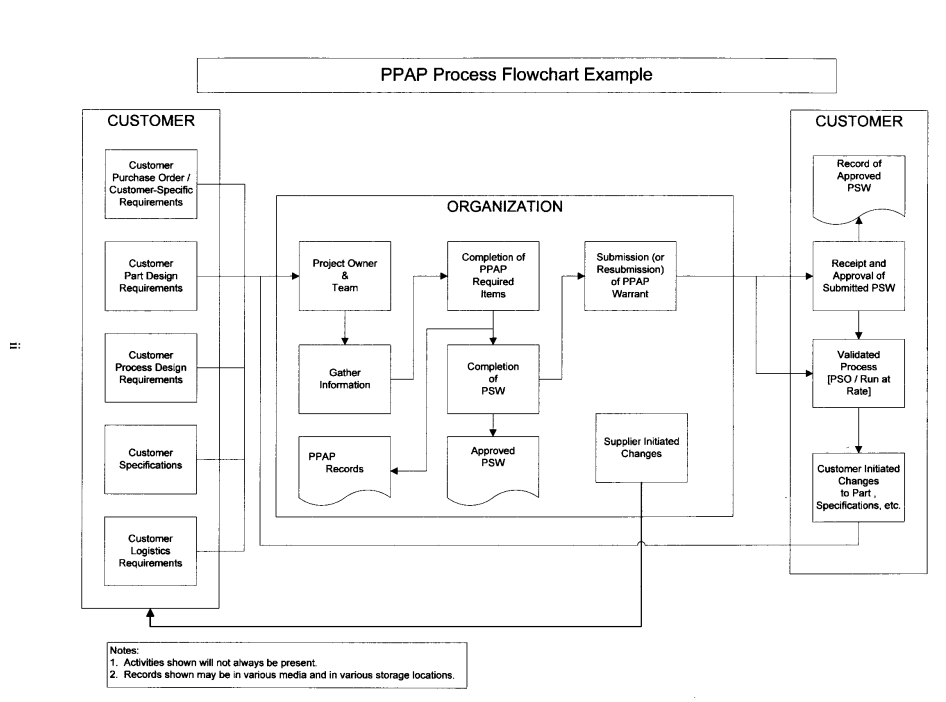
PPAP 必须证明生产控制措施能够维持 DVP&R 中验证的设计条件。首先,将功能风险转化为特殊特性(Special Characteristics)和可测量的工艺控制点。
对于拉杆及其接口,控制计划(Control Plan)可能需要涵盖锥角和位置、螺纹牙型和啮合长度、关键截面尺寸、直线度、球销或壳体特性、材料标识、热处理状态、表面保护以及装配防脱特征。确切的清单归属于图纸、DFMEA、PFMEA 和客户的特定要求。
生产系统随后应回答四个问题:
- 这些特性是否能被可靠地测量? 对用于特殊特性的量具和测试方法完成 MSA(测量系统分析)。
- 工艺能否保持在批准的窗口内? 利用代表性的模具、设备、材料和操作员建立过程能力。
- 装配偏差能否被探测到? 控制并校准扭矩工具,捕捉所需的安装扭矩曲线(signature),并针对啮合、位置、锁紧和对齐标记采用务实的防错设计(error-proofing)。
- 每一项变更是否都能被评估? 将材料、热处理、模具、工艺和次级供应商的变更与正式评审、重新验证和可追溯性联系起来。
不要仅仅因为所有尺寸都在公差范围内就放行转向连杆。功能测试和生产证据应确认:保持受控的接口、铰接能力和承载行为依然处于验证合格的状态内。
直拉杆接头设计审查清单
在设计发布前,OE 和供应商团队应能回答:
- 道路载荷历史和极端转向事件是否分开定义了?
- 模型是否包含了连杆偏置、铰接、预紧力、接触和压缩(在适用时)?
- 是否使用应变、位移或载荷测量数据来对标 CAE 模型?
- 锥面配合和调节套管的固定是否被作为功能接口对待?
- 耐久性测试是否使用了实际的运动包络范围和合理的测试顺序(包括环境因素)?
- 对于游隙、扭矩、裂纹萌生、永久变形和接口位移,是否定义了合格/不合格的标准?
- 拆解发现的问题是否反馈到了 DFMEA 和图纸中?
- 在风险要求的情况下,锥度、螺纹、关键截面和直线度要求是否作为特殊特性进行控制?
- 材料、热处理、工艺和供应商的变更是否可追溯且需重新验证?
- 整车级签发是否确认了组件和连杆耐久性测试后的转向功能?
最强健的项目不是那个拥有未经检验的最大安全系数的项目。而是那个能够将每一项关键要求从整车载荷追溯到设计模型、物理证据、图纸特性、生产控制和受控变更流程的项目。
对于同样包含转向衬套或其他橡胶-金属接口的项目,请通过 GJBUSH 的 汽车NVH解决方案 和 橡胶衬套工程平台 来界定应用边界。从图纸、载荷方向、运动包络、环境、验证要求、年用量和时间表开始。一个完整的金属直拉杆球头总成项目,应该与一家其公开的业务范围和验证能力直接涵盖该组件的供应商一起进行评估。
参考资料
- SAE 2017-01-1478: Truck Steering Component and Linkages Analysis Using Finite Element Method — 展示了商用车工程团队如何使用道路载荷数据、车轮卡死/抱死工况、疲劳分析和屈曲对标。
- NHTSA ODI Preliminary Evaluation PE 18-016 — 记录了一项关于特定螺纹套管和锁紧螺母松动/分离的调查,以及弯曲载荷可能的促成作用。
- SAE J193_201210: Ball Stud and Socket Assembly — Test Procedures — 提供了一个受认可的、用于转向和悬挂球销/球窝总成的实验室测试框架的公开摘要范围。
- ISO 7803:1987 — Commercial Road Vehicles — Steering Ball Joints — 定义了商用车转向球头的尺寸范围,同时将球销和球窝作为一个总成来对待。