对于所有的类别和项目来说,并不存在唯一一家“中国最好的汽车零部件制造商”。 对于采购橡胶金属衬套、悬置或其他NVH(噪声、振动与声振粗糙度)部件的OEM或Tier 1团队而言,最合适的制造商是能够将您的图纸、载荷路径、刚度或阻尼目标、耐久性条件和投产要求转化为经过验证的零件,并能在量产中保持这种合格结果的制造商。
这个答案排除了简单的“十大”榜单。公司规模、产品目录广度、出口量、某项证书或某一次合格的样品都可以帮助筛选,但都不能证明某个供应商适合您的具体应用。站得住脚的决策始于锁定的需求,经过基于证据和匹配工况的验证,并最终落实到过程控制、可追溯性和变更管理上。GJBUSH可能是相关橡胶金属或NVH领域的候选者,但它同样应该像其他任何供应商一样,接受基于具体项目证据的评估。
为什么没有绝对通用的“中国最佳汽车零部件制造商”
“汽车零部件”涵盖了技术和风险截然不同的系统:半导体、制动硬件、铸件、轴承、线束、内饰、密封件、减震器、橡胶衬套和动力总成悬置。在某一类别中实力强劲的供应商,可能完全不具备另一类别相关的设计知识、模具、材料控制或验证设备。即使在衬套类别内部,适合简单同心隔振器的优质供应商,也未必适合具有高度方向性的镂空设计或液压衬套。
因此,“最好”一词需要一个具体的对象。对哪个部件、哪款车型、哪种载荷工况、哪条目标曲线、什么环境、多少年用量、哪种质量提交文件、什么投产日期以及总体风险而言是最好的?关于汽车外包供应商选择的研究也将该决策视为多标准考量,而非单一变量排名,综合考虑与质量相关的成本、可靠性、交付和客户投诉等因素。
对于OEM的采购决策,请使用以下实用定义:
最匹配的供应商是指满足所有不可妥协的项目关卡,并在工程匹配度、验证置信度、生产控制、投产准备情况和商业可持续性方面,提供由证据支撑的最强综合平衡的合格制造商。
这个定义还防止了一个常见错误:在未确认供应商是否了解组件功能特性的情况下,仅仅因为其拥有最精美的公司简介就将项目授予它。
在比较供应商之前,先定义组件参数
当候选供应商基于不同的假设时,供应商比较是不可靠的。在要求报价之前,应冻结一份比较基准包。如果重要的输入信息未知,请将其标记为待定项,并要求每家供应商说明其报价假设。
| 需求模块 | 需要定义的最低信息要求 |
|---|---|
| 零件标识 | 图纸或3D模型、版本、适用的OE参考号、装配接口、安装方向 |
| 功能 | 隔振、铰接、定位、扭矩反作用、行驶调校、冲击控制或组合工况 |
| 载荷路径 | 主轴和副轴、预紧力、静态载荷、交变载荷、峰值事件、允许位移 |
| NVH目标 | 静刚度、动刚度、阻尼或损耗因子、频率范围、振幅、温度、公差 |
| 耐久性 | 载荷-时间历程或测试大纲、循环次数、失效定义、测试后性能限值 |
| 环境 | 温度范围、臭氧、水、盐、油、燃料、润滑脂、道路化学品、灰尘、腐蚀暴露 |
| 接口 | 支架和套管几何形状、紧固件扭矩、压配、缩径、角度定位、安装方法 |
| 质量证据 | 适用的客户特定要求、PPAP等级、特殊特性、可追溯性、能力期望 |
| 项目规划 | 原型件数量、年用量、峰值需求、模具时间、验证时间、SOP(量产点)、售后服务期 |
该矩阵应区分必须满足的数值、供应商的建议以及需通过测试确认的项目。否则,两份看似等效的报价可能实际上依赖于不同的橡胶配方、预紧力、公差或验证条件。
动态行为对测试边界极其敏感。ISO 10846-3 描述了在指定的预紧力以及由测试装置控制的频率范围内,弹性支撑件的动态传递刚度测量。这并不是说该标准对每个项目都是强制性的;它旨在说明,脱离了预紧力、频率、振幅、温度和夹具背景的刚度数值是不完整的。
在使用加权评分卡之前,先用“硬性关卡”进行筛选
加权总分可能会掩盖致命的缺陷。一个价格低、交期短的供应商即使无法验证关键的NVH特性,也可能获得诱人的总分。建议采用双层评估:先通过/淘汰,再进行加权比较。
第一层:不可妥协的硬性关卡
候选者必须满足以下条件才能进入下一轮:
- 范围匹配度: 相关的产品架构、材料、工艺和预期产能。
- 需求理解力: 对图纸、接口、载荷路径、目标曲线、环境以及未决假设有形成文件的审查记录。
- 关键验证能力: 具备针对既定风险的合适测试方法、夹具、仪器设备及相关逻辑的能力。
- 制造控制: 针对配方、金属表面处理、胶粘剂、成型或硫化、装配、检验和标识的控制手段。
- 质量体系匹配度: 要求的提交文件、客户特定要求、偏差控制和纠正预防措施流程。
- 变更控制: 针对材料、配方、来源、模具、工艺、地点、检验或次级供应商变更的事先通知和批准规则。
- 投产与供应可行性: 产能规划逻辑、时间表、应急预案、包装、物流和售后义务。
将没有证据支持的“是(可以满足)”视为待定,而不是通过。要求提供与同类零件族和工艺相关的文档、记录、演示过的工作流或现场见证的测试。
第二层:买方分配的权重
当所有候选者通过了第一层的关卡后,再分配反映实际项目情况的权重。不要照抄网络文章里通用的百分比。如果是一个偏重原型的工程项目,技术协作的权重可能很高;如果是稳定大批量的转移项目,则可能更看重制程能力、业务连续性和物流。
| 评分维度 | 需比较的证据 | 典型的决策问题 |
|---|---|---|
| 工程匹配度 | 需求审查、DFM记录、载荷路径推理、公差合理性 | 团队能否解释几何形状和材料选择如何影响目标行为? |
| 验证置信度 | 方法、夹具、校准、抽样计划、原始数据、失效判定标准 | 证据能否重现应用工况和关键失效模式? |
| 工艺鲁棒性 | 流程图、PFMEA、控制计划、作业标准、能力和反应计划 | 该工艺能否在不同模腔、批次、班次和老化情况下保持关键输出的一致? |
| 变更与可追溯性 | 批次谱系、材料记录、模具/模腔ID、MOC(变更管理)工作流 | 现场或测试问题能否被无歧义地遏制和追溯? |
| 投产准备度 | APQP时间表、模具状态、产能证明、应急预案、包装 | 供应商能否在不压缩验证时间的情况下达到量产状态? |
| 商业可持续性 | 透明的假设、模具所有权、总到岸成本、保修条款 | 该报价是否可行,且日后不会造成质量或断供风险? |
应当根据证据的力度和相关性来打分,而不是根据演示文稿的页数。
证书是敲门砖,而非最终决定
汽车质量证书可能是一个重要的筛选要求,但采购团队仍需识别适用于特定客户和项目的具体要求。IATF 全球监督网站维护着一份来自多家汽车制造商的客户特定要求官方目录。这很好地提醒了大家:“通过汽车行业认证”并不意味着所有的客户特定交付物都已自动覆盖。
同样的界限也适用于质量工具。AIAG 将贯穿产品实现和过程控制的 APQP、控制计划、PPAP、FMEA、SPC 和 MSA 统称为质量核心工具。这些文件的存在并不是审核的终点。其内容必须与项目的图纸、工艺流程、特殊特性、测量方法、已知失效模式和反应计划保持一致。
在审核期间,可以抽取一个特性并进行端到端追踪:
- 客户要求在哪里被捕获?
- 它如何进入设计或过程 FMEA?
- 哪道工序控制它?
- 什么测量系统来验证它?
- 抽样频率和反应计划是什么?
- 哪些生产记录和批次标识保存了该证据?
- 哪些变更会触发客户通知、重新验证或重新提交?
如果答案在文件和工厂车间之间脱节,说明该体系尚未为项目做好准备。
在“失效模式”层面审核橡胶金属件的制造能力
对于衬套和悬置,工厂参观应该遵循创造或破坏其功能的机制逻辑。从零件的载荷路径开始,逆向考察几何形状、材料、粘接、硫化、装配和检验。
混炼胶及材料控制
询问配方是如何被识别、放行、储存、混炼或接收,并与成品批次关联的。审查对保质期、批次状态、污染、返工和替代品的控制。名义上的硬度值并不能完全描述其动态行为、温度敏感性、疲劳、蠕变、阻尼或耐流体性。
环境证据也必须与失效机制相匹配。ISO 1431-1:2024 描述了在规定的应变、臭氧浓度、温度以及(适用时)湿度下的臭氧龟裂测试。一份仅仅写着“臭氧测试通过”的报告,遗漏了判断其相关性所需的测试条件。
金属表面处理、胶粘剂与粘接
对于橡胶金属件,检查金属的清洁度、表面处理、胶粘剂标识、配制、涂布覆盖率、干燥或挥发、搬运时间、污染控制以及硫化历史。审核应将每项控制措施与可信的失效模式联系起来:界面分离、橡胶内聚破坏、粘接面下腐蚀或性能漂移。
腐蚀报告也需要严谨的解读。ISO 9227:2022 定义了盐雾测试方法,但声明该标准并非旨在对材料进行排名或预测长期耐腐蚀性。应当利用此类证据来验证规定的涂层/工艺要求;不要将其转化为毫无根据的现场使用寿命承诺。
成型、硫化与装配
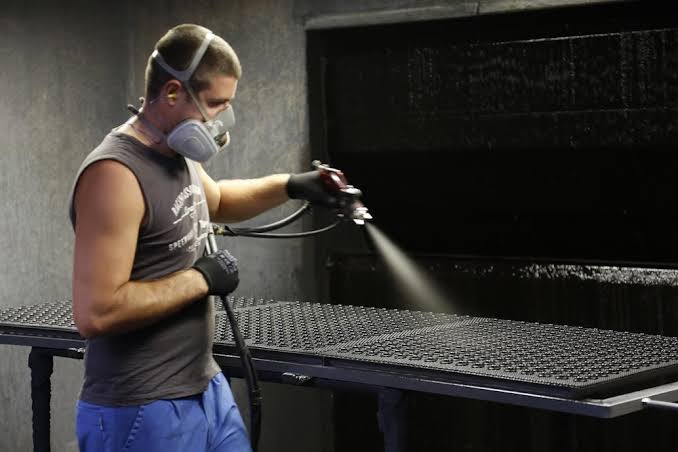
审查供应商如何控制材料温度、模具温度、时间、压力、模腔状况、排气、嵌件定位和硫化。然后检查下游工序,如修边、二段硫化、润滑、压装、缩径、角度定位和总装。对于液压架构,增加流体准备、加注量、密封、污染和泄漏控制的检查。
不要只问名义上的设定值。要问记录了哪些变量、哪些有联锁防呆、限值是如何设定的、偏差如何被遏制,以及批次谱系是否能精细追溯到风险评估所需的材料、模具、模腔、机器、班次和操作员级别。
测试与测量相关性
比较供应商的测试定义与客户的测试定义。确认轴向、预紧力、波形、速率、振幅、频率、温度、环境处理、夹具刚度、传感器量程、滤波、计算方法和验收窗口。在适当的情况下索要原始曲线或原始数据,而不仅仅是一张写着通过/不通过的封面报告。
如果配方、几何形状、预紧力或动态测试条件错误,尺寸正确的零件依然可能达不到 NVH 目标。反之,如果接口或边界条件不同,实验室测试通过也无法准确预测整车表现。供应商应该能够解释这种差距并提出相关性(对标)工作方案。
基于实际应用验证供应商
验证应该分阶段减少不确定性。尽量避免将宝贵的整车测试时间浪费在那些早前通过图纸审查、材料测试或受控台架测试就能解答的问题上。
1. 需求与风险审查
就最新图纸版本、接口、特殊特性、载荷工况、目标值、测试条件、样本分组、验收标准和变更假设达成一致。记录下未解答的问题,并指定负责人和完成日期。
2. 原型件学习
利用原型件来评估几何形状、包装、装配、方向性行为和早期的材料选择。明确标出任何不同于量产意图的原型工艺、配方、模具或检验方法。原型件通过只代表学到了经验证据,并不自动等同于批准量产。
3. 组件级表征
测量控制功能的特性。根据不同的零件,这可能包括静态力-位移行为、动刚度与相位或阻尼、多轴响应、速率或振幅依赖性、温度依赖性、耐久性、粘接完整性、耐臭氧性、耐流体性和防腐保护。
4. 耐久性与测试后性能
定义加载方式以及测试结束时的评估标准。如果组件的刚度或阻尼已经偏移出允许的窗口,仅仅“无肉眼可见裂纹”可能是不够的。在适用处,应检查粘接状况、永久变形、尺寸变化、泄漏、腐蚀和性能保持率。
5. 系统或整车相关性
在实际安装环境或具有代表性的系统中确认组件表现。将组件数据与整车观察结果相互关联(对标),而不是将任何一方视为绝对充分。当结果出现差异时,在修改配方或几何形状之前,先调查接口、紧固、支架刚度、温度、预紧力、运动比和输入频谱。
6. 量产意图确认
使用量产意图的材料、模具、工艺、操作员、量具、包装和可追溯性来重复收集关键证据。确认在SOP(量产)前,所有的让步接收和临时状态都已关闭或得到明确批准。
在量产中保护已批准的结果
只有当团队清楚已批准的性能表现将如何被维持时,采购决策才算完整。将每个关键输出与其输入控制、测量系统、抽样计划、反应计划和变更触发条件联系起来。
一个有用的粘接衬套控制链大概是这样的:
客户NVH要求 → 设计特性 → 配方/几何形状/粘接输入 → 过程控制 → 下线或定期验证 → 批次记录 → 反应与遏制计划
用各种变差场景来考验供应商:
- 一批新的橡胶原材料粘度发生偏移。
- 一批胶粘剂快到保质期了。
- 修复了一个模腔。
- 更换了一台压机、硫化机、测试夹具或量具。
- 次级供应商改变了涂层化学成分。
- 产能转移到了另一条生产线或厂区。
- 一个关键测量值呈现出逼近公差极限的趋势(虽尚未超差)。
对于每个场景,询问谁来做决定、审查哪些证据、如何遏制、何时通知客户以及需要做哪些重新验证。最强有力的回答不是“这永远不会发生”。而是一个拥有明确权限和记录的受控工作流。
生产监控还应区分领先指标和滞后指标。废品、退货和投诉是滞后指标。材料状态、参数趋势、测量系统健康度、制程能力、模具磨损、设备维护、审核发现以及闭环时间能更早地揭示风险。
比较中国汽车零部件供应商时的危险信号
当出现以下情况时,暂缓决策:
- 报价单中省略了技术假设条件;
- 提供“等效材料”却没有相应的验证计划;
- 测试报告缺乏零件版本、样品标识、测试条件、原始数据或验收标准;
- 样品工艺与报价的量产工艺不同,却未披露这种差异;
- 特殊特性出现在图纸上,却没有体现在控制计划中;
- 供应商无法将成品追溯到相关的材料和工艺记录;
- 委外工序描述模糊;
- 变更通知仅限于图纸变更,而忽略了材料、来源、配方、模具、工艺或地点的变更;
- 诱人的价格建立在削减验证、可追溯性或过程控制的基础上;
- 用营销口号代替项目实际证据。
这些并不能直接断定就是一个糟糕的供应商。但它们是风险仍然敞口的信号,不应被一个总评分掩盖。
如何为您的项目评估 GJBUSH
当确定的范围涉及橡胶衬套、橡胶金属粘接件以及特定应用的隔振或铰接控制时,GJBUSH 应当进入您的讨论名单。首先将图纸、载荷方向、接口、目标行为、环境、验证计划和用量与供应商提议的设计和工艺路线进行比较。
对于需要频率依赖型调校或流体辅助特性的应用,请查阅液压衬套范围,并索要针对具体架构的验证提案。不要理所当然地认为实心衬套的证据会自动适用于液压设计。
对于动力总成应用,可使用动力总成悬置 NVH 工程背景知识来构建隔振和运动控制之间权衡的框架。确认目标频率、预紧力、振幅、温度和车辆接口都在验证计划中得到了体现。
如果项目曾经历过脱胶、橡胶撕裂或与安装相关的损坏,关于悬挂衬套开裂和缩径变形的讨论有助于构建故障审查体系。纠正措施仍需针对实际图纸、工艺和载荷工况进行验证。
在编写需求说明书之前需要基本功能概述的读者,也可以查阅“发动机悬置原理解析”。将其作为方向指导,然后将应用需求转化为可测量的项目输入参数。
这些页面建立的是相关性,而不是一揽子的定点决策。在供应商资质审核期间,请索要最新的、特定零件族的证据,并确认其范围、日期、版本和授权情况。
最终决策核对清单
在宣布任何一家公司最适合您的项目之前,请确认:
- 产品和验证范围已足够冻结,能够进行公平的比较;
- 每一位候选者都已通过不可妥协的硬性关卡;
- 评分权重反映了实际项目的侧重点,而非通用模板;
- 技术主张有最新的、可追溯的、与零件相关的证据支撑;
- 实验室条件重现了重要的应用边界;
- 原型件和量产意图的证据已被清晰地区分开来;
- PPAP和质量文件与实际观察到的制程相符;
- 关键材料、粘接、成型、装配和测试的变更需要受控的审查;
- 产能、时间表、应急预案、包装和物流都有证据支撑;
- 未决风险已指定负责人、纠正措施和关闭日期。
因此,“谁是中国最好的汽车零部件制造商?”的答案,并不是某个永远不变的公司名字。它是最契合既定项目,并且能够从需求审查到生产控制全链条证明这种契合度的供应商。
如果您正在针对橡胶金属衬套、液压衬套、发动机悬置或相关 NVH 组件评估 GJBUSH,请将应用场景、图纸/OE参考号/样品、载荷方向、刚度或阻尼目标、环境条件、验证要求、年用量和时间表发送给我们。适当的下一步是一次关于项目契合度和验证路径的审查——而不是毫无根据地声称一家供应商对所有零件都是“最好”的。
参考资料
- Zhou, X., et al. “基于两阶段决策框架的中国本土汽车制造商关键外包零部件供应商组合选择 (Supplier portfolio of key outsourcing parts selection using a two-stage decision making framework for Chinese domestic auto-maker).” Computers & Industrial Engineering.
- ISO. “ISO 10846-3:2002 — 弹性元件振动声学传递特性的实验室测量 — 第3部分 (Laboratory measurement of vibro-acoustic transfer properties of resilient elements — Part 3).”
- IATF 全球监督. “客户特定要求 (Customer-Specific Requirements).”
- AIAG. “质量核心工具 (Quality Core Tools).”
- ISO. “ISO 1431-1:2024 — 硫化橡胶或热塑性橡胶 — 耐臭氧龟裂性 — 第1部分 (Rubber, vulcanized or thermoplastic — Resistance to ozone cracking — Part 1).”
- ISO. “ISO 9227:2022 — 人造气氛中的腐蚀试验 — 盐雾试验 (Corrosion tests in artificial atmospheres — Salt spray tests).”