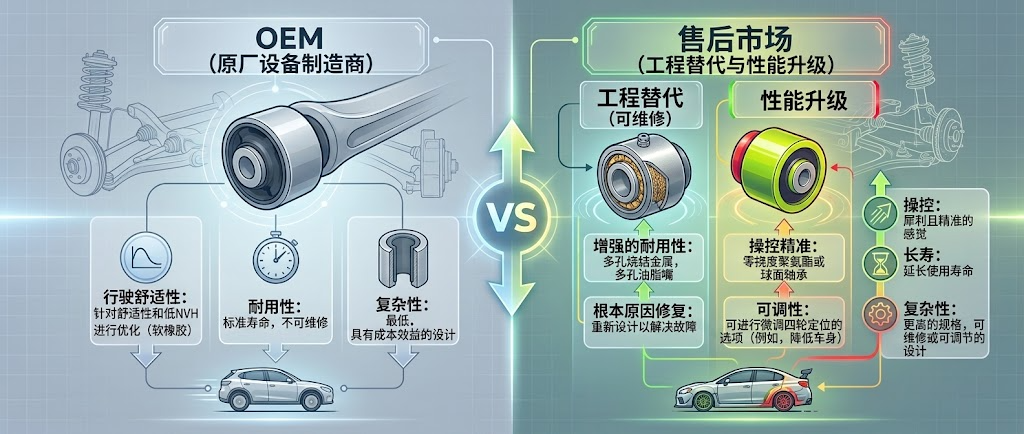
很多Tier 1采购和系统工程师都遇到过这种头疼事:为了控制成本选了低价的售后副厂件,卡尺量出来的外观尺寸明明和OEM原厂件一模一样,但一上路试车,底盘要么频发异响,要么没跑几千公里悬架就塌陷了。长得一模一样的橡胶衬套,为什么实际装车表现却天差地别?
OEM原厂件与售后副厂件的真实差异,在于深层的三维动静刚度解耦与多轴动态疲劳极限。真正的OEM配套衬套不仅要求静态尺寸达标,更需通过高阶材料配方与严苛的硫化制程,在全频域内满足主机厂苛刻的NVH声学滤波与百万次抗撕裂要求。
然而,图纸要求再高,如果工厂造不出来或者造得不稳定,一切都是白搭。要把主机厂严苛的NVH指标,踏踏实实地变成几十万个性能完全一致的量产零部件,极度考验实体制造工厂的设备硬实力和制程管控。江西光益减震系统有限公司建厂于1998年,在SGS认证的IATF 16949体系下,厂内配备了200余台高端设备,涵盖400T至800T大吨位注射硫化机及全自动防腐涂装产线。结合创始人逾40年的橡胶减震研发经验与庞大的材料疲劳数据库,我们今天就为您拆解OEM正向定制件与普通逆向副厂件底层的技术差异。
OEM汽车衬套为什么需要定制开发?通用衬套为何难以满足整车性能要求?
许多售后贸易商或低端加工厂倾向于用一款硬度相同的“通用型”衬套覆盖多个不同的底盘平台(如将A级车的衬套强行压入B级车控制臂),结果往往导致车辆操控模糊或底盘严重共振。通用件真的能替代定制件吗?
底盘悬架的运动学模型与整备质量各不相同,通用衬套只能做到物理上的“装得上去”,却完全无法实现三维矢量刚度(径向、轴向、扭转)的精准解耦。OEM汽车衬套必须根据特定车型的路面激励频段进行正向定制开发,以避免庞大的寄生刚度干涉悬架几何。
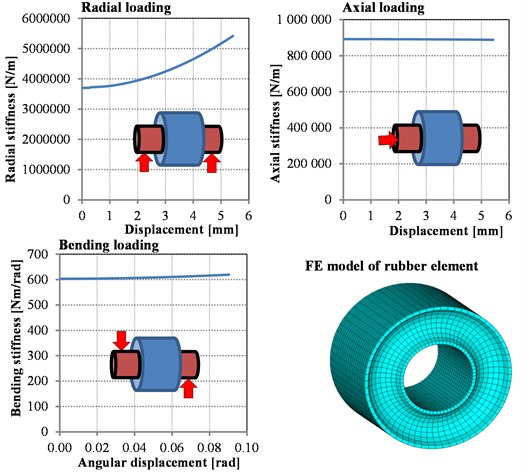
三维刚度解耦与底盘运动学匹配分析(FMEA)
底盘悬架是一个极度敏感的复杂三维运动机构。车辆在过弯、制动或压过坑洼时,连接节点的衬套会同时受到来自X、Y、Z三个正交维度的不同力矩。
通用副厂件与OEM定制件在三向刚度匹配上的致命差异:
| 刚度方向 | 底盘运动学核心作用 | 售后通用件的“一刀切”缺陷 | 江西光益OEM定制开发策略 |
|---|---|---|---|
| 径向刚度 (Radial) | 承受制动与过弯时的极大剪切力,确保轮心轨迹不偏移。 | 往往为了容易压装而降低外管过盈量,导致径向刚度偏软,高速过弯时车轮轨迹失控(发飘)。 | 根据载荷谱优化形状系数,通过精密的CNC机加工控制外管公差,确保极高的径向支撑抗力。 |
| 轴向刚度 (Axial) | 吸收车辆通过减速带时的纵向/垂向窜动冲击。 | 采用实心橡胶结构,各向同性,无法针对轴向进行软化,过坎时产生严重的金属撞击感。 | 引入CAE拓扑优化,设计非对称缓冲空腔(Voids)与渐进式限位法兰,实现非线性柔性吸震。 |
| 扭转刚度 (Torsional) | 允许控制臂上下摆动时不发生几何干涉。 | 扭转刚度往往过高,产生极强的寄生刚度,严重对抗螺旋弹簧,导致悬架行程变短且极度生硬。 | 精确核算有效硫化粘接长度,确保在最大跳动行程下,橡胶内部剪切应力远低于疲劳极限,释放悬架自由度。 |
只有深入到底盘系统的频率分布,通过调优材料阻尼损耗角(Tan δ)来规避特定频率的共振,才能称之为真正的OEM级定制开发。任何“通用替代”的做法,本质上都是对整车NVH调校心血的破坏。
汽车衬套图纸一样,为什么不同供应商生产出来性能差异明显?
采购商经常遇到这样的工程困境:拿着同一份带有明确公差的2D尺寸图纸找两家供应商打样。交付的样件尺寸和静态邵氏硬度均完全达标,但上台架后的动态疲劳寿命却相差一倍以上,甚至刚度离散性极大。
2D图纸只能约束宏观几何尺寸,却无法定义微观的硫化致密度、炭黑分散度与金属界面的化学防腐强度。不同供应商的密炼排气工艺、注射压力与硫化热历程的差异,会在橡胶内部留下致命的微观孔隙与残余拉应力,直接导致批量性能离散。
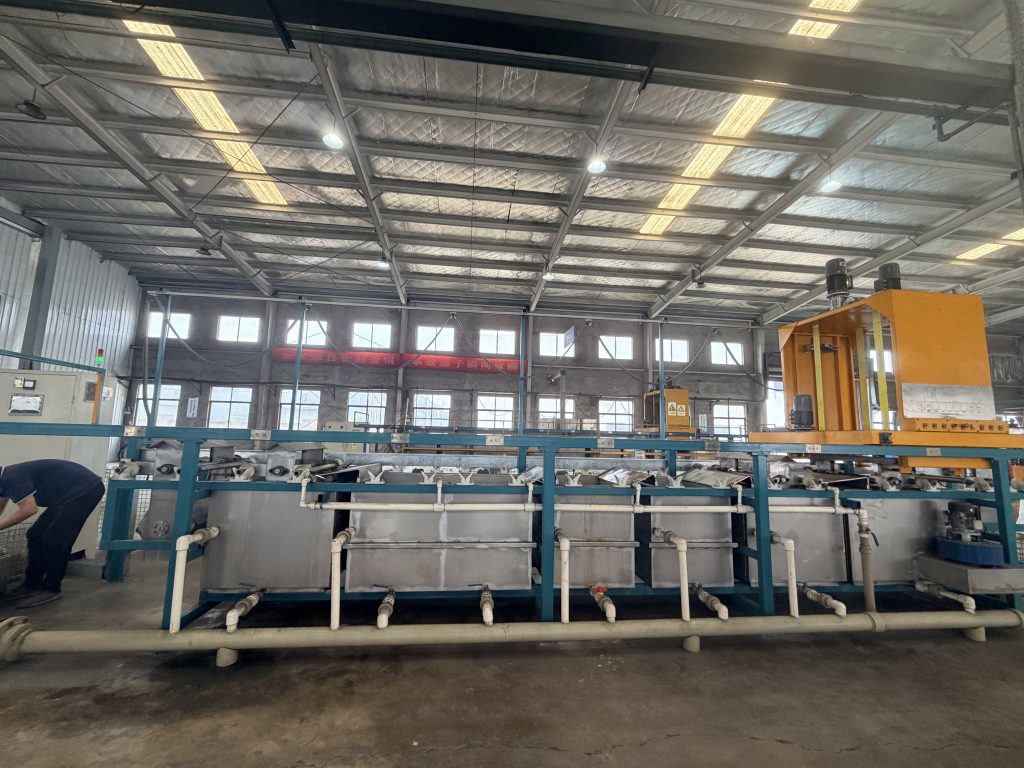
制造制程变异与微观缺陷闭环控制
“同样的食材,不同的厨师”,在橡胶硫化工业中体现得淋漓尽致。静态图纸是无法标注硫化过程中的化学反应彻底程度的。决定衬套动态性能和寿命的,是隐藏在图纸背后的制程防呆能力。
核心制造工艺对产品性能的实质性物理改变:
| 核心制造环节 | 低端加工厂导致的微观缺陷 (性能离散根源) | 江西光益的数字化高标准制程控制 | 对最终刚度一致性与寿命的物理增益 |
|---|---|---|---|
| 混炼与分散 | 炼胶温度失控导致局部“焦烧”;填充物团聚未打散,形成应力集中点。 | 依托MES系统严格监控密炼机扭矩与温度曲线,强制多段冷却混炼。 | 彻底解决同一批次产品动静刚度忽高忽低的离散问题,保证CPK值。 |
| 硫化排气成型 | 采用传统的平板模压硫化,合模排气不畅,低分子挥发物被死死封在内部形成气孔。 | 采用 400T至800T 真空大吨位注射硫化机;模腔深抽真空后,200Bar高压极速射胶。 | 橡胶交联网络高度致密,内部气孔率趋近于零。抗极限撕裂能力得到跨越式提升。 |
| 后处理残余应力 | 橡胶高温硫化后必然产生冷却收缩,在管状骨架内部常年存在微观拉应力,极易起裂。 | 全面导入缩径 (Swaging) 机械冷加工工艺,径向精密压缩金属外管。 | 在橡胶内强制预置约-15 MPa的残余压应力,抵消车辆运行时的拉应力。实测疲劳寿命可提高约50%。 |
没有这些高标准的制程参数固化,再完美的图纸也会在粗糙的生产线上沦为废品。制程能力才是OEM高端减震件制造厂商真正的护城河。
如何判断汽车衬套供应商是真正的OEM厂家,而不是贸易商或简单加工厂?
在高度内卷的汽车供应链中,鱼龙混杂。许多贸易商或仅具备几台硫化机的“作坊式”加工厂,往往会将自己包装成大型制造企业。采购与SQE工程师如何穿透表象,甄别出具备正向协同开发能力的真正源头工厂?
真正的OEM厂家不仅拥有完整的IATF 16949人机料法环(4M1E)闭环管理,更必须具备材料超弹性数据库的前置介入能力与全矩阵DVP物理测试台架。能够出具400Hz动特性扫频与多轴复合疲劳数据的,才是具备OEM基因的实体工厂。

深度穿透审核:OEM级供应商的核心能力画像
大型售后品牌商或Tier 1在进行潜在供应商现场审核(PSA)时,应跳出常规的产能点数,直击以下三个核心技术维度的痛点考察:
- 研发前置能力 (CAE与材料数据库):
简单的加工厂只能“来图加工”,且一旦试模失败只能盲目调配方。江西光益拥有独立的橡胶材料数据库(涵盖S/N、E/N曲线),在产品设计冻结前,即可协助客户完成底盘多体动力学(MBD)与非线性超弹性有限元分析,实现“所设即所得”。 - 表面防腐涂装的垂直整合能力:
贸易商往往将金属件抛丸与涂胶外包,这在阴雨天气极易导致金属表面氧化,埋下严重的大面积脱胶隐患。江西光益厂内拥有全自动涂胶、抛丸、磷化柔性生产线,实现骨架处理到注射硫化的无缝衔接,杜绝任何中间环节的污染。 - 数字化的制造执行系统 (MES):
真正的OEM质量控制绝不仅是末端的抽检,而是全过程的追溯。公司通过MES系统对生产运行全过程进行管理。从炼胶的温度曲线、硫化的保压时间到缩径的行程控制,所有参数均绑定条码,实现批次质量的绝对透明与可追溯。
只有具备“联合研发 + 垂直制程管控 + 数字化追溯”三位一体能力的工厂,才是值得托付千万级订单的战略合作伙伴。
新能源汽车时代,OEM衬套和普通售后衬套的差距在哪里?
将传统燃油车(ICE)时代的副厂衬套直接平移用于新能源汽车(NEV)底盘,通常在几个月甚至几千公里内就会发生严重的结构压溃或撕裂。新能源架构彻底重塑了底盘的边界工况。
新能源汽车簧载质量激增20%-30%,且伴随电机200Hz以上的高频无掩蔽啸叫。OEM衬套通过抗蠕变天然橡胶配方与低动静刚度比(Kd/Ks)调优,成功隔离高频动态硬化;而普通售后衬套极易在重压下发生不可逆塌陷与高频共振。
NEV工况突变下的材料重构与参数解耦
新能源汽车没有了发动机的低频掩蔽效应,这要求衬套必须在承受极大重量的同时,扮演更为敏锐的声学滤波器。
新能源架构下的核心性能差距解析:
| 新能源底盘的极端挑战 | 普通售后副厂件的致命表现 | 江西光益OEM级正向应对方案 |
|---|---|---|
| 簧载/簧下质量大幅增加 | 仅仅通过拼凑炭黑来增加硬度,导致材料极易发脆;高温下发生严重蠕变(Creep),车辆离地间隙异常下降。 | 优选高抗撕裂天然橡胶(NR),优化半有效硫化体系(SEV),从化学层面降低长期压缩永久变形率(Compression Set),防塌陷。 |
| 电机瞬时大扭矩输出 | 下端控制臂衬套在急加速时承受极大剪切力,发生早期疲劳撕裂,导致悬架失去定位约束。 | 在大吨位注射硫化致密成型的基础上,结合缩径强化工艺,成倍提升抵抗极端多轴偏载撕裂的物理极限。 |
| 高频无掩蔽宽频噪音 | 在遭遇高频交变应力时产生严重的“动态硬化”,动静刚度比(Kd/Ks)失控,电机啸叫直接刺透底盘引发座舱轰鸣。 | 依托材料数据库,定向调校阻尼损耗角(Tan δ),引入纳米耗散填料,精确抑制高频段动刚度的非线性攀升。 |
在智能底盘与线控空气悬架时代,衬套已不仅是一个弹性连接件,而是底盘NVH系统的核心闭环节点。只有深刻理解这些新变量的OEM级供应商,才能开发出真正匹配电动化需求的衬套产品。
汽车衬套采购不能只看价格:低成本供应商隐藏哪些质量风险?
在B2B采购招标中,追求极致的BOM成本无可厚非。但是,当某些供应商报出的价格大幅低于行业原材料均价时,其必然在看不见的底层制程和配方上进行了致命的“减配”。这种短视行为将给Tier 1及售后品牌带来不可估量的索赔灾难。
低成本供应商通常通过违规添加大量再生胶、使用手工单层刷胶防腐,以及彻底省去缩径(Swaging)强化工序来压榨利润。这些隐蔽的成本缩减会导致产品抗疲劳极限断崖式下跌,在交变载荷下极易发生瞬间大面积脱胶与断裂。
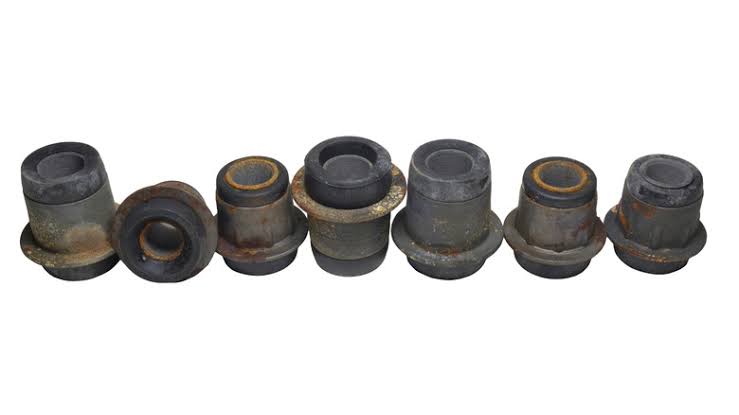
成本缩减背后的致命FMEA(失效模式与影响分析)
由于橡胶部件的内部缺陷在出厂交付时无法通过肉眼或简单的卡尺测量识别,低成本工厂往往抱有强烈的侥幸心理。
“唯低价论”导致的底层工艺阉割及其实车隐患:
| 核心工艺/材料维度 | 优质OEM厂家的标准操作 (江西光益) | 低成本作坊的“隐蔽减配”手段 | 导致的灾难性实车NVH与安全风险 |
|---|---|---|---|
| 生胶基材与配方体系 | 采用100%原包高等级天然橡胶(NR),辅以长效抗氧防老体系。 | 掺杂高达30%-50%的廉价轮胎再生胶;削减昂贵的偶联剂与防老剂。 | 分子链残缺断裂,材料抗拉伸疲劳寿命断崖式下跌;几个月内表面发生严重龟裂老化。 |
| 金属骨架防腐涂装 | 全自动化抛丸粗糙化处理,采用高级双涂层(底漆+面胶)智能控制滚涂。 | 仅做简单酸洗除锈;采用人工单层刷胶,涂层膜厚(DFT)极度不均。 | 骨架与橡胶界面的化学结合力极其脆弱。泥水侵入后迅速产生原电池腐蚀,极易导致大面积脱胶,悬架松散异响。 |
| 后处理强化工序 | 强制包含缩径 (Swaging) 机械压应力强化工艺,释放破坏性热收缩应力。 | 完全取消该工序以节省专机设备摊销与人工节拍成本。 | 橡胶内部长期存在微观拉应力。车辆一旦遭遇极限打底冲击,衬套将瞬间撕裂,导致车辆操控失控。 |
采购劣质副厂件表面上节省了几个百分点的BOM成本,但后期面临的整车三包索赔、召回人工费以及品牌信誉损失,将是采购差价的上百倍。
汽车衬套寿命如何评估?OEM供应商需要通过哪些验证测试?
静态拉伸机拉扯几下,或者用邵氏硬度计戳一下,完全无法预测零部件在实车经历十万公里颠簸后的真实刚度衰减。面对主机厂苛刻的交样放行标准,如何用客观数据证明产品的真实使用寿命?
汽车衬套寿命的客观评估必须完全依赖严苛的DVP台架闭环矩阵。OEM供应商需通过极限破坏性推脱力(Push-out)测试,以及三通道多轴复合变载疲劳验证。只有经历数百万次路况载荷谱循环后刚度衰减偏差<10%的部件,方能获得PPAP量产放行。
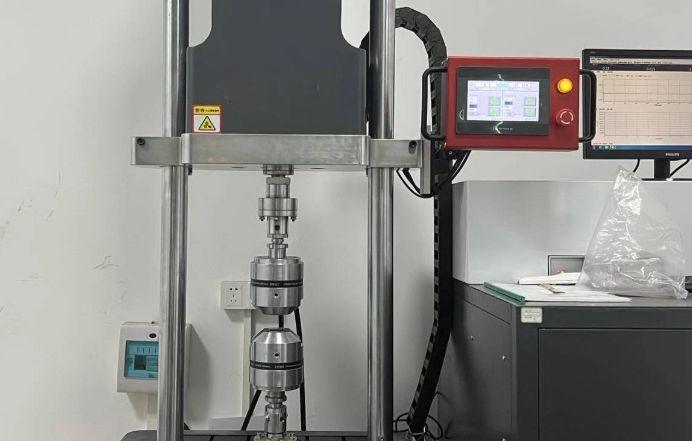
全矩阵物理台架验证体系 (DVP Testing)
在APQP流程的末端,OEM要求提交的PPAP文件包中,必须包含针对NVH特性与长生命周期耐受能力的客观台架物理数据。江西光益物理试验中心配备了全面的检测试验设备,可以按照客户不同车型的DVP测试需求定制专属测试平台,完成特殊的极端验证。
核心台架测试项目与验收标准:
| 核心DVP测试验证项目 | 配套的硬核试验设备 | 验证的底盘失效模式与极限工况 | OEM放行验收的硬性标准 |
|---|---|---|---|
| 极限防腐与界面固持力 | 10KN、100KN、200KN电子万能拉力机 | 进行轴向破坏性静载推拔,极限评估防腐涂装附着力及硫化界面的抗剥离撕裂强度。 | 断裂面必须呈现高比例橡胶基体内聚破坏;推脱峰值数据须远超SOR设计下限。 |
| 全频段动静刚度特性扫频 | 400Hz高频动态性能测试机 | 评估材料在高频激励下是否发生异常“动态硬化”,验证Kd/Ks曲线包络。 | 10Hz至400Hz内各频率点的动刚度(Kd)及滞后相角数据,需全部落入技术公差带内。 |
| 三通道生命周期动态疲劳 | 单通道扭转、双通道及三通道多轴复合疲劳测试平台 | 导入主机厂路况块载荷谱,模拟径向/轴向/扭转复合偏载,暴名单轴测试无法发现的微裂纹。 | 完成数百万次循环后,静刚度衰减偏差<10%,剖件显微检查无宏观结构性裂纹与脱胶。 |
这些高昂且耗时的客观物理台架数据,不仅是证明前期CAE拓扑设计合理性的基石,更是验证注射硫化致密度、全自动涂装一致性及缩径强化工艺稳定性的唯一官方准绳。
结语:携手源头制造,构建底盘NVH的数据闭环
在汽车供应链从传统制造向高端智造升级的今天,OEM原厂件与低端售后副厂件的鸿沟已不再是简单的尺寸差异,而是深藏于制程防呆、材料配方重构与三维刚度解耦背后的技术壁垒。盲目追求低价或使用通用件替代,必然在新能源底盘严苛的高频静音与大载荷工况下付出惨痛的失效代价。
针对底盘正向开发中涉及的异形空腔拓扑优化、高频动静刚度比匹配、多轴疲劳台架验证及缩径强化工艺,江西光益减震系统有限公司期待与全球大型售后品牌商、Tier 1及主机厂工程团队展开深度的技术协同。秉持“为客户创价值”的核心价值观,依托我们涵盖大吨位硫化与全矩阵DVP测试的强大硬件实力,我们随时欢迎您提交3D数模与技术规格书(SOR),为您的高端悬架项目提供超越硬度表象的硬核工程交付与量产背书。