铸造的四种主要类型在纸面上看起来可能很简单,但当图纸、公差、模具成本和交货日期全部冲突时,买家往往会感到压力。错误的铸造选择可能会增加机加工成本、延迟验证,或导致批次质量不稳定。1 我使用这个框架,使采购讨论更加务实。
铸造的四种主要类型是砂型铸造 (sand casting)、熔模铸造 (investment casting)、压铸 (die casting) 和金属型铸造 (permanent mold casting)。2 不同的资料对铸造方法的分类方式不同,但这个四类框架对于采购和工业组件评估很有用,因为它将工艺选择与材料、几何形状、公差、产量、成本和生产风险联系在了一起。
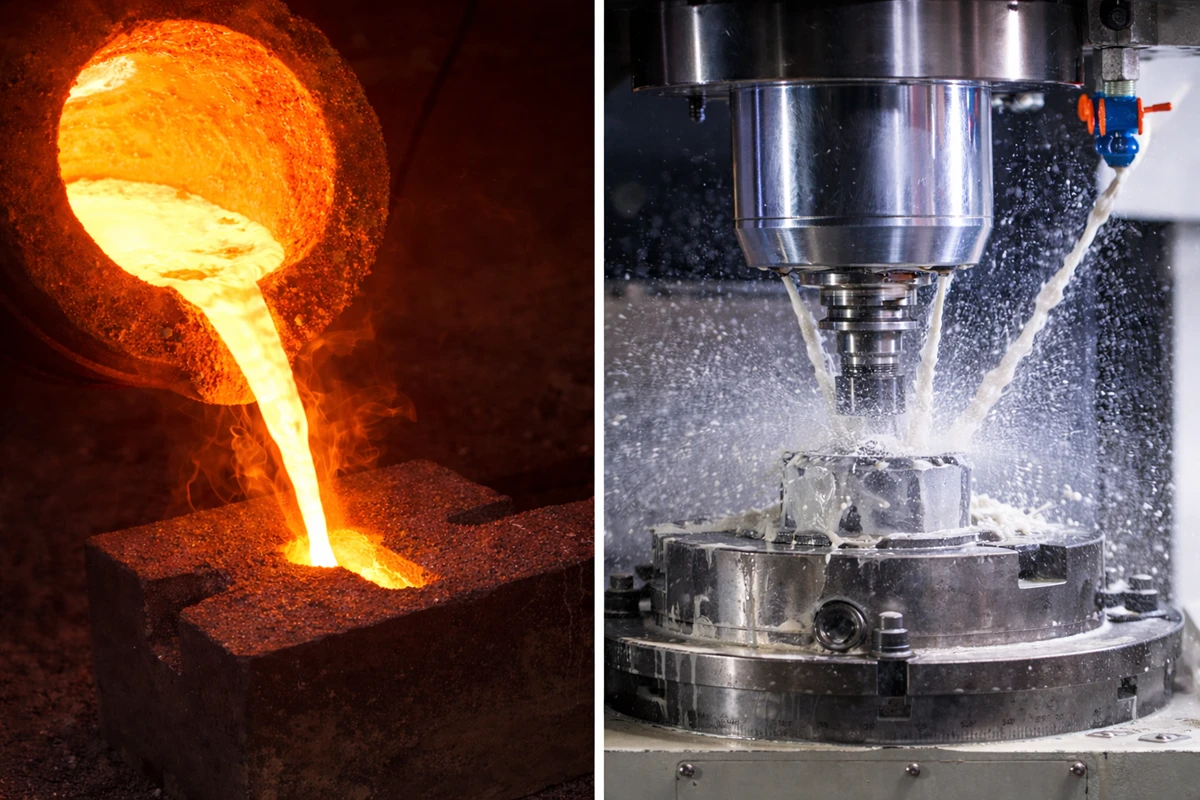
在从事汽车和金属-橡胶组件项目的工作中,我很少看到仅仅根据定义来选择铸造方式。真正的问题通常是:哪种工艺能在图纸要求、后续加工、成本和大规模量产一致性之间取得最安全的平衡?
为什么这四种主要的铸造类型在采购中很重要?
当团队只关注第一份报价时,关于铸造的决策就会变得令人头疼。较低的单价可能隐藏着加工余量、表面处理、尺寸偏差或模具延期等方面的风险。当铸件随后要用于支持橡胶粘合、装配或 NVH(噪声、振动与声振粗糙度)性能时,这个问题会变得更大。
这四种主要的铸造类型很重要,因为每种工艺都在成本、精度、表面光洁度、模具投资、适用产量和下游风险之间创造了不同的平衡。采购团队应通过对生产的总体影响,而不仅仅是通过铸造厂的单件价格来比较铸造方法。
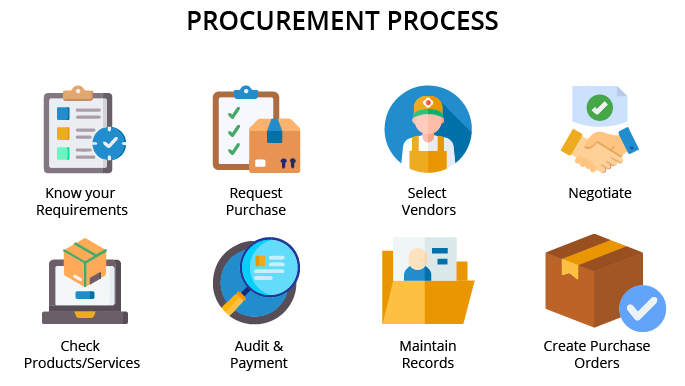
我喜欢将铸造选择视为一项基于风险的制造决策。我不是铸造厂,也不声称要取代冶金评估。然而,作为一家汽车零部件制造商,我经常与客户和上游供应商讨论金属骨架、铝件和金属-橡胶组件的要求。这些讨论通常包括:
- 2D 图纸和 3D 模型
- 材料等级和替代方案
- 公差和基准策略
- 加工余量
- 表面处理
- 橡胶粘合要求
- 装配一致性
- 供应商报价和模具成本
- 交货周期和大规模量产稳定性
这种经验教会了我一件事:铸造方法不是一个孤立的技术选择。它影响整个供应链。
例如,一个金属支架作为毛坯铸件可能看起来可以接受。但如果铸件尺寸不稳定,CNC 机加工过程可能需要更多的时间、更多的夹具或更多的检验。如果该零件随后要经过喷丸、磷化、涂层或涂胶准备才能进行橡胶粘合,那么表面状况也很重要。一种适用于一般工业盖板的铸造工艺,对于汽车衬套骨架、发动机悬置支架或高阻尼组件来说,可能就不够安全了。
这里有一个构建此问题框架的实用方法:
| 采购问题 | 为什么重要 |
|---|---|
| 年需求量是多少? | 产量影响模具投资、循环时间和单位成本。3 |
| 真正具备功能性的公差是多少? | 过于严格的公差会迫使增加额外的加工和检验。 |
| 哪些表面需要机加工? | 加工余量会改变成本和质量风险。 |
| 铸造后需要进行什么表面处理? | 表面状况会影响涂层或粘合准备。4 |
| 需要什么验证? | 汽车项目可能需要 PPAP、控制计划和可追溯性。5 |
| 供应商的批次一致性如何? | 稳定的量产通常比一个好样品更重要。 |
我见过早期的询价单 (RFQ),买家在其中问:“你能为这个铝件报价吗?” 这个问题是一个起点,但还不够。我通常想知道该零件是否属于结构件、是否要与橡胶粘合、是否有关键的孔位,以及外观缺陷是否重要。只有这样,团队才能以支持采购质量的方式比较这四种主要的铸造类型。
我的实用法则:应根据零件的风险特征(而不是习惯)来选择铸造工艺。
这并不意味着一种方法总是更好的。这意味着应将每种工艺与零件的材料、几何形状、公差和生产计划相匹配。
砂型铸造、熔模铸造、压铸和金属型铸造相比如何?
买家可能会感到困惑,因为每种铸造方法在供应商的演示中听起来都很吸引人。一个供应商可能强调节省模具成本。另一个可能强调大批量的效率。如果没有一个共同的比较基准,团队可能会基于不完整的信息做出选择,并太晚才发现其带来的权衡妥协。
砂型铸造、熔模铸造、压铸和金属型铸造的区别主要在于模具类型、材料适用性、零件复杂程度、表面光洁度、尺寸精度、模具成本、生产量和后处理需求。正确的选择取决于零件的功能、预期数量、公差和下游制造步骤。
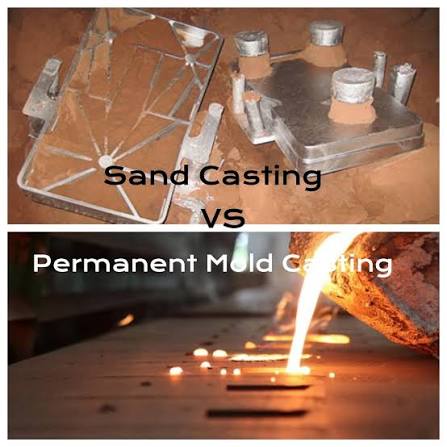
本文将砂型铸造 (Sand casting)、熔模铸造 (Investment casting)、压铸 (Die casting) 和金属型铸造 (Permanent mold casting) 作为四种主要的铸造类型,因为这组分类对于采购和工业组件的讨论很实用。一些教科书或铸造厂资料的分类方式可能有所不同。例如,他们可能单独列出离心铸造、壳型铸造、消失模铸造、连续铸造或挤压铸造。买家应将分类视为一种工具,而不是一条死板的规则。
以下是我在早期采购对话中发现最有用的一组比较。
| 铸造类型 | 典型适用场景 | 优势 | 常见的权衡妥协 | 采购关注点 |
|---|---|---|---|---|
| [砂型铸造 (Sand casting) | 大型零件、较低产量、黑色和有色金属](https://rave.ohiolink.edu/etdc/view?acc_num=ysu1485335857475363)[^6] | 几何形状灵活,模具成本较低 | 表面较粗糙,公差较宽,机加工较多 | 机加工余量和检验负担是否可以接受? |
| 熔模铸造 (Investment casting) | 复杂形状、精细特征、中小型零件 | 表面光洁度好,细节好,机加工较少 | 工艺成本较高,周期较长,尺寸受限 | 复杂性是否证明了成本是合理的? |
| 压铸 (Die casting) | 大批量的铝、锌、镁制零件 | 循环快,精度好,重复性好 | 模具成本高,设计受限,需验证气孔风险 | 产量是否高到足以摊销模具成本? |
| 金属型铸造 (Permanent mold casting) | 可重复使用的金属模具,通常为铝件 | 一致性优于砂型,在某些情况下模具成本低于压铸 | 复杂度不如熔模或压铸 | 几何形状是否适合可重复使用的模具? |
砂型铸造
砂型铸造使用基于沙子的模具。当零件较大、年产量中等或较低、且模具预算有限时,通常会考虑这种方法。根据铸造厂的能力,它可以支持广泛的合金。
从采购的角度来看,砂型铸造在询价 (RFQ) 阶段可能具有吸引力,因为其模具成本通常低于压铸。但买家不应止步于此。他们需要确认:
- 预期的尺寸变差 (Dimensional variation)
- 机加工余量
- 表面粗糙度
- 良率
- 检验要求
- 模具 (Pattern) 维护
- 批次间的稳定性
如果一个铸造骨架随后需要精密的 CNC 机加工,毛坯铸件的变差会影响夹具设计和切削时间。如果某个表面需要进行涂层或粘合准备,那么表面状况也需要审查。
熔模铸造
熔模铸造(也常被称为失蜡铸造)通常被选用于复杂几何形状、精细特征和更好的表面光洁度。6 在某些情况下,它可以减少机加工。当零件形状难以通过更简单的铸造方法制造,或从坯料机加工的成本太高时,买家可能会考虑它。
然而,不应仅仅因为它听起来精密就选择熔模铸造。团队应确认尺寸限制、材料选项、交货周期和成本。如果零件有关键的机械要求,买家还应询问供应商可以提供哪些检验数据和验证文件。
压铸
压铸常用于大批量的铝、锌或镁制零件。7 在模具准备好之后,它可以提供良好的尺寸可重复性和快速的循环时间。对于汽车和出行产品,它常用于外壳、盖板、支架和轻型金属结构。
主要问题是模具投资。压铸模具可能很昂贵,而且在模具制造完成后进行设计更改会很痛苦。8 这意味着图纸、公差计划和验证策略在做出承诺之前必须稳定。
金属型铸造
金属型铸造(重力铸造/低压铸造等通常归于此类)使用可重复使用的金属模具。9 它可以提供比砂型铸造更好的一致性,且根据几何形状的不同,模具复杂度可能低于某些压铸项目。它通常适合中等复杂度和中等产量的铝件。
对于买家来说,问题在于能否在金属模具中可靠地生产出该形状,以及二次机加工是否仍然可控。
简而言之,应根据这四种主要铸造类型在生产中的表现来进行比较,而不仅仅是根据它们的定义。
这四种主要的铸造类型中,哪一种能降低总生产风险?
成本压力可能会促使团队选择报价最便宜的铸造工艺。如果报价排除了模具维护、废品、机加工时间、检验、表面准备或延迟的 PPAP 批准,这种走捷径的做法就会产生风险。一个更便宜的毛坯铸件可能会变成一个昂贵的成品组件。
这四种主要的铸造类型中最安全的选择,是使特定零件的总生产风险最小化的那一种。买家在比较最终单价之前,应评估模具成本、良率、机加工余量、检验负担、交货周期、供应商稳定性以及批次一致性。
我更喜欢将铸造成本重新定义为总到岸制造风险 (total landed manufacturing risk)。这在汽车供应链中尤为重要,其中获批的样品仅仅是开始。供应商还必须在产能爬坡、工程变更、物流压力以及重复的生产批次中保持质量。
一个简单的单价比较可能是这样的:
| 工艺 | 毛坯单价报价 | 买方反应 |
|---|---|---|
| 砂型铸造 | 低 | 看起来有吸引力 |
| 熔模铸造 | 中等到高 | 需要证明其合理性 |
| 压铸 | 开模后低 | 在高产量时有吸引力 |
| 金属型铸造 | 中等 | 取决于产量和几何形状 |
但一个更好的比较应包括隐藏的成本驱动因素:
| 成本/风险因素 | 为什么买家应该检查它 |
|---|---|
| 模具成本 | 高昂的模具成本可能只有在设计和产量稳定时才可以接受。 |
| 模具交期 | 较长的交货周期会影响 SOP(量产启动)和验证时间。 |
| 机加工余量 | 更多的材料去除意味着更多的成本、时间和尺寸风险。 |
| 废品率 | 低良率可以抹杀掉低报价的优势。 |
| 检验负担 | 不稳定的铸件可能需要更多的 CMM(三坐标)检查或挑选。 |
| 表面处理 | 差的表面一致性会影响涂层或粘合准备。 |
| 设计变更成本 | 某些工艺会使后期的变更变得更加昂贵。 |
| 供应商工艺控制 | 批次稳定性比一个好样品更重要。 |
实用的采购顺序
当我与客户或上游供应商审查与铸造相关的项目时,我喜欢按照以下步骤进行:
- 首先确认功能。
我询问该铸件是结构件、外观件、承载件,还是金属-橡胶组件的一部分。 - 区分关键和非关键公差。
并非每个尺寸都值得同等的公差。这种讨论可以减少不必要的机加工。 - 检查下游工艺。
我确认该零件是否会被机加工、喷丸、磷化、涂层、粘合、压装或组装。 - 估算年需求量。
年需求量决定了高模具成本是否合理。 - 索要工艺证据。
在适当的情况下,买家应索要控制计划、检验报告、材料证明和生产案例参考。 - 计划验证。
汽车项目可能需要 PPAP、尺寸报告、材料验证和能力数据。买家应核实认证文件和特定项目的要求。
为什么工艺选择随产量而改变
年需求量是最大的决策变量之一。低产量的维修备件可能无法证明昂贵的压铸模具是合理的。高产量的出行组件可能无法容忍模具成本较低工艺的循环时间或变差 (variation)。中等产量的铝件可能介于金属型铸造和压铸之间,具体取决于复杂度和公差。
例如,如果一个项目每年需要 5,000 个零件,较低的模具成本可能更重要。如果一个项目每年需要 500,000 个零件,循环时间、自动化和可重复性可能占据主导地位。如果该零件随后需要进行橡胶粘合,一致性可能变得比毛坯铸造价格更重要。
在 GJBUSH,我们专注于汽车橡胶减振系统和金属-橡胶组件。我们的内部制造范围包括机加工、表面处理准备、金属-橡胶粘合、橡胶配方、硫化和最终检验等工艺。正因为如此,我密切关注上游金属质量如何影响下游稳定性。铸件可能是从合格的铸造厂购买的,但其尺寸和表面一致性仍然影响最终产品。
所以,当有人问这四种主要的铸造类型中哪种最好时,我的回答很简单:最好的是能保持整个生产链稳定的工艺。
买家应如何为金属-橡胶汽车组件选择铸造工艺?
金属-橡胶组件增加了另一层风险,因为金属铸件并不总是最终产品。它可能需要机加工、表面处理、涂胶准备、橡胶硫化和装配控制。如果铸件不稳定,最终的组件也可能变得不稳定。
买家应通过审查下游需求,来为金属-橡胶汽车组件选择铸造工艺。尺寸稳定性、表面状况、机加工一致性、涂层或磷化兼容性、粘合准备和装配配合度,应与材料、几何形状、年需求量和模具成本一起评估。
在金属-橡胶零件中,金属骨架通常是产品的基础。如果这个基础不一致,橡胶端就无法完全补偿。这就是为什么我不喜欢在汽车减振零件中孤立地讨论铸造。
在 GJBUSH,我们的工作经常涉及底盘衬套、发动机悬置、高阻尼橡胶解决方案以及定制的 NVH(噪声、振动与声振粗糙度)相关组件。我们在与客户和供应商讨论金属骨架、铝件和金属-橡胶组件要求方面,拥有经过验证的经验。这些讨论通常将铸造与后续步骤联系起来,例如:
- CNC 机加工
- 自动切管
- 抛丸
- 磷化
- 金属-橡胶胶粘剂涂布
- 橡胶硫化
- 缩管或减径工艺
- 关键尺寸的 100% 在线检测
- 装配一致性检查
- 基于 MES(制造执行系统)的可追溯性
我在这里想谨慎一点说明:我们并不是说我们是一家铸造厂或冶金实验室。特定于铸造的缺陷评估,应在需要时由合格的铸造厂、实验室或专业工程师来处理。我的观点更务实:铸造工艺必须支持零件的整个生命周期之旅。
下游团队对铸件的需求
对于金属-橡胶组件,铸件应在到达后支持稳定的加工。买家应密切关注这些因素:
| 下游需求 | 与铸造相关的担忧 |
|---|---|
| 机加工 | 是否有足够的余量,而不需要过多的切削时间? |
| 粘合 | 表面状况是否足够稳定以进行预处理? |
| 装配 | 基准面和孔位一致吗? |
| 疲劳性能 | 金属骨架是否满足经过验证的设计和材料要求? |
| NVH 表现 | 尺寸偏差是否影响橡胶几何形状或预压? |
| 可追溯性 | 供应商能提供批次和材料记录吗? |
| 大规模量产 | 生产过程能在成千上万、甚至数百万个零件中保持质量吗? |
我将如何评估供应商
对于汽车买家来说,供应商选择应包括技术和商业检查。一个有用的铸造供应商评估可以包括:
- 图纸审查能力
供应商应在开模前识别出有利于铸造和存在铸造风险的特征。 - DFM(可制造性设计)反馈
供应商应解释拔模斜度、壁厚限制、机加工余量以及可能的设计变更。 - 材料控制
买家应索要材料证书,并根据项目要求进行核实。 - 尺寸检验
首件检验和批次检验计划应清晰。 - 表面处理兼容性
如果零件要被粘合或涂层,供应商应该了解毛坯表面质量如何影响后续的预处理。 - 汽车行业文件齐备度
对于 OEM 和 Tier 1 项目,买家可能需要 PPAP、控制计划、FMEA、工艺流程图和可追溯性记录。 - 生产稳定性证据
在适当的情况下,买家应要求提供能力数据、历史产量参考和缺陷响应程序。
将铸造选择与汽车项目类型相匹配
这四种主要的铸造类型都是有效的,但每一种都适合不同的项目条件。
| 项目条件 | 可能的铸造方向 | 原因 |
|---|---|---|
| 大型金属骨架,产量低 | 砂型铸造 | 较低的模具成本和灵活的尺寸可能会有帮助。 |
| 复杂的小型支架 | 熔模铸造 | 精细的细节可以减少机加工。 |
| 大批量铝制外壳 | 压铸 | 快速循环和可重复性可能证明模具成本是合理的。 |
| 中等批量铝制支撑件 | 金属型铸造 | 可重复使用的模具可以平衡成本和稳定性。 |
| 用于橡胶粘合的金属件 | 视具体情况而定 | 表面和尺寸的一致性至关重要。 |
在我们自身的制造环境中,我们运营着一个 27,000 平方米的现代生产中心,并遵循 IATF 16949 质量管理要求。买家在做出决定前,应始终核实认证、审核结果和项目特定的质量文件。对我们来说,重要的教训是,上游的金属质量必须与下游的橡胶和装配控制相匹配。
这就是为什么我建议尽早让采购、工程、质量和制造团队参与进来。铸造的选择不应仅仅留给采购或仅仅留给设计部门。它应该是一个跨职能部门的决定。
常见问题解答
四种主要的铸造类型总是相同的吗?
不是。不同的资料对铸造方法的分类不同。本文使用了砂型铸造、熔模铸造、压铸和金属型铸造,因为它们对于采购和工业组件的讨论来说是实用的分类。买家应与供应商确认确切的工艺,并审查项目特定的要求。
哪种铸造类型最适合汽车零件?
没有哪种铸造类型是普遍适用于所有汽车零件的。正确的工艺取决于材料、几何形状、公差、年产量、模具预算、机加工需求、表面处理和验证要求。汽车买家应评估总生产风险,而不是仅根据单价做出选择。
为什么铸造质量对金属-橡胶组件很重要?
铸造质量影响金属-橡胶组件,因为金属部件可能需要机加工、表面处理、粘合、硫化和装配。尺寸偏差或不稳定的表面状况,会影响下游的装配配合度、粘合预处理以及最终产品的一致性。
压铸对于大批量零件总是更便宜吗?
大批量生产时,压铸可能会变得具有成本效益,因为其循环时间快且重复性好。然而,在假设其总体上更便宜之前,必须考虑模具成本、交货周期、设计变更风险、检验需求和材料要求。
买家在批准铸造供应商之前应该问什么?
买家应要求进行图纸审查、DFM 反馈、材料文件、尺寸检验计划、模具交期、过程控制记录、表面处理兼容性和生产可追溯性。汽车项目可能还需要与 PPAP 相关的文件和供应商质量审核。
结论
理解铸造的四种主要类型——砂型铸造、熔模铸造、压铸和金属型铸造——最好将它们视为采购选项,而不是教科书上的捷径。每种方法在模具成本、公差控制、机加工、表面状况、产量匹配度和量产一致性方面都有不同的风险。对于汽车和金属-橡胶组件,我建议将铸造与下游加工和供应商质量体系一起评估。如果您的项目需要可靠的金属-橡胶减振解决方案,请联系 GJBUSH,讨论图纸、材料、公差、粘合要求和生产可行性。
-
"11 Factors Affect the Metal Casting Process For A Particular ...", https://www.newayprecision.com/blogs/11-factors-affect-the-metal-casting-process-for-a-particular-part-design. 关于工艺选择的文献将铸造方法、尺寸公差、表面光洁度和机加工余量视为相互依存的因素,它们会影响制造成本和质量控制。证据角色:普遍支持;资料类型:论文。支持:论文或制造类参考资料应将铸造工艺选择与尺寸公差、机加工余量、成本和质量风险联系起来。范围注:该资料将为这一机制提供一般性支持,而不是记录本文中具体的采购示例。 ↩
-
"fundamentals of metal casting", https://www.egr.msu.edu/~pkwon/me477/casting. 制造工艺参考资料将砂型铸造、熔模铸造、压铸和金属型(永久模)铸造确定为成熟的金属铸造工艺;这支持了它们作为一种实用比较组合的用途,尽管铸造分类因资料来源而异。证据角色:定义;资料类型:教育类。支持:制造或材料加工资料应表明,这四种工艺是广泛认可的铸造方法,但未必证明它们绝对是唯一的四种主要类型。范围注:资料可能支持这些是常见的铸造工艺,而不是确认一个普适的四类分类法。 ↩
-
"Technical cost modelling for a novel semi-solid metal (SSM ...", https://www.academia.edu/143167882/Technical_cost_modelling_for_a_novel_semi_solid_metal_SSM_casting_processes_for_automotive_component_manufacturing. 制造工艺经济学将产量与模具摊销、循环时间和单件成本联系起来,使年产量成为铸造工艺选择中的一个关键变量。证据角色:机制;资料类型:教育类。支持:制造经济学资料应解释,高昂的固定模具成本可以通过更大的产量来摊销,而循环时间影响单件成本。 ↩
-
"Molecular Understanding of the Interfacial Interaction and ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10141672/. 粘附和表面工程研究表明,金属表面状况(包括粗糙度、污染、氧化物和预处理)实质上影响涂层和胶粘剂粘合的准备工作。证据角色:机制;资料类型:论文。支持:表面工程或粘附学资料应支持金属表面粗糙度、氧化物、污染物和预处理影响涂层或胶粘剂的粘合性能。范围注:该证据对铸件而言是基于具体语境的,因为许多粘附研究一般性地讨论金属基材,而不是特定的铸造工艺。 ↩
-
"Production part approval process", https://en.wikipedia.org/wiki/Production_part_approval_process. 汽车质量体系指南将生产件批准 (PPAP)、控制计划和可追溯性,确定为证明和保持生产准备就绪状态的标准机制。证据角色:定义;资料类型:机构。支持:汽车质量机构或标准资料应确立,PPAP、控制计划和可追溯性是公认的汽车生产质量工具。范围注:具体要求因客户、零件关键性和合同而异,因此资料支持一般做法,而非涵盖每一个汽车项目。 ↩
-
"Casting and Forging", https://web.mae.ufl.edu/designlab/Lab%20Assignments/Casting%20and%20Forging/Casting%20and%20Forging.htm. 制造参考资料将熔模铸造描述为一种精密铸造工艺,能够生产复杂的几何形状、精细的细节和相对较好的表面光洁度。证据角色:普遍支持;资料类型:教育类。支持:制造类资料应支持熔模铸造适用于复杂几何形状、精细细节和相对较好表面光洁度的特点。范围注:精度和表面质量的程度随合金、陶瓷型壳工艺、零件尺寸和供应商能力而异。 ↩
-
"Reusing Zinc Alloy Die Cast Scrap", http://www.mntap.umn.edu/industries/facility/metalcast/resources/zincalloy/. 参考资料将压铸描述为一种高生产率的金属铸造工艺,通常应用于有色合金,包括铝、锌和镁。证据角色:普遍支持;资料类型:百科全书。支持:中立的参考资料应确认压铸常使用铝、锌和镁等有色合金,并具有高生产率的特点。 ↩
-
"Post View | Discussion Forum | CCJ 210 02 - POLICE IN AMERICA", https://my.vuu.edu/ICS/Academics/CCJ/CCJ__210/2016_20-CCJ__210-02/Discussion_Forum.jnz?portlet=Forums&screen=PostView&screenType=change&id=df161571-5cc6-4476-a8b0-a6b1377009a3&p=3. 制造参考资料指出,压铸需要具有高昂前期模具成本的精密金属模具(压铸模),因此在模具制造完成后进行更改会增加成本并导致延误。证据角色:机制;资料类型:教育类。支持:资料应解释,压铸需要耐用的金属模具且前期成本高,这使得后期的设计变更成本高昂。范围注:变更成本的严重程度取决于模具设计、变更范围和供应商的做法。 ↩
-
"Permanent mold casting", https://en.wikipedia.org/wiki/Permanent_mold_casting. 铸造工艺参考资料将金属型(永久模)铸造定义为一种方法,在这种方法中,熔融金属被浇注到可重复使用的金属模具中,而不是消耗性模具中。证据角色:定义;资料类型:教育类。支持:铸造参考资料应将金属型铸造定义为使用可重复使用金属模具的工艺。 ↩