空气悬架系统常被宣传为实现“魔毯般”平稳驾乘的终极工程方案。然而,许多装配了昂贵空气弹簧的高端车型,在实际通过非铺装路面或减速带时,依然会暴露出滤震生硬、底盘异响以及操控松散等严重影响质感的问题。
空气弹簧主要负责调节车身高度与吸收低频起伏,无法有效过滤高频机械震动。高端底盘依然极度依赖拥有精准动静刚度比(Kd/Ks)的高性能橡胶减震衬套,来隔离路面细碎颠簸并提供精准的车轮几何导向。
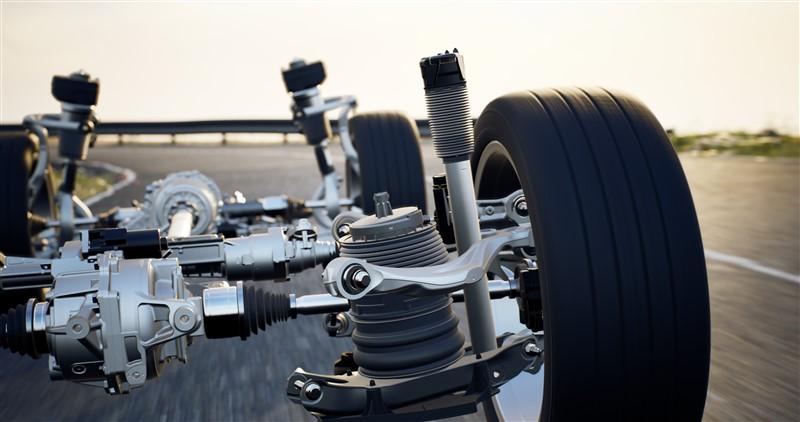
随着全球汽车工业向搭载复杂空气悬架的大重量、高扭矩新能源(EV)平台转型,Tier 1供应商面临着前所未有的NVH(噪声、振动与声振粗糙度)与耐久性挑战。面对这些严苛需求,江西光益减震系统有限公司依托创始人超40年的NVH橡胶研发底蕴与SGS认证的IATF 16949质量体系,深度赋能全球底盘供应链。我们配备了超200台高端制造设备(包括多台400T至800T大吨位注射硫化机)及行业领先的缩径工艺,为现代空悬架构提供坚实的数据化减震方案。接下来,我们将从底层物理力学视角,为您解析橡胶衬套在空悬底盘中的不可替代性。
装配了空气悬架,底盘就不需要橡胶减震衬套了吗?
在部分消费者甚至初级采购人员的认知中,底盘一旦引入了空气压缩机和气囊弹簧,传统的金属橡胶衬套就可以被大量精简或降级。这种对悬架物理特性的误解,往往会导致关键铰接点的NVH性能全面崩盘。
空气弹簧与橡胶衬套在底盘系统中负责完全不同的“频段解耦”。空气弹簧主攻1-5Hz的低频承载,而橡胶衬套则是防御15-400Hz高频机械激振的有效物理屏障。
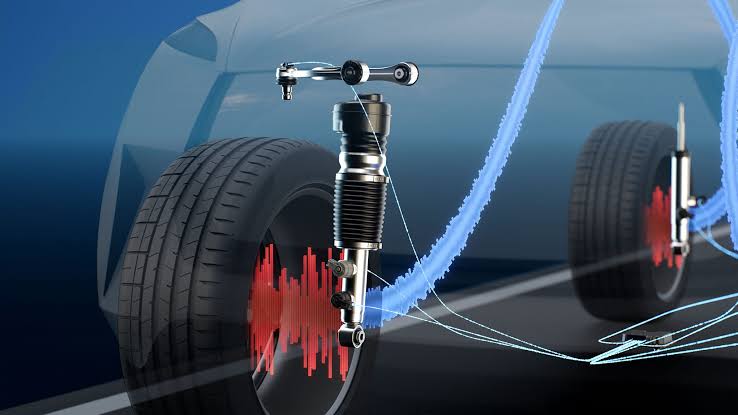
频段解耦与高频滤震:橡胶高分子材料的不可替代性
要理解空气悬架为何极度依赖高性能橡胶衬套,必须拆解行驶车辆的动态频段图谱。底盘悬架系统需要处理一个极其宽泛的动能包络,从缓慢的车身侧倾到柏油路面微小颗粒带来的急促冲击。
低频承载域(1Hz - 5Hz): 空气弹簧在这一频段展现出显著优势。通过电磁阀调节内部气压与容积,它能有效管理车身的宏观姿态。这包括重载时的水平补偿、急刹车时的防点头支撑,以及吸收高速公路上的长波起伏。然而,空气弹簧的动态响应速率受限于流体动力学物理瓶颈;当面临尖锐、高速的瞬态动能冲击时,气体的压缩响应往往“慢半拍”。
高频NVH隔离域(15Hz - 400Hz): 这正是金属橡胶衬套发挥核心作用的主阵地。当车辆碾压桥梁接缝、猫眼石或碎石路面时,轮胎会将高频、低振幅的激振力直接传导至控制臂。如果这些铰接点采用纯刚性连接(或使用了动刚度偏高的劣质橡胶),这些刺耳的高频震动将直接越过反应迟缓的空气弹簧,硬性传递至副车架与驾驶舱。
在江西光益,我们的NVH工程师通过复杂的CAE(计算机辅助工程)仿真,为控制臂衬套定制高度优化的动静刚度比(Kd/Ks)。利用橡胶特有的粘弹性特质——特别是其内摩擦与滞后损耗角(Tan δ)——我们定制的衬套能充当高频动能的“散热器”。它们能在瞬间吸收空气弹簧无法捕捉的急促机械震动,将其转化为微量热能散发,从而确保底盘传递至车厢的路感细腻而不生硬。
为什么带有空气悬架的新能源车,更容易出现底盘异响?
许多高端新能源汽车(EV)不仅标配了空气悬架,还大量使用了双层隔音玻璃以打造如图书馆般的静谧座舱。然而,正是这种极端的声学隔绝,导致车主频繁抱怨此前在燃油车上极少注意到的底盘异响与低频轰鸣。
缺少了内燃机的声学掩蔽,新能源车面临严重的“NVH遮蔽效应”失效。原本被引擎声掩盖的高频机械撞击与衬套微观松旷被显著放大,这要求橡胶件必须具备更为卓越的微观配方阻尼调校能力。
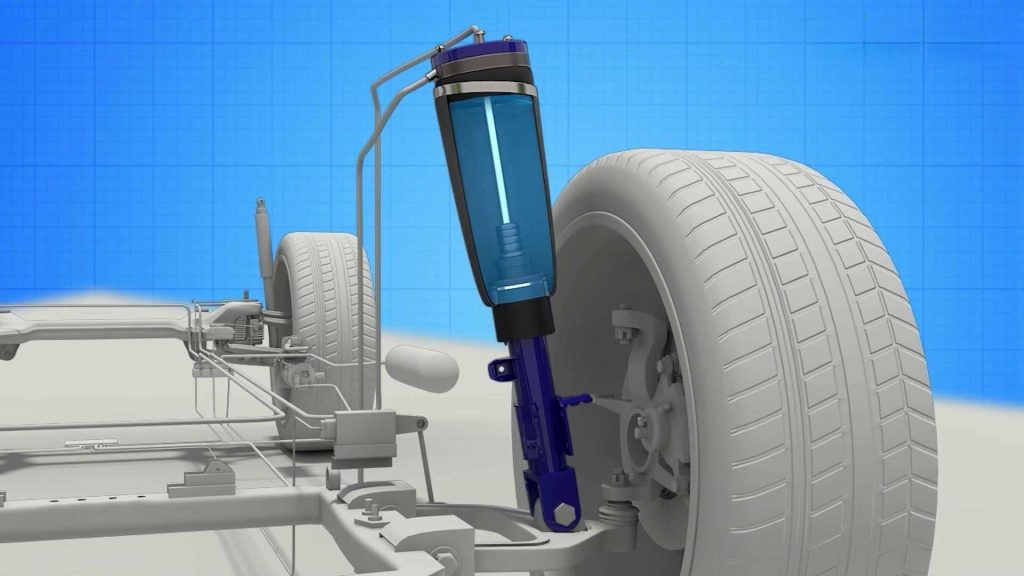
遮蔽效应失效与基于微观配方的声学品质调优
在传统内燃机(ICE)车辆中,发动机、排气管与传动系统持续发出的宽频噪音,自然掩盖了大量底盘产生的机械杂音。这种被称为“遮蔽效应(Masking Effect)”的心理声学现象,使得传统底盘设计在使用常规橡胶衬套时也能顺利过关。但在新能源车中,这层声学保护罩被瞬间抽离。
微小异响的级数放大: 在EV极度安静的座舱内,任何微小的机械干涉都会被放大。当控制臂上下跳动,挤压到工艺不达标的橡胶衬套时,金属套管间的微观硬接触,或是高刚度橡胶传导的低频共振,都会被乘员敏锐捕捉并视为品质缺陷。由于空气悬架系统引入了更多复杂的阀体与连杆结构,实际上增加了底盘的潜在异响路径,这使得橡胶节点的隔离能力显得愈发关键。
江西光益的聚合物调校策略: 为了让EV底盘真正安静下来,常规的天然橡胶配方已捉襟见肘。江西光益在分子链层面对这一声学挑战进行降维打击。依托我们长期积累的S/N与E/N材料数据库,配方工程师在密炼阶段精准植入先进的纳米级耗散填料。这种特种配方专门针对20Hz至100Hz的高敏感结构传声频段进行动能吸收。通过精细微调材料的阻尼损耗角,我们确保衬套能高效吞噬那些试图绕过空气弹簧的共振频率,为高端空悬车型恢复应有的静谧质感。
车重大、扭矩高的新能源车型,如何选择控制臂衬套?
搭载空气悬架的现代新能源汽车通常重量惊人——由于配备了庞大的电池组,整备质量往往超过2.5吨——并且能在毫秒间向车轮输出极为狂暴的峰值扭矩。这种重量与扭矩的物理叠加,对悬架几何参数与铰接点的耐久性构成了严峻考验。
新能源车的极端自重与瞬时扭矩会对控制臂衬套施加多轴向的撕裂级破坏力。为避免衬套发生不可逆的压缩永久变形与界面脱胶,采购定点时必须考核供应商的缩径工艺与全自动防腐涂装能力。

应对多轴撕裂与极端重载:缩径工艺与全自动防呆涂装的闭环
当一台重达2.5吨的EV进行弹射起步或紧急变线时,底盘承受的动态惯性极大。空气悬架虽然会努力维持车身水平,但真正的机械受力枢纽与横向定位重担,全部压在了底盘控制臂的橡胶衬套上。
压溃与剥离的失效风险: 原本为轻量化燃油车设计的标准衬套,在新能源工况下会迅速暴露出短板。持续的重载径向压迫会导致劣质橡胶出现“压缩永久变形(Compression Set)”,引发车轮定位失准与操控模糊。同时,急加速时的巨大扭转力会疯狂撕扯橡胶与金属管的化学结合面。如果代工厂依然采用落后的手工刷胶工艺,泥水与融雪剂会迅速渗入微观漏涂区,导致界面剥离、脱胶,最终使衬套彻底失效。
江西光益的硬核制造防御体系: 为确保EV空悬部件的全生命周期可靠性,江西光益在制程端全面部署了两大核心工艺:
- 全自动防脱胶涂装矩阵: 我们采用全封闭自动抛丸系统,在金属表面构建Rz 25-45微米的致密机械锚固纹理。随后产品进入由MES系统严格控制的双涂层(底漆+面胶)智能滚涂线。系统实时监控干膜厚度(DFT),有效消除了人为操作的漏涂风险,大幅降低了电化学腐蚀与界面脱胶的概率。
- 预置残余压应力的缩径(Swaging)强化: 衬套硫化出炉后,必须经过高精度的多瓣液压缩径机进行冷加工。通过数百吨的径向挤压力,强行将金属外管向内压缩,从而在橡胶内部预先植入强大的残余压应力。当重型EV疯狂扭转控制臂时,破坏性的外力必须先中和掉这股预置的压应力装甲。这一工程手段可使部件的动态变载疲劳寿命显著提升约50%,使其具备应对新能源时代的强悍体魄。
遇到大坑洼或复杂烂路时,橡胶减震件如何提供极限缓冲?
尽管空气弹簧在调节行程方面具有极高的灵活性,但其物理上限依然存在。当装配空悬的重型车辆高速冲过深坑或严重塌陷的路面时,气囊可能会在瞬间耗尽可压缩行程,发生猛烈的“打底”现象。
在极端的悬架压缩工况下,空气弹簧的缓冲作用被大幅削弱。定制的厚壁橡胶衬套与缓冲块成为底盘最后的物理防线,这要求橡胶高分子网络具备极高的致密度,而大吨位真空硫化工艺是达成此目标的必然选择。

极限物理防线与大吨位真空注射工艺的结构完整性保障
在悬架动态力学中,极端的压缩打底是底盘需要面对的最恶劣工况。此时,空气弹簧的内部气压瞬间飙升,直至活塞物理撞击到限位缓冲块。在这个毫秒级的瞬间,空气弹簧实质上变成了一根无法继续压缩的刚性柱体。
灾难性的瞬态冲击: 当打底发生时,剩余的巨大动能将完全、粗暴地转嫁到底盘悬架的各个金属铰接点——即橡胶减震衬套上。如果这些承载级厚壁橡胶件内部存在哪怕最微小的制造缺陷,剧烈的径向冲击波将直接导致橡胶从内部发生结构性爆裂或屈服。
江西光益的高压真空注射硫化方案: 为了确保这些关键承载节点在承受极限冲击时不发生灾难性失效,江西光益摒弃了易产生微孔的传统低压平板硫化机。我们依托厂区内的400T至800T大吨位注射硫化机群来生产核心承载部件。在高温熔融的高分子胶料被注入模腔前,设备会执行深度的抽真空程序以排尽空气。随后,在数以百吨计的巨大液压锁模力下,胶料被高压极速射入。这种先进的工艺有效挤出了低分子挥发性气体,塑造出致密无孔隙的交联聚合物网络,使其能够稳稳承接空悬打底时的狂暴冲击波而不发生结构性崩塌。
采购端如何验证空悬专属底盘件的疲劳寿命与高频动刚度?
在为造价高昂的空气悬架平台进行底盘件寻源定点时,如果采购团队仅凭一份基础的静态拉伸报告或单纯追求BOM表上的最低价,无异于给主机厂的质保体系埋下了一颗定时炸弹。因空悬部件失效导致的索赔成本是极其高昂的。
验证空悬专属橡胶件必须依赖严苛的闭环DVP台架测试。采购端应重点考察供应商是否具备用于NVH验证的400Hz高频动态扫频能力,以及用于寿命评估的200KN极限推脱与三通道复合变载疲劳测试平台。
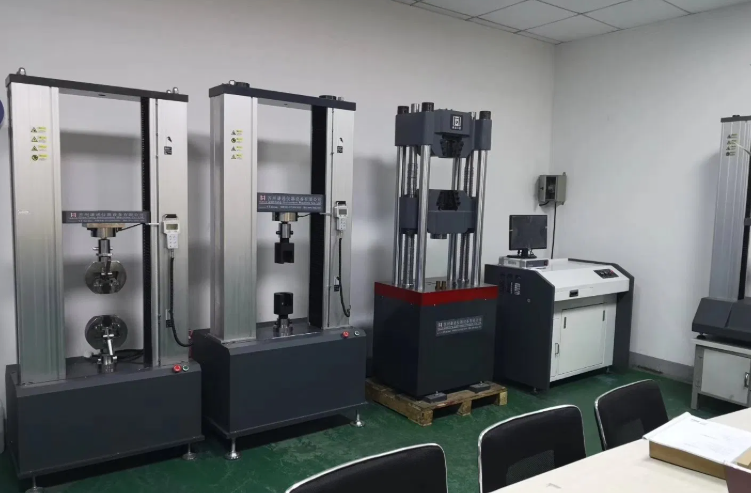
用400Hz扫频与多轴变载台架量化“高级底盘质感”
为了向全球最挑剔的Tier 1底盘集成商提供可信赖的交付,江西光益坚决依靠国家级NVH物理试验中心产出的硬核客观数据说话。我们将试车员主观感受到的“底盘高级感”转化为高度严谨、可量化的工程指标:
- 400Hz高频动态扫频确保声学达标: 鉴于空悬新能源车对高频电机啸叫与路面粗糙度极为敏感,我们使用业内顶尖的400Hz高频动态性能测试机,对研发样件施加连续的宽频激振。通过精确绘制全频段下的动刚度衰减率及滞后相角曲线,我们能在批量生产前确凿地证明:产品的振动传达率严格落入了主机厂SOR(技术规格书)限定的舒适性NVH包差带内。
- 200KN破坏性极限防脱把关: 为证明我们的自动防腐涂胶线能扛住重型EV的疯狂撕扯,破坏性抽检是出厂的必选项。我们利用量程高达200KN的大型电子拉力机,对部件施加极限的轴向破坏力。验收红线是:断裂面必须呈现深达橡胶内部的100%内聚破坏。一旦发现任何金属光面裸露,将直接触发质量拦截流程。
- 三通道复合多轴疲劳寿命验证: 空气悬架的控制臂衬套在实车上极少经历单纯的单轴向受力。我们启用了高造价的“三通道复合疲劳测试平台”,同步对衬套施加高达数吨的径向压溃、大角度往复扭转与纵向形变拉扯。历经数百万次这种极其变态的复合变载循环后,只有静刚度参数依然稳定在公差范围内的方案,才会被正式放行进入全球供应链。
结语:基于数据闭环的空气悬架NVH定制方案
先进空气悬架系统与现代重型新能源架构的融合,代表了汽车底盘工程的巨大飞跃。然而,这套系统能否真正落地,很大程度上取决于底层橡胶金属减震件的精准物理标定与极端的耐久可靠性。为高度复杂的空气悬架系统采购廉价、缺乏数据追溯的橡胶件,是一个注定会引发NVH急剧恶化、底盘异响频发以及巨额索赔的战略失误。
您的高端底盘开发项目是否正面临高频噪音难以隔绝、在EV自重下衬套过早疲劳,或是动静刚度比无法完美解耦的严峻挑战? 江西光益NVH联合研发中心诚邀您的工程团队开展深度协同。依托我们成熟的缩径工艺矩阵、全自动防脱胶防呆产线、400T/800T大吨位高压硫化集群以及完备的疲劳验证台架,我们随时准备好解析您的3D数模与DVP规范。通过透明、数据驱动的制造体系,我们将为您打造具备长效高级质感的定制化NVH解决方案。