重型商用车的轴距较长,动力总成与驱动桥之间往往需要通过多节传动轴进行连接。如果传动轴系统的空间布置不合理或减震选型出现偏差,高速旋转带来的周期性激振力将直接导致严重的底盘共振与驾驶室轰鸣,极大缩短动力总成的疲劳寿命。
商用车传动轴的高频抖动与弯曲共振,必须通过科学布置工作夹角,并匹配具备精确动静刚度比的“传动轴中间支承”来有效抑制。采购工程师需重点考量减震橡胶件的刚度解耦能力、大扭矩防脱胶工艺以及多通道疲劳验证数据。
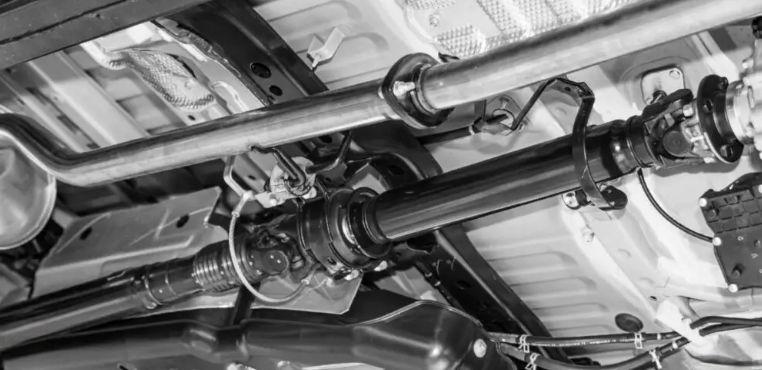
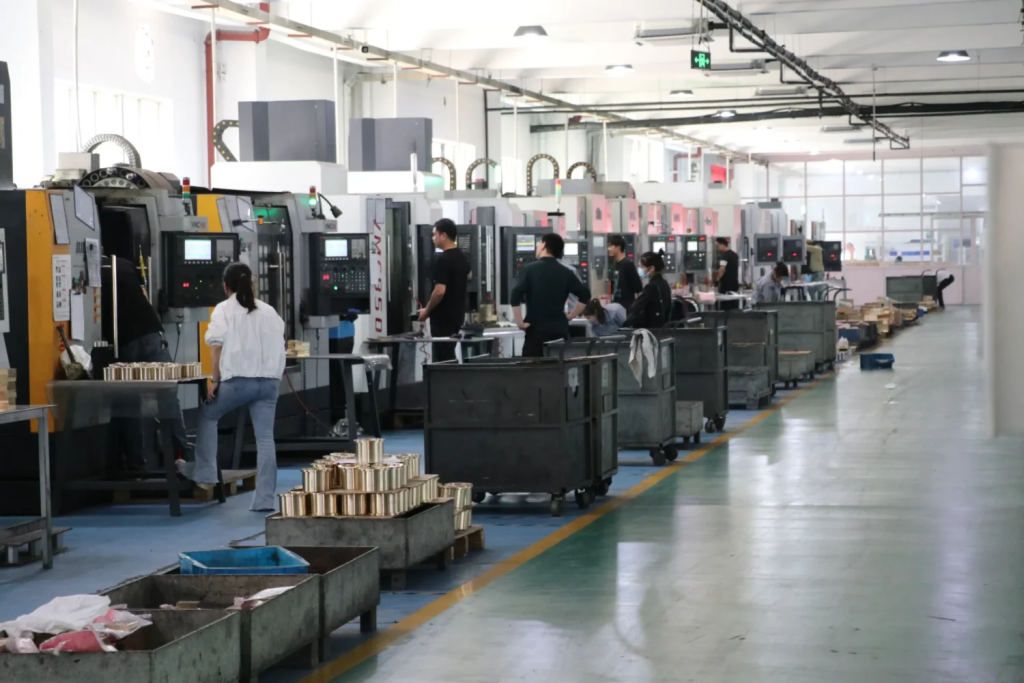
应对重载商用车的极限扭矩输出与复杂的空间交变载荷,对传动系中间支承的底层制造与验证体系提出了极其苛刻的要求。为了最大程度规避早期失效风险,江西光益减震系统有限公司自1998年建厂以来,在创始人超40年橡胶减震研发经验的引领下,致力于建立高标准的NVH系统级制造方案。作为国内外汽车主机厂及重卡Tier 1配套厂信赖的合作伙伴,我们依托SGS认证的IATF 16949质量体系、超200台高端制造设备及千万级年产能,将底盘传动件的可靠性推向更高标准。接下来,我们将从工程诊断视角,为您客观拆解传动轴的共振机理与中间支承的定制选型逻辑。
为什么商用车传动轴布置不当会导致严重的底盘共振?
在商用车底盘开发阶段,传动轴的设计往往受限于变速器输出法兰与驱动桥输入法兰的空间位置。当车辆处于空载与满载不同工况时,悬架的跳动会导致传动轴夹角发生剧烈变化。如果超出了万向节的许用范围,将直接引发周期性的低频冲击。
传动轴布置引发的共振,主要源于十字轴万向节在非等速传动时产生的附加弯矩。中间支承作为连接与缓冲的枢纽,必须具备强大的柔性补偿能力以吸收这些破坏性载荷。
传动轴工作夹角与当量角对整车NVH的低频冲击机理
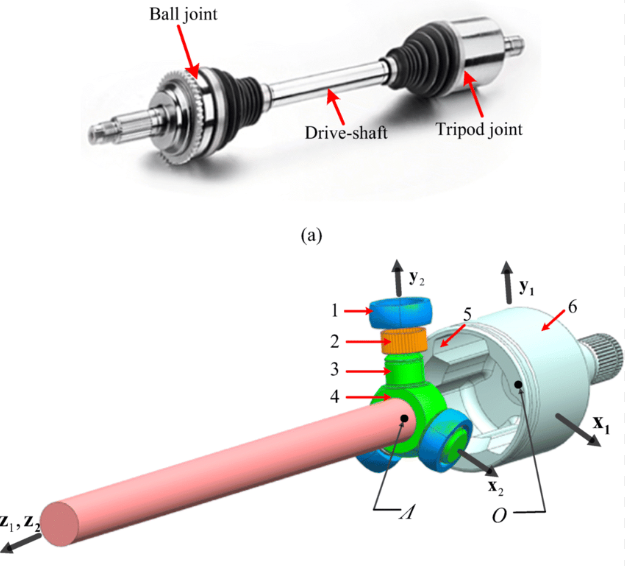
在商用车传动系的运动学分析中,十字轴万向节的一个核心特性是:当输入轴以等角速旋转时,如果存在工作夹角,输出轴的角速度将呈现周期性波动(每旋转一周发生两次加速和减速)。这种角速度的波动会产生巨大的交变扭转惯性力。
- 工作夹角与当量角的工程限制: 根据重卡底盘设计规范,单节传动轴的长度一般不宜超过1500mm以防止弯曲共振,且十字轴万向节的单个工作夹角不宜过大。当传动系统采用多节布置时,必须经过严密的当量夹角计算。如果当量角超过许用值(通常商用车要求当量角差值在1°-1.5°以内),附加的二阶激励力将通过万向节直接传递至中间支承的物理安装点,引发底盘纵梁的低频结构共振。
- 重载工况下的载荷恶化: 重型卡车在满载爬坡或遭遇连续颠簸时,驱动桥的上下跳动幅度极大。此时传动轴的工作夹角会瞬间突破静态设计边界。如果中间支承橡胶件的柔性补偿能力不足,巨大的附加弯矩将导致传动轴管发生弹性弯曲,震动能量将毫无保留地转化为驾驶室内的低频压耳轰鸣声。
- 中间支承的缓冲作用: 为了最大程度规避这种运动学固有的周期性冲击,中间支承必须发挥类似“防波堤”的作用。江西光益在开发此类减震件时,通过优化橡胶的剪切与压缩变形模式,赋予中间支承在特定受力方向上的高柔性(低动刚度)。这不仅能够补偿装配时产生的微小同轴度误差,更能有效吸收传动轴在复杂空间运动时产生的三维激振力,显著降低底盘纵梁的震动传递率。
传动轴中间支承如何有效抑制传动系的高频抖动?
除了低频的运动学冲击,传动轴在高速旋转时还会产生由于动不平衡引发的高频抖动。如果中间支承的设计仅仅是简单地将轴承包裹一层橡胶,这种单一的刚度特性将无法应对重载商用车极其复杂的交变载荷。
优秀的中间支承必须进行精确的三向刚度解耦:在径向承载方向保持足够的支撑力以限定传动轴位移,同时在轴向与切向上压低动刚度,以实现对高频抖动的快速衰减。
重载商用车工况下的中间支撑刚度解耦与橡胶疲劳控制
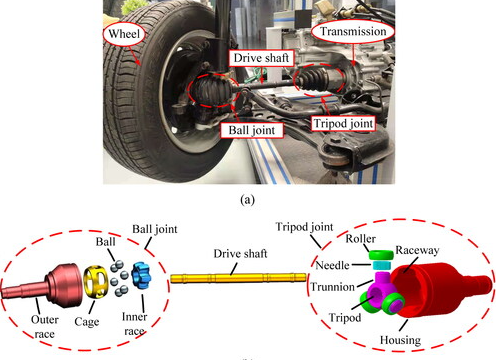
传动轴中间支承在工作时处于极度复杂的受力环境中:它既要承受传动轴本体的重力(径向载荷),又要应对因花键伸缩摩擦产生的轴向推力,同时还要隔离来自变速器的高频扭转震动。这要求橡胶材料的动态参数必须进行精细的三维矢量化标定:
- 径向与轴向的刚度博弈: 在重卡急加速或发动机制动工况下,传动轴会产生巨大的径向跳动趋势。此时中间支承在Z向(垂向)和Y向(横向)必须具备较高的静刚度,将传动轴的中心线牢牢约束在安全包络区内,防止其打到车架或周边管线。然而,在X向(轴向),为了顺应滑动花键的伸缩并隔离驱动桥传来的纵向冲击,橡胶结构必须设计得极其柔软。江西光益通过CAE有限元拓扑优化,在橡胶内部设计特定的阻尼孔与波纹结构,成功实现了径向高支撑与轴向高柔性的完美解耦。
- 高频动特性与材料疲劳控制: 传动轴高速旋转时的激振频率极高。如果橡胶材料的动静刚度比(Kd/Ks)过大,在高频下会发生“玻璃化硬变”,失去隔振效果。我们依托庞大的橡胶材料数据库(S/N,E/N),调优配方体系,将特定频段的动刚度压制到极低水平。
- 大吨位硫化与缩径强化工艺: 鉴于商用车中间支承橡胶体量大、连续受力时间长,江西光益在生产线引入了多台400T至800T大吨位高压注射硫化机。在极限真空环境下注胶,有效杜绝了厚壁橡胶内部的微观气孔,大幅提升了材料的抗撕裂强度。此外,我们坚持在圆柱形减震件中采用“缩径(Swaging)”工艺,为橡胶内部预植残余压应力,能够使部件的动态疲劳寿命显著提高约50%,从容应对长途重载的高温高压考验。
传动轴的临界转速与减震橡胶件的阻尼参数应该怎么匹配?
传动轴作为一根细长的旋转弹性轴,存在其固有的自然频率。当发动机最高转速对应的传动轴转速接近这一频率时,就会发生极具破坏性的弯曲共振(即达到临界转速),甚至可能导致传动轴折断。
提升传动轴系统的临界转速,除了缩短轴管长度与增加管径外,优化中间支承的阻尼系数与支撑刚度是改变系统边界条件、规避弯曲共振的有效手段。
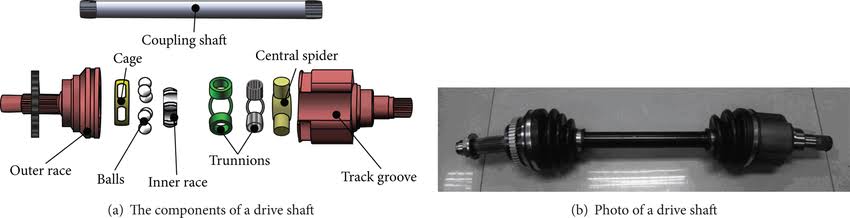
预防传动轴弯曲共振的动特性调校与前置CAE仿真分析
在传统的机械计算中,两端自由支承的等截面传动轴临界转速公式往往忽略了中间支承的弹性影响。实际上,中间支承并不是一个绝对刚性的铰接点,它的弹性迟滞与阻尼特性直接决定了整个传动系的模态表现。
- 系统级模态转移与阻尼调校: 如果中间支承的刚度过低,传动轴的中间节点将发生巨大的挠度变形,导致系统的一阶弯曲临界转速大幅下降,极易落入商用车的常用工作转速区间。相反,如果刚度过高,虽然提升了临界转速,却会恶化隔振性能。江西光益NVH联合研发中心通过系统级CAE仿真,将中间支承的弹性参数代入整车传动模型中。我们精确寻找那个平衡点:既能将系统的临界转速推高至发动机最高转速的1.2倍以上,又能保持优异的NVH隔离率。
- 高阻尼化解瞬态共振能量: 在车辆启动、换挡或跨越恶劣路况时,传动轴转速不可避免地会瞬间扫过某些次级共振带。此时,系统主要依靠橡胶内部的阻尼系数(Tan δ)来消耗共振能量。我们通过在密炼环节加入特殊的纳米级耗散填料,显著提升了橡胶材料在高频变形下的内摩擦生热能力,能够迅速“刹住”传动轴的弯曲甩动趋势,最大程度规避了剧烈共振的发生。
- 协同研发降低试错成本: 针对新车型开发,主机厂无需在底盘样车出来后再盲目试错。江西光益具备强大的前置研发能力,通过提供精确的三向动刚度曲线与阻尼损耗角参数,协助Tier 1客户在数字样机阶段完成传动系模态匹配,大幅缩短了开发周期并降低了路试风险。
面对商用车的极限峰值扭矩,部件结合处如何防止早期失效?
重载商用车在重载起步或使用发动机制动时,传动轴需承受高达数万牛·米的极限峰值扭矩。如果中间支承的金属骨架与橡胶界面的粘接强度不足,这种极端的扭转与剪切载荷将导致灾难性的界面脱胶。
要有效防止中间支承在极限扭矩与复杂泥水环境下的脱胶失效,制造端必须依托全自动抛丸打毛与双涂层智能滚涂生产线,建立极其严苛的金属防渗漏粘接体系。
十字轴万向节大扭矩环境下的防渗漏涂装与化学粘接工艺
传动系减震件的早期失效,往往并非橡胶本体被压溃,而是因为表面处理工艺的波动,导致金属与橡胶的结合面发生了微观剥离。一旦结合面出现微米级的缝隙,伴随传动轴旋转溅起的酸碱性泥水就会迅速浸入,在数天内将整个橡胶体从金属支架上彻底剥离。江西光益通过MES系统对防脱胶工序进行了极致的过程管控:
| 防脱胶核心工序 | 行业传统加工痛点 | 江西光益全自动防线 | 解决的工程失效问题 |
|---|---|---|---|
| 金属表面锚固 | 手工喷砂粗糙度不均,易残留机加工油污。 | 全自动抛丸线,严控 Rz 25-45 微米致密晶格坑洞。 | 提升微观机械咬合力,防止大扭矩下的基础滑脱。 |
| 防锈与基底处理 | 简单清洗极易产生表面浮锈。 | 全自动多级磷化流水线,生成致密微晶保护膜。 | 延缓恶劣底盘环境下的金属底面氧化腐蚀。 |
| 胶黏剂涂覆 | 人工刷胶存在流挂与漏涂盲区。 | 全自动双涂层(Primer + Cover Coat)智能生产线,干膜厚度微米级管控。 | 消除涂层公差波动引发的局部结合力薄弱点,实现100%防渗漏。 |
在批量投产前,所有的防脱胶样件必须在试验中心经受耐臭氧老化箱与盐雾试验箱(NSS)的长期严苛摧残。我们确保在模拟商用车长途跋涉的极端气候与化学腐蚀环境下,橡胶与金属的化学键合力依然坚不可摧。
传动系采购拿什么证明支撑组件能扛住长途重载作业?
在商定重卡传动系底盘件的采购协议时,仅凭一份静态的材料拉伸报告或二维图纸,是远远不足以评估其实际装车可靠性的。经验丰富的采购与SQE工程师深知,所有的设计理论都必须在全矩阵的DVP台架上得到闭环印证。
验证中间支承的高频隔振能力,需依托400Hz高频动态性能测试机;而评估其在长途重载下的生命周期,则必须通过三通道复合疲劳台架进行大负荷变载验证。
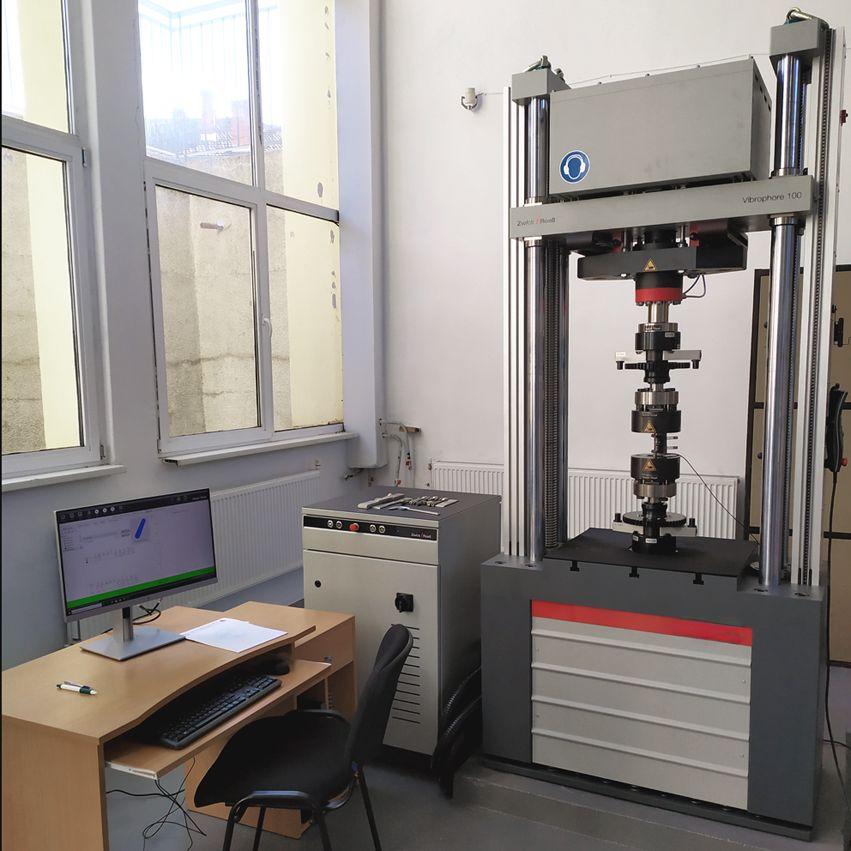
中间支承高频动态扫频与多轴复合变载DVP台架实测
江西光益不仅具备千万级的强大制造交期能力,更斥巨资打造了能够全面覆盖全球整车厂DVP(设计验证计划)的硬核试验中心。我们坚信,严密的物理台架实测是将潜在失效拦截在量产前的关键防线:
- 400Hz高频动态扫频与NVH图谱界定: 针对传动轴高速旋转带来的高频抖动,我们利用先进的400Hz高频动态性能测试机,对中间支承施加连续宽频激振。工程师借此绘制出精确的动静刚度比曲线与滞后角曲线图。在台架阶段即可精准判断产品是否能在特定激振频率下保持极低的振动传达率,满足主机厂苛刻的NVH考核标准。
- 200KN破坏性极限推脱验证: 为了检验金属外管压装公差余量及内圈硫化粘接强度,样件被置于200KN大型电子拉力机上施加极限破坏力。验收标准必须呈现深达橡胶本体内部的100%内聚破坏。任何微小的光面脱胶都将被判定为工艺失控并执行批次拦截。
- 三通道复合变载多轴疲劳试炼: 我们的实验室配备了业内顶尖的三通道疲劳测试平台。将中间支承置入极端温度环境箱内,同步施加径向重压、轴向往复拉扯及切向扭转。只有在连续经受上百万次的高强度多轴变载循环后,其支撑刚度衰减率仍稳稳压制在公差限值内,该批次方案方可获批应用于商用车的大规模投产。
结语:联合建立闭环的传动系底盘验证体系
商用车传动轴的NVH优化与中间支承定制,是一场涉及运动学分析、高分子疲劳物理学与严苛制造过程管控的系统工程。在现代物流对重卡出勤率和驾驶舒适性要求日益严苛的今天,任何针对底盘减震件的降本妥协或工艺盲区,都将直接导致高昂的保内索赔与品牌信任危机。
您的商用车传动系开发是否正面临传动轴低频共振、中间支承早期塌陷或高频抖动难以抑制的技术挑战? 江西光益NVH联合研发中心期待与您开展深度技术对话。依托国家高新技术企业资质及为客户按需定制DVP测试平台的设备研发能力,我们欢迎您随时提交3D数模、传动轴布置参数或极限载荷条件。我们将以详实客观的台架数据和源头工厂的极致过程管控,为您提供长效可靠、经得起实战检验的NVH定制化解决方案。