在底盘件的前期研发阶段,不少刚接触悬架系统的工程师会提出疑问:既然底盘控制臂的核心功能是连接车轮与副车架,为什么不直接在金属件上打孔穿螺栓,非要增加成本压入一个金属橡胶衬套?如果选型失误或压装公差标定错误,底盘会暴露出哪些致命隐患?
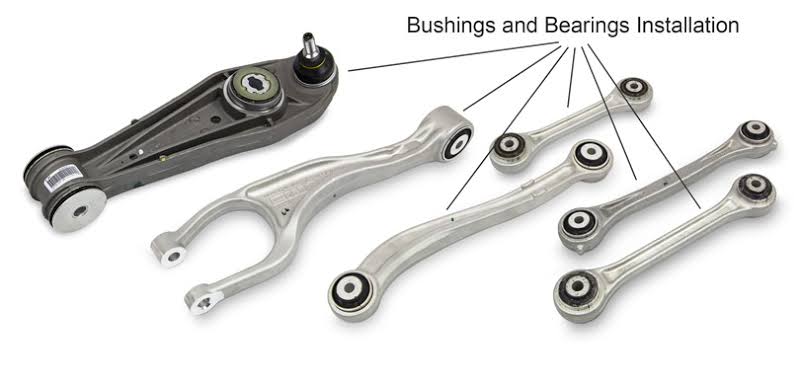
底盘多连杆悬架必须使用金属橡胶衬套,其核心在于它能同时实现多轴向的复杂运动铰接与NVH高频隔振。如果不加衬套,刚性硬连接会导致金属孔径迅速磨损,引发底盘散架异响,并将粗糙路噪毫无保留地传导至车厢。
作为关乎整车行驶质感与动态安全的核心枢纽,金属橡胶衬套的选型、材料配方与压装公差标定有着极高的工程壁垒。江西光益减震系统有限公司建厂于1998年,创始人拥有超40年橡胶减震产品实战开发底蕴。依托SGS认证的IATF 16949质量体系、超200台高端制造设备与千万件级的庞大年产能,我们长期为国内外Tier 1及主机厂提供高标准配套。接下来,我们将从源头制造的硬核视角,为您客观拆解底盘衬套的关键工程逻辑。
衬套的主要用途是什么?为什么底盘控制臂不能直接打孔穿螺栓?
在普通的非精密通用机械中,部分低频运动结构确实是在钢板上直接打孔穿销轴。但汽车底盘悬架的受力环境比普通机械恶劣百倍,如果采用这种最原始的连接方式,车辆在驶出产线的几周内就会出现严重的机械衰减与NVH失控。
衬套的主要用途是作为整个悬架系统中的高分子牺牲件承受动态磨损,并提供柔性缓冲。直接打孔穿螺栓会形成刚性硬连接,导致控制臂安装孔在交变载荷下被迅速磨大,直接破坏四轮定位参数。
控制臂衬套NVH高频隔振与孔径磨损机理
在底盘FMEA(潜在失效模式及后果分析)中,如果不使用橡胶衬套而直接采用螺栓硬连接,首当其冲的失效模式就是孔径畸变与悬架旷量。车辆在急加速、紧急制动和压过减速带时,悬架铰接点会承受高达数吨的瞬态剪切力。金属与金属的直接干摩擦会产生极高的局部应力,导致控制臂上的安装圆孔在短短数万次交变载荷下被拉扯成椭圆形。这种物理旷量一旦产生,车轮的外倾角(Camber)和前束角(Toe)将严重跑偏,车辆会出现不可逆的行驶跑偏与轮胎异常偏磨。
另一个致命问题在于灾难级的NVH(噪声、振动与声振粗糙度)表现。汽车在粗糙沥青路面上行驶时,轮胎会持续产生30Hz到200Hz的高频微震。金属结构是优良的震动传导介质,刚性连接会将这些高频碎震百分之百地传递进白车身,导致车厢内充斥着令人烦躁的低频轰鸣与金属共振声。
江西光益在协助Tier 1进行底盘正向开发时,不仅提供高强度的物理衬套,更通过前置的CAE有限元分析,精确计算出悬架连接点在各个自由度上的受力矢量分布。我们将特定的纳米配方橡胶硫化在金属内外管之间,利用高分子链段的内摩擦(粘弹性)将路面的震动机械能转化为微量的热能消散掉。这种设计在源头上将金属部件隔绝开来,既显著降低了昂贵底盘结构件的磨损风险,又赋予了车辆卓越的静音滤震质感。
为什么底盘多用橡胶衬套而不是纯金属轴承?
为了防止金属孔磨损并且实现活动关节的功能,部分赛车或硬核越野改装玩家会选择使用纯金属的关节轴承(俗称鱼眼轴承)。那么,为什么量产的乘用车和商用车不全面普及这种看似更牢固的金属轴承结构呢?
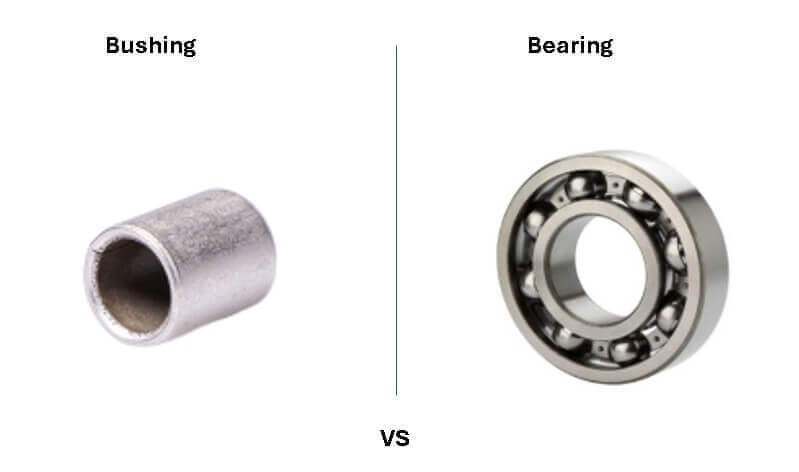
纯金属轴承只能提供极低阻力的单一旋转,但几乎不具备吸震和隔音能力。金属橡胶衬套不仅支持轴向旋转和扭转,更重要的是它能在径向和偏航方向提供柔性微变形,有效隔离高频路噪并吸收多维空间冲击。
纯金属关节轴承与多轴向柔性橡胶衬套的底盘路试博弈
在赛车工程体系中,为了追求极致的路感反馈和绝对刚性的车轮定位,工程师会牺牲掉一切NVH舒适性,采用无间隙的金属关节轴承。但如果在面向大众消费者的量产车上使用,主机厂将面临极其严峻的客诉风险。关节轴承的金属球面结构无法吸收任何细碎冲击力,压过一粒石子的震感都会直接传递到驾驶员的感知系统中。
现代汽车的多连杆独立悬架在上下跳动时,运动轨迹极其复杂。控制臂不仅需要围绕安装螺栓进行轴向旋转,还会在复杂的空间几何中产生径向的拉扯和轴向的微小偏转。金属轴承的自由度相对受限且毫无弹性,强行发生空间扭曲会导致应力集中,长期甚至有折断控制臂的风险。
而金属橡胶衬套则是解决这一多轴向运动难题的优解。江西光益依托深厚的橡胶材料数据库(S/N,E/N),能够根据不同车型的重量和动态特性,精准调配出所需的阻尼系数与刚度。在车辆高速过弯时,衬套的径向高刚度能够稳稳撑住控制臂,防止车轮倾角大幅度外摆;而在压过坑洼路面时,橡胶在轴向和扭转方向的柔性变形,能够极其顺滑地吸收掉多余的空间破坏力。这种利用材料学特性实现的多轴向刚度解耦,是纯机械金属轴承无法企及的工程优势。
使用底盘衬套有哪些核心优点?
从B2B供应链体系和主机厂的售后维保网络来看,现代汽车的底盘控制臂、副车架等结构件通常由轻量化的锻造铝合金或高强度双相钢冲压焊接而成,单个零件的制造与物流成本极其高昂。如果仅仅因为连接孔的磨损而要求客户自费报废整个控制臂总成,在商业逻辑上是极不合理的。
使用金属橡胶衬套最大的工程优点在于实现了低成本的模块化替换,并极大保护了高价值的底盘金属骨架。它将复杂的运动磨损集中在相对廉价的橡胶层上,出现老化时,只需单独压出旧衬套并换新即可。
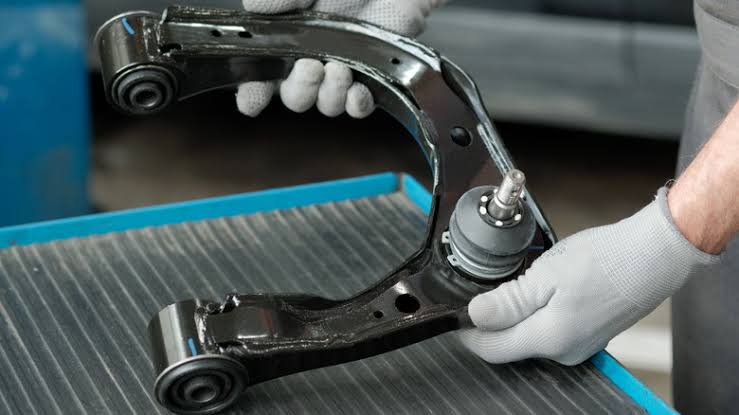
降低乘用车保内索赔率的模块化衬套替换方案
在汽车全生命周期的维护成本(TCO)计算中,模块化设计是降低车主养车成本和主机厂保内索赔额的关键策略。底盘连接处长期受到泥水、道路融雪盐侵袭以及高频振动的折磨,是整车最易老化的疲劳重灾区。通过引入金属橡胶衬套,底盘工程师实际上是在高价值的金属骨架之间设置了一个“安全保险丝”和“损耗隔离带”。
当车辆行驶至一定里程,橡胶由于长期的高分子疲劳和臭氧老化,可能会出现表面龟裂或动刚度参数衰减。此时,大型售后维修连锁网络只需使用专用的液压工具,将旧衬套从控制臂孔中压出,再压入全新的江西光益定制衬套,就能以极低的物料成本让底盘恢复如初的紧致质感。
为了进一步协助Tier 1客户压低大宗采购的长期分摊成本并有效降低保内客诉,江西光益在源头制造上引入了高阶标准。我们坚持采用核心的“缩径(Swaging)”后处理冷加工工艺。在衬套硫化出模并完全冷却后,使用高精度多瓣液压设备强行径向挤压外管,为内部橡胶植入深层的残余压应力。这一关键工艺能够将橡胶表面微裂纹的疲劳扩展概率降至最低,使衬套的动态疲劳寿命实打实地提高约50%。
如何判断底盘部位需要哪种衬套?直筒型 vs. 带法兰(带肩)型
翻开商用车或乘用车底盘的BOM(物料清单),衬套的外观形态呈现出高度的多样化。最基础且用量最大的结构可分为直筒型(Straight Cylinder)和带法兰/带肩型(Flanged)。如果研发工程师在选型阶段对底盘空间载荷路径判断失误,衬套极易在复杂的路况下发生灾难性的轴向滑脱。
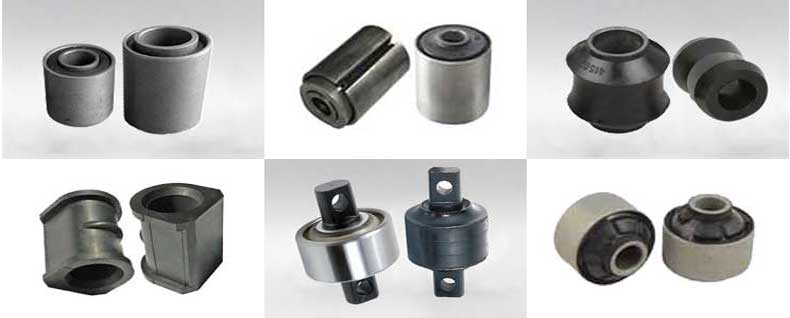
直筒型衬套适合轴向空间受限且主要承受径向载荷的悬架部位;而带法兰(带肩)型衬套的一侧或两侧拥有向外延展的金属翻边,专为承受巨大的轴向偏载并防止衬套在孔内滑脱而设计。
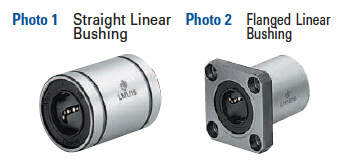
解决重载底盘压装滑脱的法兰边缘防偏载设计
在底盘结构的正向设计中,决定衬套外形的关键在于对其在XYZ三维坐标系下的载荷谱进行精密的CAE边界分析。
直筒型衬套的力学特性: 这类衬套通常拥有平滑均匀的金属外圆。当悬架连杆(如某些多连杆结构的束角控制臂)主要承受径向力(即垂直于衬套轴心的推拉载荷),且轴向方向的游动载荷相对较小,同时底盘布置空间极其紧凑时,直筒型衬套是最高效的选择。它的模具开发成本相对较低,且双向压装工艺更为简便。
带法兰(带肩)型衬套的力学特性: 在副车架悬置点、拖曳臂前端等重载区域,车辆在急加速、重载下坡或紧急避险时,除了巨大的径向冲击,还会产生极其猛烈的轴向撕扯力(沿着衬套轴心方向推挤的力)。如果此时贸然使用直筒衬套,巨大的轴向偏载极有可能克服掉金属外管与控制臂孔之间的过盈摩擦力,导致衬套被硬生生从孔内挤出,造成悬架连接失效。带法兰衬套的端面“裙边”能在压装到位后死死卡在控制臂的金属端面上,形成极其可靠的物理机械限位。
江西光益拥有成熟的模具开发体系与CNC数控机加工矩阵。在面临复杂项目选型时,我们的研发中心会利用三维建模与刚度拓扑优化,协助客户精准测算出所需的法兰厚度、翻边角度以及内部橡胶的最优填充量,确保在应对极限轴向偏载时游刃有余。
悬架衬套的压装公差配合怎么定?
采购部门拿到了材料性能指标优异的衬套仅仅是完成了供应链的第一步。如果主机厂或Tier 1在总成装配阶段,对控制臂的开孔公差和穿过衬套的螺栓销轴公差标定错误,所有的NVH设计心血都将付诸东流。
为了保证底盘连接的绝对安全,衬套金属外管与控制臂孔必须采用过盈配合(例如孔定为H7,衬套外管定为r6或m6)以确保死死咬合;而穿过衬套内管的螺栓,则建议采用间隙配合(如h6),方便产线组装并依靠端面摩擦力实现锁紧。
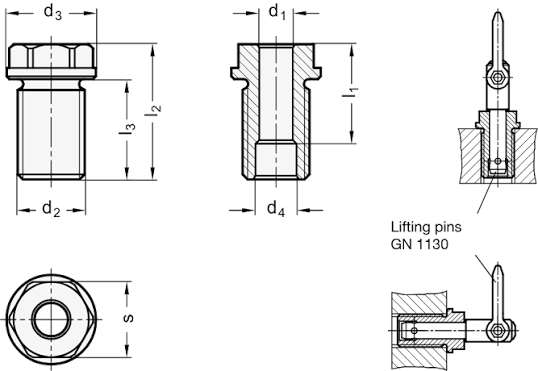
外管过盈咬合与内管间隙锁紧的底盘公差标定法则
公差配合是机械制造中容不得一丝马虎的工程红线。对于汽车底盘金属橡胶衬套,行业内通常采用经典的基孔制配合标准进行图纸标定:
-
外管过盈配合(Interference Fit)的致命重要性:
衬套的外管必须通过大吨位液压设备强行压入控制臂的安装孔中。这要求外管的直径必须微量大于孔的直径(通常过盈量设定在0.05mm至0.15mm之间,具体视管径大小与材质而定)。如果公差给得过松(落入过渡配合甚至间隙配合区间),衬套在受到高频震动时会在孔内产生相对滑动,导致昂贵的铝合金孔被迅速磨平。反之,如果过盈量设计过大,压装时极易导致衬套金属外管变形崩裂,或者直接将控制臂本体撑裂。因此,控制臂孔通常建议标注为 H7 公差级别,而与之配合的衬套外管则需加工至 r6、m6 或 p6 等标准的过盈公差带。 -
内管间隙锁紧的产线装配逻辑:
穿过衬套内部金属管的螺栓或销轴,其主要力学作用是在两侧支架收紧时,利用强大的轴向夹紧力将内管死死锁住在车架支架上。因此,销轴与内孔之间通常建议采用 h6 或 g6 级别的间隙配合,这不仅确保在总装线上工人能够顺畅穿入螺栓,更符合底盘运动学原理:悬架的上下跳动并不依赖销轴在内管里打滑旋转,而是完全依靠内外金属管之间橡胶的高分子扭转变形来实现。
为了确保客户在总装线上的压装良品率,江西光益全面引进了高精度的CNC无心磨床,并依靠MES系统对全自动生产线上的每批次外管尺寸进行严格的SPC(统计过程控制)数据追踪,确保发出的数百万件量产产品,每一件的外径都精准落在严苛的公差带中央。
拿什么验证衬套的压装可靠性与动态寿命?
图纸上的公差配合和电脑里的CAE模型无论描述得多么完美,对于深谙汽车工程残酷性的主机厂SQE(供应商质量工程师)而言,最终都必须在物理台架上经受住极端暴力的摧残,实测数据才是唯一有说服力的通行证。
验证压装强度与粘接可靠性,必须依靠200KN大型拉力机进行破坏性的推脱力测试;而验证衬套的真实动态疲劳寿命,则需在三通道疲劳测试平台上,模拟极端路况连续进行超百万次的多轴变载拷问。
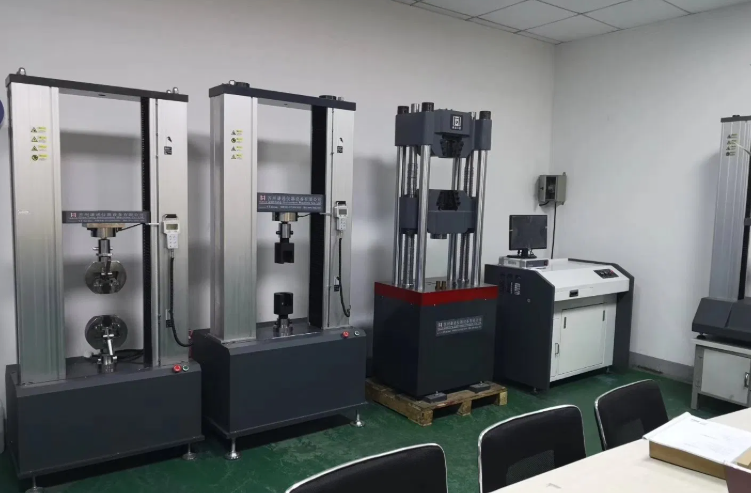
200KN破坏性推脱力与三通道百万次疲劳验证标准
在江西光益的国家级试验中心,所有新开发的底盘衬套在签发PPAP(生产件批准程序)进入量产之前,都必须闯过极其严苛的物理破坏性阵列验证:
-
200KN破坏性推脱力(Push-out)界定粘接极限:
针对可能出现的界面脱胶或压装防脱失效问题,我们在完成耐臭氧箱和中性盐雾(NSS)长时间老化测试后,会将样件送上最高量程达200KN的大型电子拉力机。夹具将死死固定住金属外管,探头以极高的载荷强行将内管顶出。合格的工程标准极其冷酷:断裂面必须深陷在橡胶本体内部(即100%内聚破坏),金属管表面必须牢牢附着厚实的撕裂残胶。若暴露出哪怕一丝光亮金属,即判定界面脱胶,反映出全自动抛丸或双涂层智能滚涂工艺出现偏差,批次将直接打回重审。 -
多通道变载疲劳平台的百万次严苛试炼:
为了对标甚至超越整车在恶劣非铺装路面上的生命周期,我们动用了单通道、双通道及业内顶尖的三通道疲劳测试平台。试样件被放置在高低温环境箱内,同步经受垂直重压、纵向猛烈拉扯及横向大角度扭转的连续变载折磨。合格的底盘衬套必须在连续经受超过1,000,000次的多轴变载循环后,其静刚度的滑坡率依然被严格控制在极低的个位数百分比以内。此外,我们配备的400Hz高频动态性能扫频仪,能够实时捕捉动刚度曲线的微小变化,确保批产产品在NVH路噪隔绝性能上始终如一。
结语:源头制造赋能,铸就坚不可摧的底盘枢纽
汽车悬架衬套的刚度标定、选型判断与公差配合,是一门深度融合了机械制图、高分子材料物理与车辆动力学的硬核交叉学科。在底盘质感日益成为各大车企核心技术壁垒的今天,依靠经验主义的盲目试错或低端代工的拼凑组装,注定无法应对严苛的市场验收标准。
您的悬架开发项目是否正面临压装开裂滑脱、动静刚度无法完美兼顾,或在百万次疲劳台架验证中屡屡败北的技术瓶颈? 江西光益NVH联合研发中心现已全面就绪。我们依托超过200台尖端设备的庞大实体产能,以及极其严密的IATF 16949质控体系。欢迎随时提交您的3D底盘数模、载荷边界条件或压装痛点,我们将以最真实的台架实验数据和源头大厂的极致综合性价比,为您提供真正能有效应对挑战的定制化落地解决方案!