从外部来看,衬套失效似乎很简单:橡胶开裂、配合松动、产生噪音或明显的脱胶。问题在于,这些症状很少只指向一个简单的原因。如果买家将每一个失效的衬套都归咎于“橡胶不好”,同样的风险可能会在生产中再次出现。更好的解决方案是找出导致失效背后的“不匹配”。
当衬套的实际工作负荷与其设计、材料、粘合工艺、安装条件或生产控制水平不匹配时,它通常就会失效。常见的原因包括橡胶老化、过度运动导致的疲劳、金属与橡胶脱胶、尺寸偏差、硫化控制不佳、污染以及安装偏差。买家应针对实际的载荷、温度、环境和装配条件对衬套进行验证。
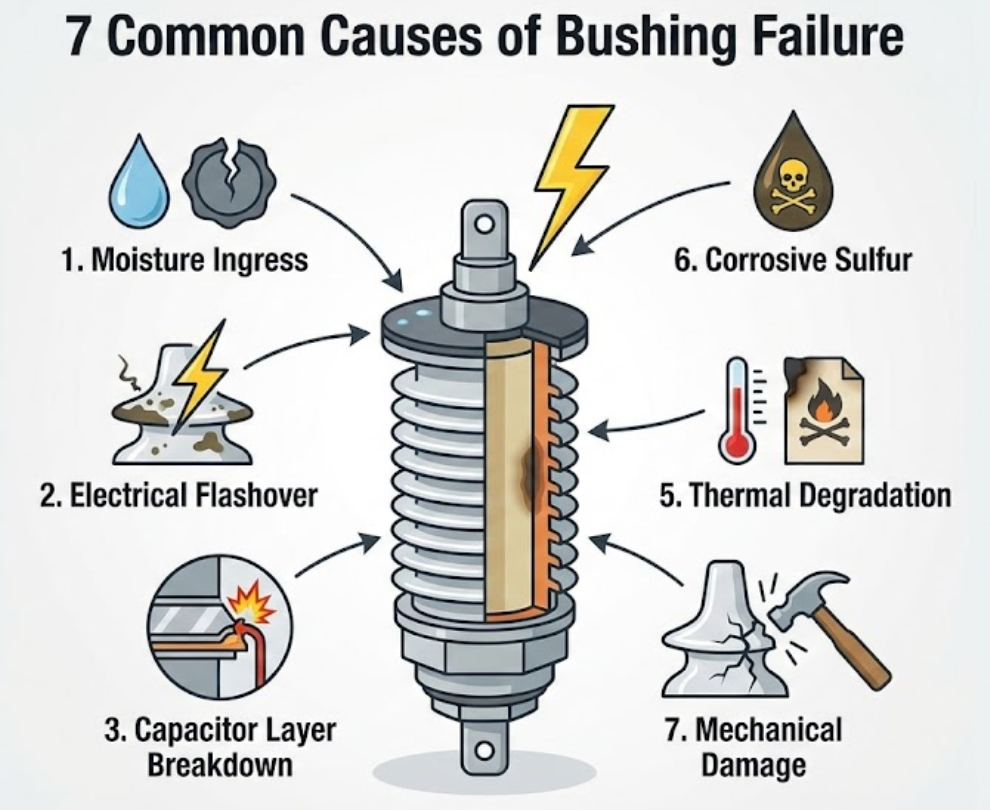
在橡胶减振控制制造领域,我认识到肉眼可见的失效只是一个起点。有用的问题不仅是“什么坏了?”而是“哪种‘不匹配’导致衬套比预期更早损坏?”这个问题能引导出更好的采购、验证和供应商选择决策。
为什么衬套失效通常始于“不匹配”?
当衬套过早失效时,人们的第一反应往往是比较硬度、橡胶等级或单价。这种反应感觉很实用,但它可能会掩盖真正的问题。衬套是在一个系统中工作的。如果系统载荷、橡胶性能、界面强度或过程能力不匹配,失效的可能性就会增加。
当零件的设计和生产质量与实际工作条件不匹配时,衬套就会失效。这种不匹配可能涉及受力方向、位移幅值、高温、臭氧、机油暴露、橡胶配方、粘合强度、尺寸控制或装配应力。肉眼可见的症状通常反映了那个相互连接的链条中最薄弱的一环。
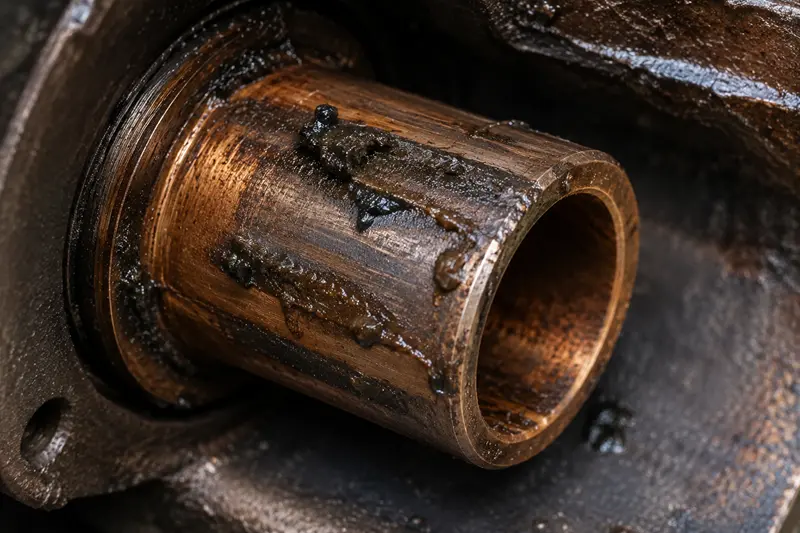
肉眼可见的症状是线索,而不是最终答案
我经常把失效的衬套描述为“来自系统的一条信息”。橡胶表面、粘合线、内管和外套管都提供了线索。然而,任何单一的视觉线索都不应取代适当的工程审查。
常见的症状可以将买家引向不同的根本原因路径:
| 肉眼可见的症状 | 可能的根本原因路径 | 买家的评估重点 |
|---|---|---|
| 表面开裂 | 臭氧、热老化、过度应变、配方不合适 | 老化测试、应变设计、配方选择 |
| 硬化 | 受热、氧化、聚合物体系错误 | 温度曲线、耐老化性 |
| 软化或膨胀 | 机油、燃油、化学品暴露 | 流体兼容性测试 |
| 橡胶撕裂 | 过度运动、疲劳、应力集中 | 动态载荷验证、几何形状审查 |
| 金属-橡胶脱胶 | 表面处理、胶粘剂、污染、硫化问题 | 粘合过程控制、剥离测试、界面检查 |
| 噪音或松旷 | 尺寸偏差、安装偏差、刚度不匹配 | 公差控制、装配模拟、动刚度测试 |
根据我的经验,买家可以通过区分症状 (symptom)、机制 (mechanism)和控制方法 (control method)来降低风险。
- 症状是用户看到的现象。
- 机制是物理上发生的事情。
- 控制方法是供应商必须证明其具备的能力。
这种区分在 OEM(整车厂)和 Tier 1(一级供应商)采购中非常重要,因为一个样品可能看起来可以接受,但生产过程仍然很薄弱。如果供应商无法控制硫化温度、橡胶混炼的一致性、金属表面状况或后处理尺寸,一个衬套可能通过了基本的图纸检验,但在实际使用中仍然会失效。
为什么仅仅看硬度是不够的
硬度很有用,但它不是一个完整的性能规格。来自两家供应商的 60 邵氏 A (Shore A) 橡胶衬套,在动态载荷下的表现可能截然不同。原因是硬度不能完全描述:
- 动刚度
- 静刚度
- 阻尼行为
- 抗疲劳性
- 耐热老化性
- 粘合强度
- 压缩永久变形
- 低温性能
- 批次间的一致性
对于底盘和 NVH(噪声、振动与声振粗糙度)应用,我密切关注静刚度和动刚度之间的关系。动静刚度比(通常讨论为 Kd/Ks)会影响舒适性、操控感和隔振效果。一个从硬度上看正确的配方,可能仍然会传递过多的振动或过快地疲劳。
这就是为什么我更喜欢这样提问采购问题:
“这家供应商能证明其衬套设计、配方、粘合工艺和生产控制与我们的实际工作负荷相匹配吗?”
这个问题比仅仅问“你能按图纸报价吗?”要有力得多。
橡胶配方如何影响衬套失效?
橡胶配方是导致衬套失效的一个主要因素,但不应将其视为唯一因素。如果几何形状、载荷或粘合工艺错误,一个好的配方仍然会失效。然而,错误的配方会加速开裂、热老化、膨胀、疲劳或导致糟糕的 NVH 表现。
橡胶配方通过控制弹性、阻尼、疲劳寿命、耐老化性、耐油性和动刚度来影响衬套失效。1 买家应根据实际温度、运动、化学品暴露和 NVH 目标来评估配方,而不是仅仅通过材料名称、硬度或初始样品的外观来判断零件。
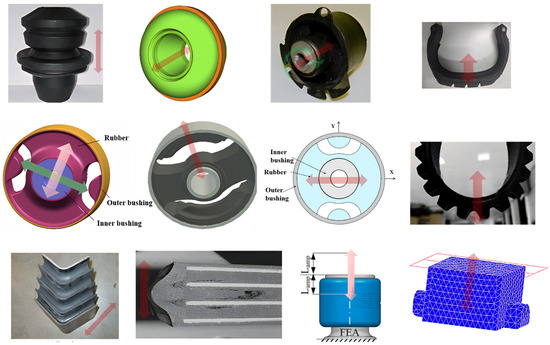
橡胶不是一种单一的通用材料
当买家说“橡胶”时,他们可能指的是许多不同的聚合物体系和配方设计。天然橡胶、合成橡胶和混合配方在载荷和老化下的表现可能不同。2 即使在同一个橡胶家族中,配方也可以改变抗疲劳性、阻尼、加工行为和长期稳定性。
在减振控制部件中,我通常通过以下问题来思考配方:
- 衬套需要吸收什么样的运动?
- 零件将面临什么样的温度范围?
- 衬套会接触到机油、润滑脂、盐雾或其他化学物质吗?
- 该应用场景是优先考虑隔振、操控精度,还是耐久性?
- 该配方能否在大批量生产中保持稳定?
例如,当 NVH 舒适性是优先考虑的因素时,高阻尼天然橡胶配方可能非常有价值。在 GJBUSH 我所处的业务背景下,我们的工程工作通常集中在用于汽车和短途出行的减振控制部件的橡胶配方上,包括平衡阻尼和刚度的配方。尽管如此,每个应用场景都需要针对其自身的工作负荷进行验证。
老化、高温、臭氧和流体会改变橡胶
在工程意义上,橡胶是一种“活”的材料。它会随着时间的推移而改变。高温会加速氧化。3 臭氧会导致表面开裂。机油或化学物质会导致膨胀或软化。4 低温会降低柔韧性。5 反复的运动会产生疲劳损伤。
买家应将环境风险与验证计划联系起来:
| 风险因素 | 对衬套的典型影响 | 有用的验证重点 |
|---|---|---|
| 高温 | 硬化、开裂、失去弹性 | 热老化、压缩永久变形、刚度变化 |
| 臭氧 | 表面细微裂纹 | 耐臭氧测试 |
| 机油或润滑脂 | 膨胀、软化、粘合应力 | 流体兼容性 |
| 盐分和水分 | 金属腐蚀、界面风险 | 防腐保护、表面处理 |
| 低温 | 刚度增加、柔韧性降低 | 低温动态测试 |
| 循环载荷 | 疲劳裂纹、撕裂 | 耐久性和动态疲劳测试 |
一个务实的买家应该要求提供证据,而不是口号。供应商可能会说某种配方具有“高耐久性”,但更好的问题是:
- 使用了什么老化条件?
- 测量了什么刚度变化?
- 测试了什么疲劳条件?
- 测试是否与车辆或设备的工作负荷相一致?
- 数据是否来自于受控的生产过程?
配方稳定性在量产中至关重要
在小批量精心制作时,样品配方可能表现良好。大批量生产则更难。供应商必须控制混炼、存储时间、预成型、硫化和可追溯性。6 微小的偏差会产生巨大的性能差异。
对于汽车采购,我会检查供应商是否控制:
- 生胶和化学品的进厂检验
- 反映配方硫化特性的流变仪数据
- 拉伸和伸长率测试
- 批次可追溯性
- 混炼工艺参数
- 存储和保质期条件
- 硫化时间、压力和温度
在 GJBUSH,根据我们的制造环境,我们的质量体系使用内部实验室工具(如流变仪和拉力试验机)进行进料和配方检查,外加基于 MES 的工艺跟踪。我仍然建议买家在供应商审核期间,核实实际的质量文件、测试方法、设备校准和证书范围。
这一验证步骤很重要,因为橡胶配方不仅仅是一个实验室秘方。它是一项生产纪律。
为什么金属-橡胶粘合会导致衬套失效?
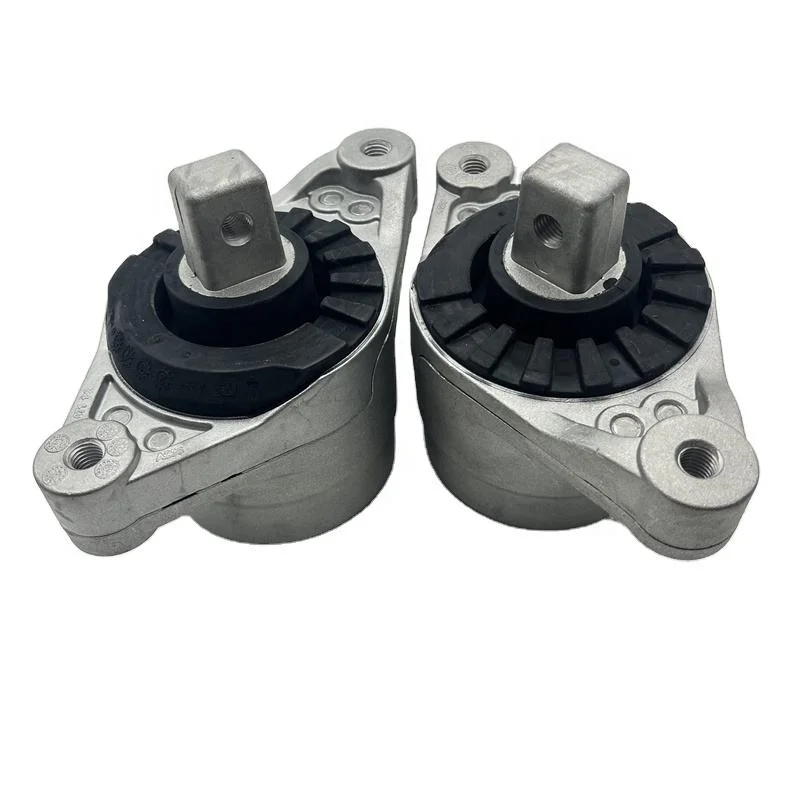
金属-橡胶粘合是衬套失效中最重要的风险点之一。橡胶可能很结实,金属套管可能也正确,但界面仍然可能失效。当粘合线薄弱、被污染、欠硫化或预处理不佳时,零件可能会在疲劳、扭矩或热循环下脱胶。
当界面无法在橡胶和金属嵌件之间传递载荷时,金属-橡胶粘合就会导致衬套失效。7 常见原因包括表面处理不良、污染、胶粘剂涂布不正确、硫化不稳定、腐蚀或过度应变。买家应将粘合作为一个受控的制造过程来评估,而不仅仅是最终的视觉特征。
粘合线承载着真正的工程风险
粘合衬套不仅仅是把橡胶压在金属周围。金属表面、胶粘剂系统、橡胶配方和硫化周期必须协同工作。如果工艺的某一部分发生漂移,界面就可能成为失效点。
典型的金属-橡胶粘合工艺可能包括:
- 金属管切割或机加工
- 表面清洗
- 抛丸或其他粗糙化处理
- 磷化或防腐保护
- 底涂和面胶涂布
- 干燥和存储控制
- 橡胶放置
- 在受控的温度和压力下硫化
- 后处理,如缩径 (shrink-sizing)
- 粘合和尺寸检验
每个步骤都存在控制风险。油污残留会削弱附着力。8 抛丸不良会减少机械锚固作用。错误的胶粘剂厚度会导致粘合不均匀。干燥不当会困住溶剂。硫化漂移会降低橡胶强度和粘合性能。
我见过买家非常关注图纸,而对这些隐藏的工艺步骤关注较少。这就产生了风险,因为图纸可能展示了最终形状,但它并不能证明供应商能够重复地创造出一个坚固的界面。
粘合失效常被混淆为橡胶失效
对于非专业人士来说,脱胶可能看起来像橡胶失效。然而,断裂表面讲述了一个不同的故事。简单来说,失效可能发生:
- 在橡胶主体内部
- 在胶粘剂界面处
- 在胶粘剂涂层之间
- 在金属和底涂之间
- 在受腐蚀损坏的区域附近
当决策具有安全、保修或生产影响时,应由合格的工程师或实验室进行适当的诊断。在采购讨论中,买家不需要成为失效分析专家。买家需要知道哪些过程控制能降低风险。
重要的供应商考察问题包括:
- 供应商如何控制金属表面的清洁度?
- 供应商如何验证抛丸或磷化质量?
- 供应商如何控制胶粘剂批次、粘度和涂布厚度?
- 供应商如何在模压前防止污染?
- 供应商如何监控硫化参数?
- 供应商是否进行破坏性粘合检查或过程审核?
- 检验数据能否按批次追溯?
后处理工艺会影响疲劳寿命
一些衬套设计使用后处理来改善尺寸和疲劳性能。缩径(shrink-sizing,在实际生产语言中也称为缩管、减径等),有助于稳定尺寸并改善橡胶中的压缩状态。在我们的业务背景中,我们在相关的减振产品中采用这种类型的后处理,并且在设计和工艺合适时,将其与改善抗疲劳寿命表现联系起来。
然而,买家应避免将任何工艺视为灵丹妙药。正确的问题不是,“你们有缩径工艺吗?”正确的问题是:
“这种后处理方法是否已针对这种衬套的几何形状、橡胶配方、金属结构和载荷条件进行了验证?”
一种有助于某个零件的工艺,并不能自动解决另一个零件的失效风险。买家应该要求提供将工艺与实际应用联系起来的验证数据。这可以包括疲劳测试、处理前后的刚度测量、尺寸能力研究和生产可追溯性记录。
过程能力是商业问题
粘合是一个技术话题,但它对采购的影响是商业上的。大批量生产中的脱胶问题可能导致停线、保修索赔、挑选返工成本和信任受损。这就是为什么 OEM 和 Tier 1 团队应在选择供应商期间,而不是在失效出现后,审查其粘合能力。
实用的审核应检查:
| 工艺领域 | 买家应验证什么 |
|---|---|
| 金属表面预处理 | 清洗、抛丸、磷化、腐蚀控制 |
| 胶粘剂系统 | 存储、混合、涂布、干燥、保质期 |
| 模压工艺 | 温度、压力、时间、模具状况 |
| 检验 | 粘合测试、目视标准、尺寸检查 |
| 可追溯性 | 批次记录、MES 数据、操作员记录 |
| 纠正措施 | 根本原因分析方法、遏制速度、防止再次发生 |
粘合线在常规检查中是看不见的。这正是为什么其背后的工艺值得密切关注的原因。
尺寸、硫化和过程控制如何导致衬套失效?
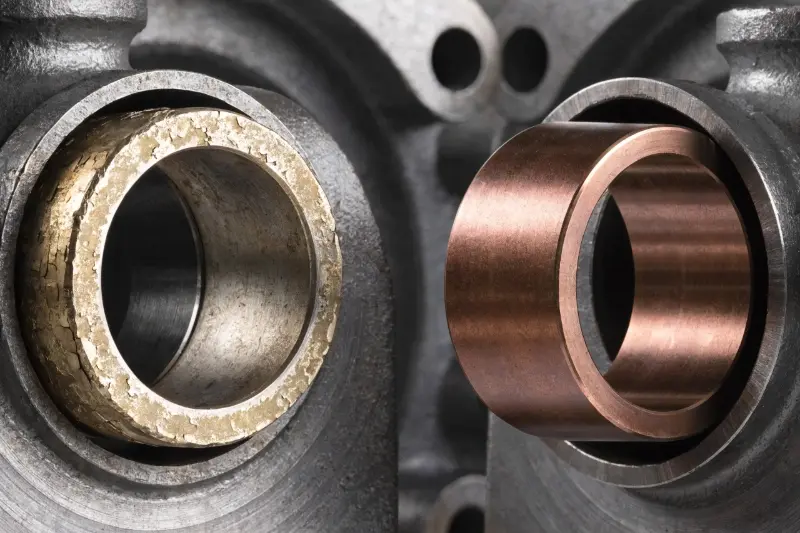
即使配方和粘合概念都是正确的,衬套也可能失效。生产变差可能会改变性能。微小的尺寸漂移、不稳定的硫化状态或不一致的后处理条件,可能会改变刚度、产生装配应力或降低疲劳寿命。这就是为什么过程能力与材料选择同等重要。
当尺寸、硫化和过程控制在刚度、配合度、粘合强度或内应力上产生变差时,它们就会导致衬套失效。在批准大批量生产之前,特别是对于底盘、悬挂和对 NVH 敏感的应用,买家应评估公差能力、硫化控制、在线检验、批次可追溯性和生产重复性。
一张好图纸不能保证生产出一个好零件
图纸定义了几何形状、公差、材料,有时还定义了性能要求。它并不能自动保证供应商可以在成千上万个零件中保持这些要求。
在我的制造工作中,我通过两层逻辑来思考衬套质量:
- 设计意图
- 生产现实
设计意图询问衬套应该做什么。生产现实询问工厂是否能在每一个班次、每一个批次和每一个月都重复它。
对于橡胶-金属衬套,生产现实包括:
- 切管精度
- 需要时的 CNC 机加工精度
- 表面处理一致性
- 橡胶配方批次稳定性
- 注塑或模压控制
- 模具温度平衡
- 硫化时间和压力
- 飞边控制
- 缩径或其他后处理的稳定性
- 最终尺寸检验
- 粘合检验
- 动态性能验证
硫化控制橡胶网络
硫化是一个将未硫化的橡胶转化为具有可用强度和弹性的弹性材料的过程。如果硫化不足,橡胶可能强度不够或不稳定。如果过度硫化,橡胶可能会变得太硬或失去抗疲劳性能。9 可接受的窗口取决于配方设计、零件厚度、模具状况和工艺参数。
买家不需要去微观管理硫化配方。但是,买家应该核实供应商是否有受控的方法来监控硫化行为。有用的证据可能包括:
- 流变仪曲线
- 硫化时间标准
- 模温记录
- 机器参数记录
- 首件检验
- 过程能力数据
- 批次可追溯性
- 变更控制程序
在 GJBUSH,我们的业务背景包括从 100 吨到 400 吨的自动注塑和注射模压硫化设备,以及贯穿生产流程的 MES 可追溯性。买家在采购特定产品系列时,仍应验证机器能力、维护记录和检验计划。
尺寸变差可能成为载荷问题
衬套通常通过受控的过盈配合、压缩、旋转或剪切来工作。这意味着尺寸不仅关乎能不能装得上。尺寸可以改变内应力状态和动态响应。
例如:
- 过大的套管可能会造成装配困难。
- 过小的外径可能会降低保持力。
- 错误的内管长度可能会影响紧固。
- 过多的橡胶飞边可能会干扰运动。
- 刚度漂移可能会改变 NVH 表现。
- 公差叠加可能会在安装过程中产生预紧力。
这些问题看起来可能像是早期衬套失效,但根本原因可能是尺寸控制能力不足或装配不匹配。
实用的采购清单应包括:
| 买家问题 | 为什么重要 |
|---|---|
| 供应商对关键尺寸是进行100%全检还是抽检? | 关键的配合尺寸可能需要更强的控制 |
| 供应商是否使用在线检验来检查关键特性? | 及早发现可降低批次风险 |
| 供应商是否按批次和机器追踪数据? | 可追溯性支持风险遏制 |
| 供应商是否了解安装条件? | 装配应力会缩短使用寿命 |
| 供应商是否测试动刚度,而不仅仅是硬度? | 即使硬度看起来合格,性能也可能发生漂移 |
样品批准不等于可以进入量产
一个常见的采购错误是,仅仅因为首批样品看起来不错就批准衬套量产。样品很重要,但还不够。当零件必须被大批量重复制造时,生产风险就会显现。
对于 OEM 和 Tier 1 项目,我建议将样品批准与以下生产验证步骤联系起来:
- 可制造性设计 (DFM) 审查
- 工艺流程审查
- 潜在失效模式及后果分析 (PFMEA)
- 控制计划 (Control plan)
- 针对关键测量的测量系统分析 (MSA)
- 针对关键尺寸的过程能力研究
- 被要求时的 PPAP 文件
- 疲劳和老化验证
- 动刚度测试
- 安装条件审查
这种方法并没有把这篇文章变成维修指南。它把重点放在工业买家需要的地方:降低在样品阶段合格的零件在量产中变得不稳定的几率。
买家应如何在选择供应商时预防衬套失效?
买家通过选择能够验证整个系统(设计、配方、粘合、硫化、尺寸、测试和可追溯性)的供应商来预防衬套失效。如果供应商无法控制批次一致性或无法证明在实际工作负荷下的耐久性,那么最低的单价最终可能会变得很昂贵。
买家应通过在生产批准前评估供应商能力来预防衬套失效。他们应验证配方专业知识、金属-橡胶粘合控制、尺寸能力、疲劳测试、老化测试、动刚度测量、MES 或可追溯系统、IATF 16949 文件,以及供应商支持特定应用工程验证的能力。
更好的供应商问题带来更好的零件
我认为供应商评估应该超越“你能做这个零件吗?”。更好的问题是:“你能控制导致这个零件失效的风险吗?”
对于汽车衬套,我会问潜在的供应商:
- 你们如何选择或定制橡胶配方?
- 你们如何测量动刚度和阻尼?
- 你们如何验证疲劳寿命?
- 你们如何测试热老化和环境耐受性?
- 你们如何控制金属表面处理?
- 你们如何验证金属-橡胶的粘合质量?
- 你们如何控制硫化参数?
- 你们如何管理尺寸能力?
- 你们如何追溯批次和工艺数据?
- 你们如何处理工程变更和纠正措施?
这些问题帮助买家在风险控制而非仅仅是价格上比较供应商。
验证应匹配实际的工作负荷
用于乘用车悬挂臂、发动机悬置、滑板车悬挂系统和工业减振器的衬套可能都含有橡胶和金属。然而,它们并没有相同的工作负荷 (Duty cycle)。
验证计划应考虑:
- 载荷方向
- 载荷大小
- 运动幅度
- 频率范围
- 温度范围
- 化学物质暴露
- 腐蚀暴露
- 安装方法
- 预期使用寿命
- NVH 目标
- 对安全或保修的影响
如果应用场景很敏感,买家应让合格的底盘、NVH、材料或失效分析专业人员参与进来。供应商可以提供制造和测试支持,但特定于应用的决策应基于经过验证的工程需求。
供应商能力应当被验证,而不是凭空假设
认证很重要,但不能取代过程审查。例如,IATF 16949 是一个很有价值的汽车质量管理框架。10 买家应核实证书的有效性、范围、发证机构,以及该系统如何在特定的产品线上应用。
在我的业务背景下,GJBUSH 在 IATF 16949:2016 质量管理实践下运营,拥有一个 27,000 平方米的制造中心,并以工程、实验室、生产和 MES 可追溯能力支持橡胶减振产品。这些细节帮助买家了解我们的制造基础。尽管如此,一个负责任的买家仍应在批准前核实文件、审查控制计划并评估特定产品的验证证据。
一个实用的供应商评估矩阵
买家可以使用一个简单的矩阵来比较供应商:
| 评估领域 | 低风险供应商行为 | 高风险警告信号 |
|---|---|---|
| 配方 | 根据工作负荷解释配方选择 | 仅报价硬度和材料名称 |
| 粘合 | 控制表面处理和胶粘剂工艺 | 将粘合视为目视检查问题 |
| 测试 | 提供疲劳、老化和动态数据 | 仅提供尺寸和硬度 |
| 过程控制 | 使用有记录的参数和可追溯性 | 仅依赖操作员经验 |
| 尺寸控制 | 识别关键特性 | 仅测量最终外观 |
| 质量体系 | 展示控制计划、PFMEA、检验记录 | 展示证书但没有工艺证据 |
| 工程支持 | 审查安装和载荷条件 | 接受图纸但不提技术问题 |
这个矩阵并不复杂,但它改变了对话的性质。它帮助采购、SQE(供应商质量工程师)和工程团队根据生产风险做出决策。
我会优先考虑什么
如果我必须排个优先级,我会在批准衬套供应商之前关注四个领域:
- 动态性能能力
供应商应该了解刚度、阻尼和疲劳,而不仅仅是硬度。 - 粘合工艺控制
供应商应控制金属预处理、胶粘剂涂布、硫化和检验。 - 生产重复性
供应商应展示稳定的尺寸、批次控制、机器记录和可追溯性。 - 验证纪律
供应商应根据实际条件进行测试,包括老化、载荷、运动和安装因素。
这种方法并不能消除所有风险。没有完整的应用数据和验证,没有哪个供应商能做出那样的保证。然而,它极大地提高了衬套在其预期运行环境中存活的几率。
常见问题解答
衬套失效总是由于橡胶质量差造成的吗?
不是。橡胶质量差可能会导致衬套失效,但这只是可能的原因之一。许多失效来自载荷不匹配、过度运动、金属-橡胶粘合不良、安装不当、尺寸变差、热老化、机油暴露或硫化不稳定。买家应调查整个系统,而不仅仅是橡胶配方。
为什么两个硬度相同的衬套表现会有所不同?
两个硬度相同的衬套可能具有不同的动刚度、阻尼、抗疲劳性、老化行为和粘合强度。硬度只是一个测量值。配方、填料系统、硫化状态、几何形状和生产一致性都会改变现实世界中的表现。
在批准橡胶衬套供应商之前,买家应要求进行哪些测试?
买家应考虑动刚度测试、疲劳测试、热老化、耐臭氧性、流体兼容性、粘合强度检查、尺寸能力研究和安装条件验证。确切的测试计划应匹配应用的工作负荷,并应由合格的工程团队审查。
金属-橡胶粘合在衬套耐久性中有多重要?
金属-橡胶粘合至关重要,因为该界面在橡胶和金属部件之间传递载荷。粘合薄弱会导致脱胶、异响、松动或过早疲劳。买家在评估供应商时应审查表面处理、胶粘剂控制、硫化记录和粘合检验方法。
一个好的样品仍然会在大批量生产中失效吗?
是的。如果供应商无法在大批量生产中重复该过程,好样品仍然可能失效。大规模量产在配方混炼、金属预处理、胶粘剂涂布、硫化、尺寸控制和可追溯性方面引入了风险。买家应将样品批准与 PPAP、控制计划、能力数据和验证联系起来。
-
"MECHANICAL PROPERTIES OF RUBBER", https://ptacts.uspto.gov/ptacts/public-informations/petitions/1549568/download-documents?artifactId=3VpxoVnWA80Bh0UwI-AzTz53LOpYdckLgYuLisWom2zGDJj3Qytl-nM. 一篇关于橡胶配方的综述或技术论文支持这样的观点:聚合物类型、填料、增塑剂、硫化剂和保护性添加剂会影响弹性体的刚度、阻尼、疲劳行为、耐老化性和流体兼容性。证据角色:普遍支持;资料类型:论文。支持:橡胶配方和配方变量会影响弹性行为、阻尼、抗疲劳性、老化行为和耐化学性。范围注:该资料将提供一般的材料科学支持,而不是针对任何特定衬套设计的证据。 ↩
-
"Mechanical Properties and Durability of Natural Rubber ...", https://vtechworks.lib.vt.edu/bitstream/handle/10919/26306/1JTS_ETD.pdf. 一篇关于橡胶和合成橡胶的百科全书条目支持这样的观点:天然橡胶和合成弹性体在化学结构以及由此产生的机械、热和环境特性方面存在差异。证据角色:定义;资料类型:百科全书。支持:天然橡胶和合成橡胶是不同的弹性体类别,具有不同的性能特征和耐老化性。范围注:支持是提供背景信息,并不评估汽车衬套中使用的确切混合物。 ↩
-
"Erroneous or Arrhenius: A Degradation Rate-Based Model for ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC7569797/. 一项聚合物老化研究支持,温度升高会加快弹性体中氧化反应的速率,从而导致硬化、失去弹性和开裂等变化。证据角色:机制;资料类型:论文。支持:温度升高会加速橡胶材料的氧化老化和降解反应。 ↩
-
"Short Term Chemical Exposure Vs Compatibility Guides for ...", https://www.applerubber.com/hot-topics-for-engineers/short-term-chemical-exposure-vs-compatibility-guides-for-rubber/. 一份大学或教育类的聚合物参考资料指出,当弹性体暴露于与其聚合物网络兼容或被其吸收的油类、溶剂或化学品时,可能会发生膨胀或软化。证据角色:机制;资料类型:教育类。支持:橡胶可以吸收不相容的流体,导致膨胀、软化或机械性能的变化。范围注:资料将解释一般的兼容性机制,而不是预测每一对橡胶-流体组合的行为。 ↩
-
"Temperature Dependence of Rubber Hyper-Elasticity Based ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9460381/. 粘弹性或弹性体力学资料支持,在低温下,由于分子流动性降低,材料接近其玻璃化转变区,橡胶变得更硬、柔韧性更差。证据角色:机制;资料类型:论文。支持:弹性体的刚度和柔韧性与温度相关,当温度接近玻璃化转变区时,柔韧性会降低。 ↩
-
"Preparation of Natural Rubber Composites with High Silica ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8928548/. 弹性体制造或质量管理的参考资料指出,橡胶产品的一致性取决于受控的配方、混炼、存储、硫化条件和可追溯的生产记录。证据角色:普遍支持;资料类型:机构。支持:橡胶产品的一致性取决于对配方、混炼、硫化、存储和生产可追溯性的控制。范围注:该支持是一般的工艺指导,并不证明任何指定供应商的控制措施。 ↩
-
"(PDF) Adhesion of Rubber to Metal", https://www.academia.edu/114771504/Adhesion_of_Rubber_to_Metal. 一篇关于橡胶与金属粘附的论文支持,弹性体-金属组件中的粘合界面传递机械载荷,当附着力、表面预处理或硫化条件不足时,可能会因脱胶而失效。证据角色:机制;资料类型:论文。支持:橡胶与金属的粘合界面传递载荷,附着力不足会导致脱胶或疲劳相关的失效。范围注:该资料将一般性地支持粘合机制,而不是诊断某个具体的现场失效。 ↩
-
"1 The Effects of Silicone Contamination on Bond ...", https://ntrs.nasa.gov/api/citations/20120016452/downloads/20120016452.pdf. 粘合科学的资料表明,油类和其他表面污染物会干扰润湿和界面粘合,从而降低金属表面上的粘合强度。证据角色:机制;资料类型:研究。支持:表面污染(包括油污)会通过干扰润湿和界面粘合来削弱胶粘剂的结合。范围注:该资料将支持一般的粘合原理,可能并非针对每一种橡胶到金属的胶粘剂系统。 ↩
-
"A Study of Rubberfatigue Life and Cure Parameters", https://epublications.marquette.edu/cgi/viewcontent.cgi?article=1509&context=theses_open. 一项橡胶加工研究支持,硫化时间和由此产生的交联密度会影响弹性体的强度、刚度、热稳定性和与疲劳相关的性能,欠硫化和过硫化都会使性能下降。证据角色:机制;资料类型:论文。支持:硫化状态和交联密度影响弹性体的强度、刚度、稳定性和疲劳行为。范围注:确切的最佳硫化窗口取决于配方、几何形状和工艺条件。 ↩
-
"IATF 16949", https://en.wikipedia.org/wiki/IATF_16949. IATF 16949 标准是一个汽车质量管理体系框架,规定了对一致过程控制和持续改进的要求;它将认证置于管理体系指标的背景下,而不是作为特定衬套项目性能的直接证明。证据角色:专家共识;资料类型:机构。支持:IATF 16949 定义了汽车质量管理体系要求,而供应商批准仍需要特定于应用的证据和流程审查。范围注:该标准支持质量框架背景,但不验证任何个别供应商的实施或产品能力。 ↩