在底盘转向系统的正向开发与采购中,转向拉杆(Tie Rod)作为连接转向机与车轮的关键传导部件,其选型与精度直接决定了整车的行驶安全。许多采购工程师常受困于球头松旷及高速跑偏等棘手问题。
怎么选对转向拉杆?简单来说,看底盘是需要分体式来精细调节前束,还是需要一体式来抗重压。拉杆报废往往是因为橡胶防尘套破裂,泥水进球头导致生锈磨损,最终引发方向盘虚位和跑偏。真正耐用的拉杆,必须依靠高精度的数控机床打磨球销,并在实验室里经受住几吨重的暴力拉扯测试,确保它在恶劣路况下不发生断裂脱出。
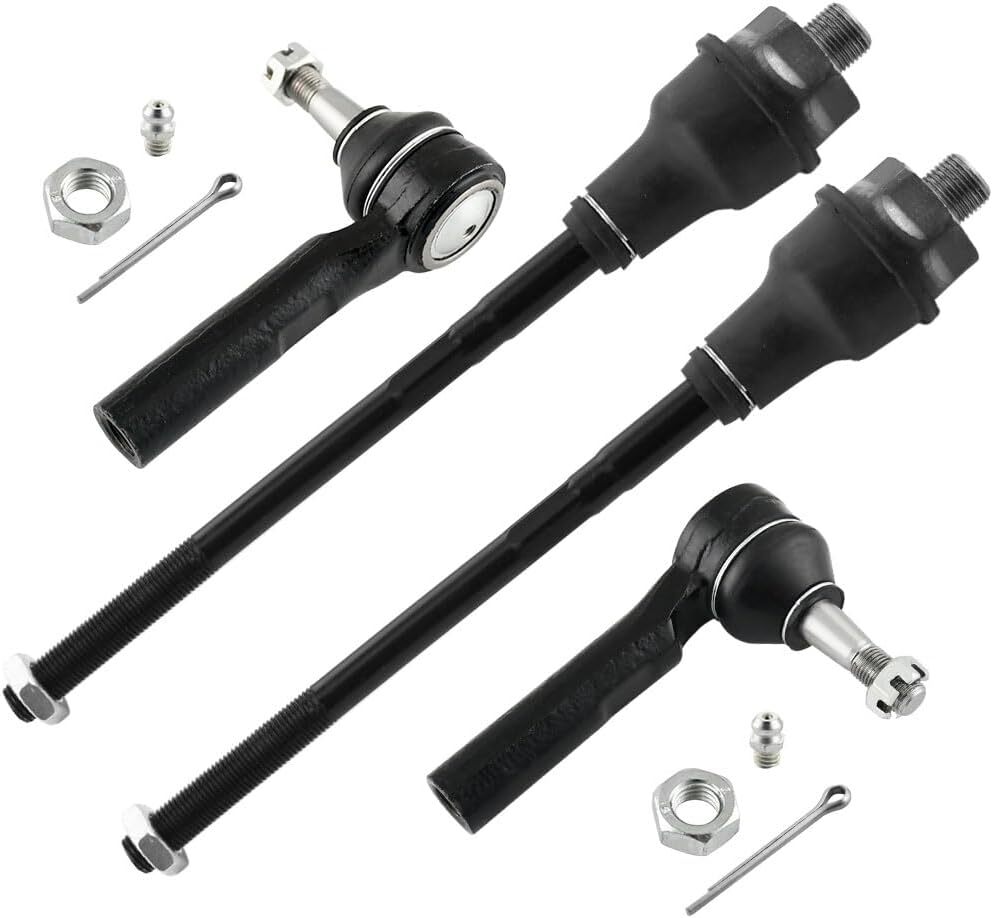
应对线控转向(SBW)与重载商用车对传动精度的严苛要求,Tier 1 供应商需要依托具备精密加工与重型制造双重实力的源头工厂。江西光益减震系统有限公司自1998年创办以来,创始人凝聚40年以上橡胶减震与底盘部件开发经验。公司严格执行 SGS 认证的 IATF 16949 及 ISO 14001 体系,配备超200台高端智能制造设备,涵盖全自动CNC柔性机加工生产线与400T重型密注机群。通过强大的材料数据库及三通道复合疲劳测试矩阵,江西光益持续为全球头部车企提供高可靠定制化服务。
转向拉杆有哪些不同类型?商用与乘用转向架构的选型逻辑
不同车型的整车整备质量、前桥载荷以及转向机类型,决定了转向拉杆不能采用通用的几何设计。在进行项目BOM(物料清单)定型时,必须根据具体的底盘架构进行刚度与空间匹配。
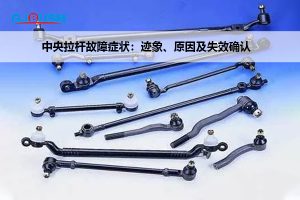
乘用车齿轮齿条转向系统通常采用内拉杆与外拉杆的分体式组合,以实现前束独立调节;商用车液压循环球转向系统则多采用一体式粗壮直拉杆,以应对数十吨载荷下的巨大侧向推力。
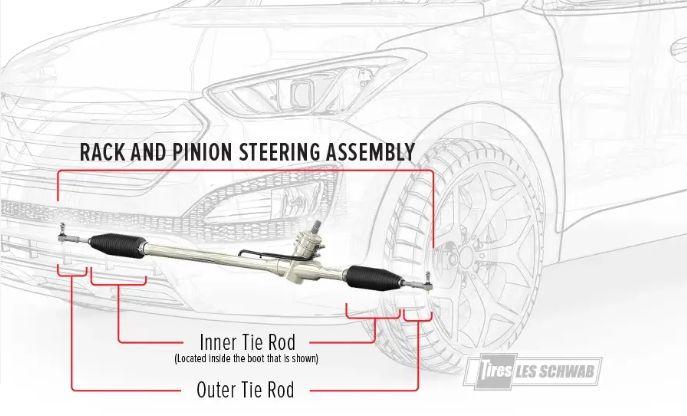
商用车与乘用车转向传动架构深度解析
底盘转向传动链的选型,本质上是弹性运动学(Elastokinematics)需求与装配空间的物理博弈。针对不同平台,其开发重心截然不同:
-
乘用车的精密控制:内外拉杆组合(Inner & Outer Tie Rods)
在现代轿车、SUV及采用 EPS(电动助力转向)的新能源平台上,普遍采用齿轮齿条式转向机。内拉杆(横拉杆球头)一端通过高强度螺纹直接旋入转向机齿条,另一端通过调节螺纹与外拉杆连接;外拉杆的球销则固定在转向节上。这种分体设计的核心优势在于微调能力。工程师只需旋转内外拉杆的连接螺纹,即可极为精准地调整车轮的前束角(Toe-in / Toe-out)。同时,内拉杆球头通常包裹在转向机波纹管内,受到双重防尘保护,大幅提升了乘用车的操控细腻度。 -
商用车的重载抗弯:整体式/直拉杆总成(Drag Link / Track Rod)
在重型卡车、大客车或硬派越野车的非独立悬架(整体桥)上,主要配备液压循环球式转向器。这类车辆前轴常承受几吨至十几吨的静压,且悬架上下跳动行程极大。如果采用分体式细拉杆,在重载急转弯时极易发生杆体屈曲(Buckling)甚至折断。因此,商用车广泛使用高强度实心合金钢或厚壁无缝钢管锻造的一体式直拉杆与横拉杆,其两端压入大尺寸重型球头总成,主打极高的抗压与抗拉拽能力。 -
平台选型核心参数对比矩阵:
| 对比维度 | 分体式(内外拉杆) | 一体式(直拉杆/横拉杆) |
|---|---|---|
| 匹配转向机 | 齿轮齿条式(乘用车/轻客) | 循环球式(中重型商用车) |
| 前束调节方式 | 旋转内外拉杆螺纹螺距 | 旋转杆体或调节端接头 |
| 受力特征重点 | 侧向微小拉压与高频震动 | 极端的纵向推拉与重载屈曲应力 |
| 制造成本 | 适中(需数控车削螺纹配合) | 较高(需大型锻造与厚壁管材加工) |
如何判断哪个转向拉杆是左的还是右的?底盘K&C几何与防错设计
在产线装配或售后维修中,将左右转向拉杆装反是一个极具破坏性的工程错误。它不仅会导致四轮定位数据完全崩溃,更会在车辆打满方向时引发严重的机械干涉碰撞。
判断转向拉杆左右属性的核心在于观察外拉杆球销的偏转弯角(以避让刹车卡钳与轮辋)以及调节螺纹的旋向(正反牙)。现代底盘设计均通过非对称锻造与防错标识来确保安装准确性。
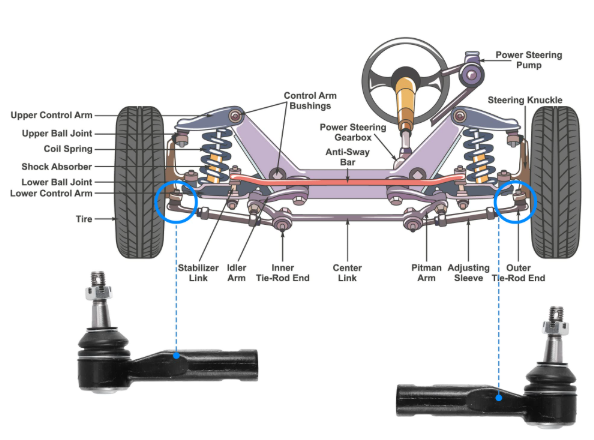
空间几何避让与防错工程(Poka-Yoke)逻辑
转向拉杆并非简单的直线金属杆,它是悬架 K&C 特性与阿克曼转向几何(Ackermann Geometry)在三维空间中的具象化产物:
-
避让干涉的非对称弯曲设计(Interference Avoidance)
当车辆方向盘打到极限位置(Full Lock)时,转向节会带动车轮发生大角度偏转。如果外拉杆是笔直的,其杆体会极易与制动卡钳(Brake Caliper)、宽大轮辋内壁或下控制臂发生物理碰撞。因此,工程师在设计外拉杆时,会为其锻造出特定的空间三维弯曲角度。左侧拉杆的弯角专门用于避让左侧的底盘组件,右侧亦然。两者的弯曲方向通常呈镜像对称,一旦装反,不仅无法连接转向节,强行装车还会导致底盘零件互相挤压损坏。 -
正反牙螺纹的精准识别(Thread Direction)
在许多轻卡或传统越野车的横拉杆设计中,杆体两端的螺纹会采用“一端正牙(右旋),一端反牙(左旋)”的组合。这种设计的巧妙之处在于:四轮定位技师只需旋转中间的拉杆管体,两端的球头就能同时向内收缩或向外伸展,实现前束的快速同步调节。在SQE验货时,通过观察螺纹的旋向即可快速区分安装方向。 -
江西光益的工厂端防错体系
为防止 Tier 1 在高节拍流水线上错装,江西光益在柔性机加工与总成装配环节引入了严格的防错设计(Poka-Yoke)。除了在锻造模具上直接铸出高清晰度的“L”和“R”钢印标识外,我们还会在左右拉杆的表面处理(如卡箍颜色标记或激光二维码)上做出差异。MES系统配合工业视觉检测设备,能在毫秒级内自动识别出左右件混料风险,有效规避了发货至主机厂的错件客诉。
如何精准测量转向拉杆?从球销锥度到前束调节的尺寸管控
当 Tier 1 进行新项目开模或 SQE 进行来料抽检时,仅依靠游标卡尺测量杆体外径是远远不够的。转向拉杆的几个核心高精尺寸直接决定了它能否与转向节牢固锁死,以及后期底盘调校的公差裕度。
精准测量转向拉杆需借助轮廓投影仪与标准螺纹规,重点检定球销的锥面配合角度(如1:6或1:8)、球头中心到杆端面的有效总长,以及内外螺纹的节距公差带。
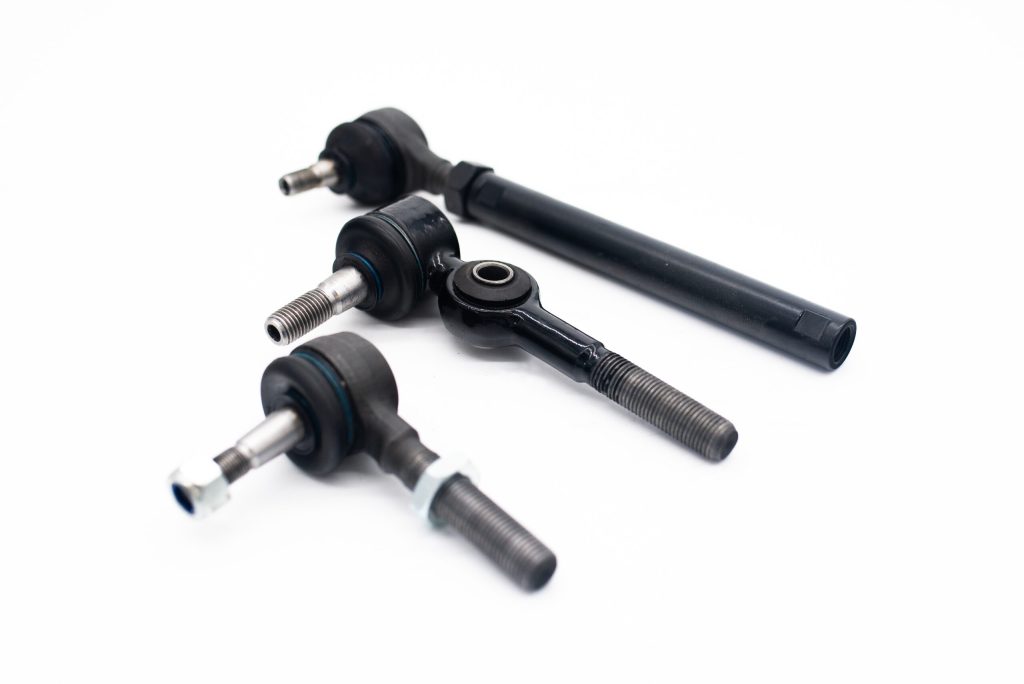
SQE 核心测量维度与逆向检定基准
在江西光益的质量检测中心,我们为 OEM 与 Tier 1 客户制定了极为严苛的尺寸检定规范,确保每一根拉杆都能实现“零公差”无损装配:
-
球销锥度(Taper Angle)的精密光学检定
外拉杆的球销插入转向节的部分并非直柱体,而是圆锥体。它必须与铸铁或铝合金转向节上的锥孔实现近乎 100% 的面接触配合。常见的国际标准锥度有 1:6、1:8 或 1:10。如果锥角存在 0.1mm 的加工误差,锁紧螺母后,球销将只有局部线接触。在车辆颠簸受到巨大剪切力时,集中的应力极易将球销切断。我们使用高精度的 轮廓投影仪(Optical Comparator) 放大球销轮廓,确保其锥角公差控制在分角秒级别。 -
螺纹规格与啮合深度测试(Thread Pitch & Go/No-Go Gauge)
内拉杆的螺纹(如常见的 M14x1.5 或 M16x1.5)负责承受转向机传来的巨大推拉力。测量时不能仅测外径,必须使用标准通止规(Go/No-Go Gauge)严密检定其节距和中径公差。螺纹过松会导致调节机构在行驶中退扣滑牙,使得前束角失位;螺纹过紧则会导致后期四轮定位技师无法顺畅转动拉杆,甚至扭断螺杆。 -
系统有效长度与活动摆角干涉检测
从内拉杆球头回转中心,到外拉杆球头回转中心的直线距离,决定了底盘的初始前束值。SQE 需要在特定的标准螺纹旋入深度下,精确测量这个总成有效长度。同时,还需使用高精度角度仪测量球头在尼龙座内的最大摆角(Swing Angle),确保其在车辆悬架上下跳动与左右极限转向的复合工况下,球颈金属不会与球壳边缘发生物理碰撞卡死。
如何确定哪个转向拉杆有问题?方向虚位与高速跑偏的诊断
底盘异响和操控劣化往往是一个渐进的过程,终端车主甚至初级维修技师都难以快速分辨是减震器老化、控制臂衬套撕裂还是转向拉杆松旷。精准定位拉杆故障,是售后质保索赔分析的第一道关卡。
当车辆在颠簸路面传来持续的“咯噔”金属敲击声,且在高速直线行驶时方向盘存在明显虚位或车身自发跑偏时,通常预示着某一侧的转向拉杆球销已经发生严重松旷。
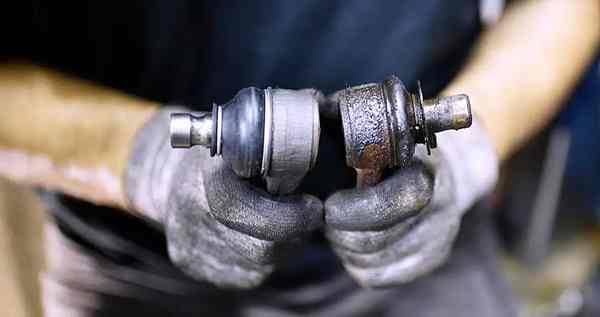
转向拉杆NVH 异响与 K&C 动态失效的逆向诊断逻辑
转向拉杆作为刚性传导部件,其微小的毫米级磨损,都会被直接放大并传递给驾驶员的双手:
-
球头松旷(Ball Joint Play)与“咯噔”异响
健康的球销被高分子聚甲醛(POM)或特种尼龙座紧紧包裹,其内部游隙几乎为零。当内部发生严重磨损后,球头与球座之间会产生 0.5mm 甚至更大的旷量。此时,车辆只要压过井盖、减速带或碎石路,车轮受到的反向地面冲击力就会让球销在球壳内来回剧烈撞击,产生非常清脆、连续的“咯噔、咯噔”底盘金属敲击声。 -
方向盘虚位(Steering Dead Zone)异常放大
驾驶员在高速直线行驶时进行微小的方向修正,如果转向机已经输出了横向拉力,但由于内外拉杆之间存在几毫米的松旷间隙,这部分位力被间隙直接“吃掉”了,车轮并没有产生相应的偏转。反映在驾驶体感上,就是方向盘中间位置的“虚位”变得极大,驾驶员会觉得车子像在水面上“开船”,完全失去指向精准度。 -
动态前束失准与制动跑偏(Dynamic Toe Shift)
转向拉杆是维持车轮前束角(Toe Angle)的唯一刚性拉伸/压缩支撑。如果右侧外拉杆出现松旷,当车辆高速行驶受到前方空气与路面滚动阻力时,右前轮会因为拉杆“拉不住”而向外偏转(Toe-out)。这会导致车辆在直线行驶时不可控地向右侧跑偏。更危险的是,在紧急制动时,由于两侧拉杆的支撑刚度不一致,车辆极易出现严重的“抢方向”或侧滑现象。
转向拉杆报废的真实原因:防尘套破裂与球销生锈脱出
许多人认为转向拉杆是由高强度合金钢制成的,理应与车辆底盘同寿命。但实际上,拉杆总成的薄弱环节往往不在粗壮的金属杆体本身,而在于那个极易被忽视的橡胶防尘套。
转向拉杆最典型的报废路径是:橡胶防尘套老化开裂 → 泥水与砂石侵入 → 内部特种润滑脂干涸流失 → 球销发生干摩擦与电化学腐蚀 → 球头体积磨损变小并最终从球壳中受力拉脱。
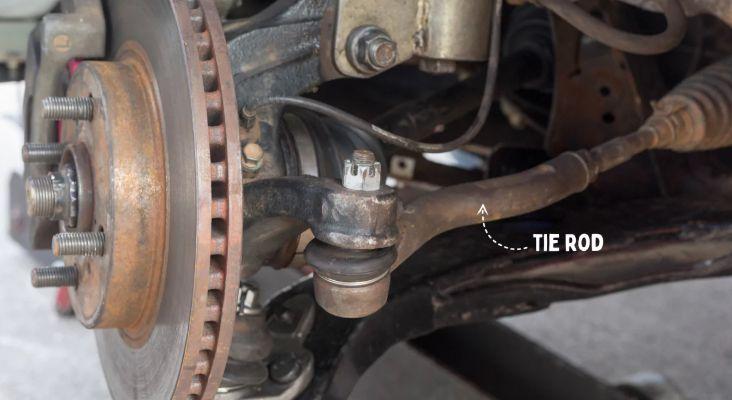
物理磨粒磨损与化学腐蚀的连锁破坏(FMA)
从供应商质量工程师(SQE)的失效模式分析(FMA)视角来看,拉杆球头的死亡往往是一场由外及内、不可逆的连锁反应:
-
防尘套(Dust Boot)的撕裂突破口
外拉杆球头长期暴露在轮拱内部,常年遭受飞溅的尖锐碎石击打、泥水浸泡以及制动盘散发的高温炙烤。如果配套厂为了压缩成本,采用再生橡胶或抗老化性能差的普通配方,防尘套在数万公里的交变拉伸与高低温循环下,极易在褶皱应力集中处发生疲劳开裂。 -
磨粒磨损(Abrasive Wear)与润滑脂乳化失效
防尘套一旦出现针眼大小的破口,雨天涉水或洗车时的高压水枪就会将泥水瞬间压入球壳内部。内部原本起润滑与防锈作用的特种极压润滑脂(EP Grease)会被水乳化、变质并冲刷流失。随之侵入的石英砂粒会附着在尼龙座上,变成极其锋利的“研磨膏”。在车辆转向时,疯狂切削光洁的球销表面。 -
电化学腐蚀与灾难性拉脱(Pull-out Failure)
失去润滑脂的保护后,裸露的球销表面会迅速生锈。锈蚀层剥落叠加严重的干摩擦,会导致球头的球面直径越磨越小,而内部间隙越来越大。当球头的实际尺寸被磨损到小于球壳收口的物理锁定直径时,在一次剧烈的减速带冲击或大马力起步受力中,球销会直接从球壳中被强行“拔出”。一旦发生拉脱,对应侧的车轮将彻底失去转向约束,瞬间向外翻折,导致车辆在行驶中直接失控。
工厂如何防止球头松旷?高精CNC机加工与多通道DVP实测
为了从源头截断拉杆松旷与断裂的致命风险,仅仅优化2D设计图纸是毫无意义的。真正的 Tier 1 制造工厂必须在球销表面光洁度加工、防尘密封配方以及严苛的破坏性台架测试上,建立起极高的物理护城河。
提升转向拉杆寿命的核心在于采用 CNC 柔性产线将球销表面粗糙度(Ra)控制在镜面水平以降低磨损,同时依托 100KN 拉力机与高低温泥水疲劳台架,实测其拉脱/压脱极限与密封可靠性。
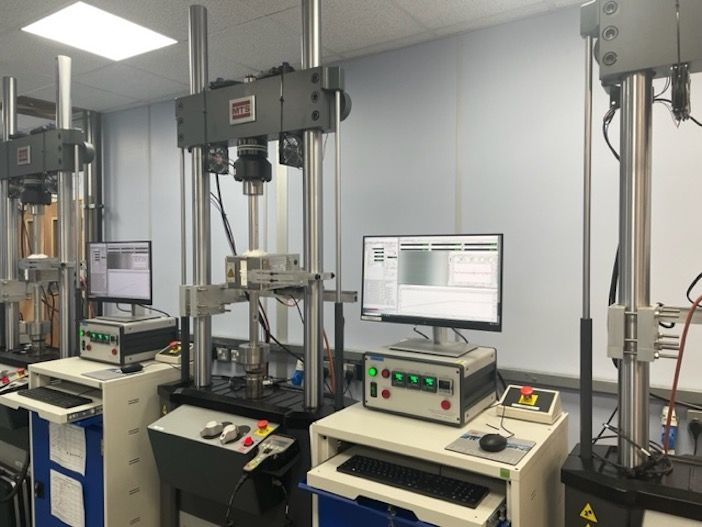
制造壁垒与硬核实验室检测矩阵
作为深耕底盘系统20余年的资深直接制造商,江西光益减震系统有限公司在拉杆与球头类产品的质量控制上,采取了降维打击的工艺闭环与验证矩阵:
-
高精 CNC 柔性机加工严控球销粗糙度(Surface Roughness)
为了规避内部异常磨损,我们启用全套自动化的 CNC 柔性数控机加工生产线,对冷镦或锻造后的球销进行超精细车削与抛光处理。我们将球面的圆度公差和表面粗糙度(Ra值)严格控制在镜面级别。极其光滑的球面能够显著降低与聚甲醛(POM)球座之间的动态摩擦系数,确保在数十万公里的使用寿命周期内,球头旋转始终顺滑无滞涩,有效规避了早期松旷隐患。 -
抗撕裂防尘套配方与封口冷旋工艺
既然防尘套是生命线,我们依托自有的大型橡胶材料数据库,为拉杆防尘套定制了富含抗臭氧剂与高强度的 CR(氯丁橡胶)或特种改性 NR 配方,并在 400T 密闭注射机群 中高温一体成型。配合高张力的弹簧钢丝卡圈以及金属球壳的冷旋压收口工艺,确保即使在-40℃的极端低温下,防尘套依然具备极高的抗拉扯和抗冰雪刺穿能力,将泥水死死挡在外部。 -
极限破坏测试与多通道复合洗刷(DVP Validation)
在 DVP(设计验证计划)阶段,静态尺寸检测只是基础。我们的试验中心配备了 100KN 及 200KN 电子拉力机,强制对球头总成进行暴力的拉脱力(Pull-out Force)与压脱力(Push-out Force)破坏性检定,确保在数吨的野蛮轴向撕扯下,球头依然被死死锁在壳体内。此外,我们利用 多通道及三通道疲劳测试平台,结合环境舱,模拟车辆在冰雪及泥水烂路上的复合转向受力。通过数百万次的高强度疲劳洗刷,确保交到客户手中的每一根转向拉杆都能无惧极限挑战。
依托 MES 系统的全过程参数闭环追溯与千万级产能的硬件支撑,江西光益致力于为您提供免除后顾之忧的高标准底盘转向传动解决方案。无论是应对乘用车EPS的高精伺服反馈,还是重型商用车的极限抗屈曲需求,我们都欢迎各大 OEM 与 Tier 1 客户携带 3D 数模与严苛的 DVP 验证标准,与我们的工程团队开启高效、低成本的定制化联合正向开发。