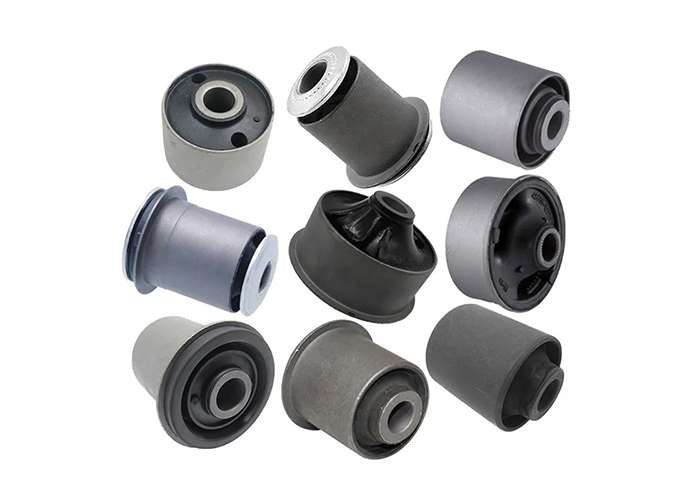
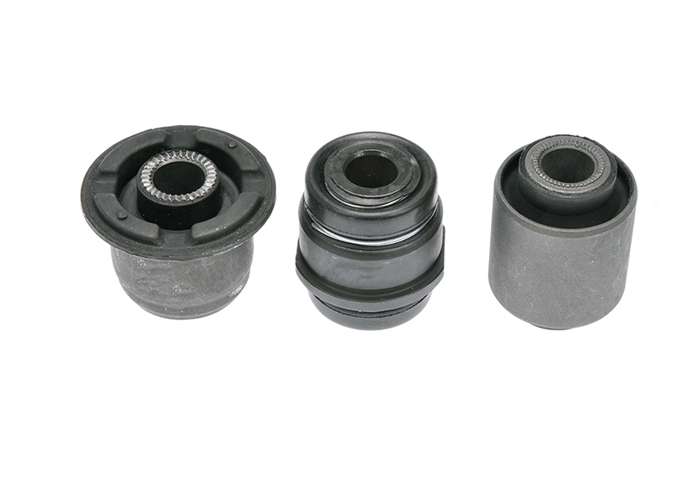
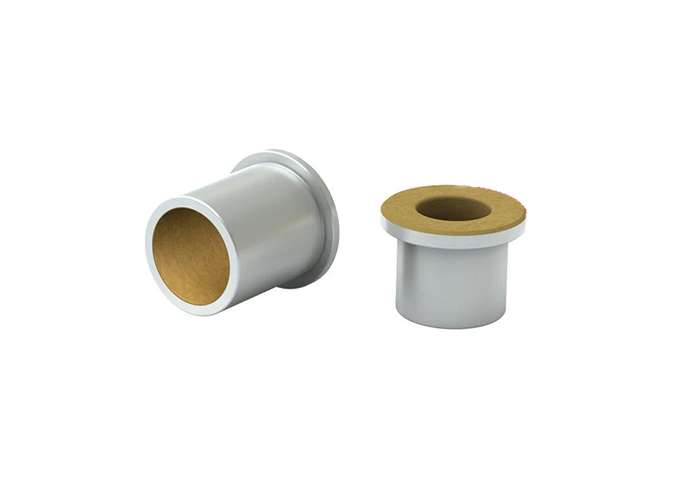
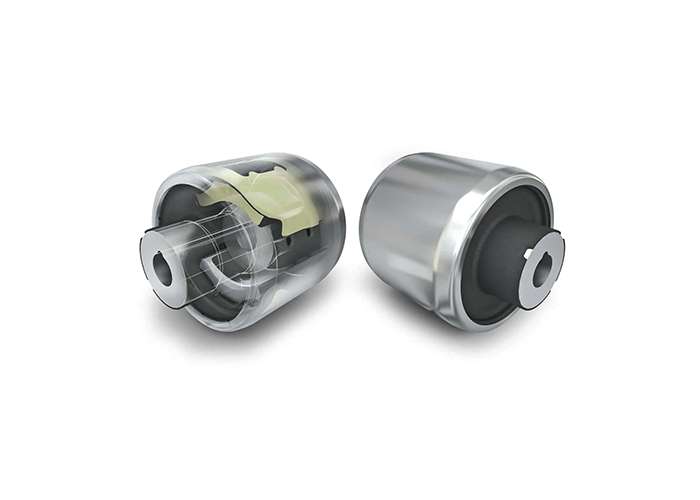
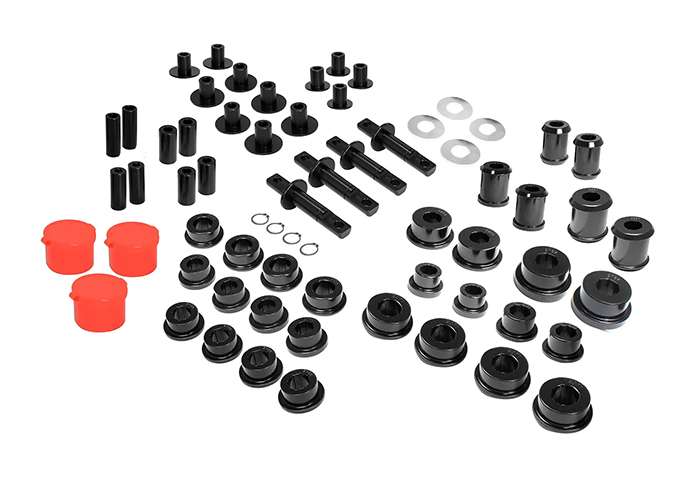
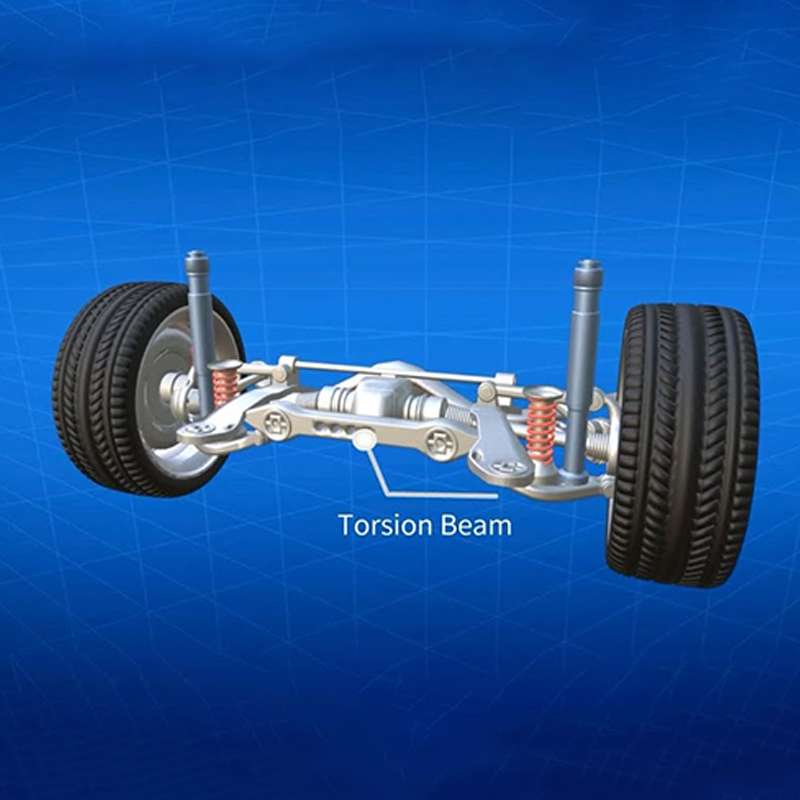
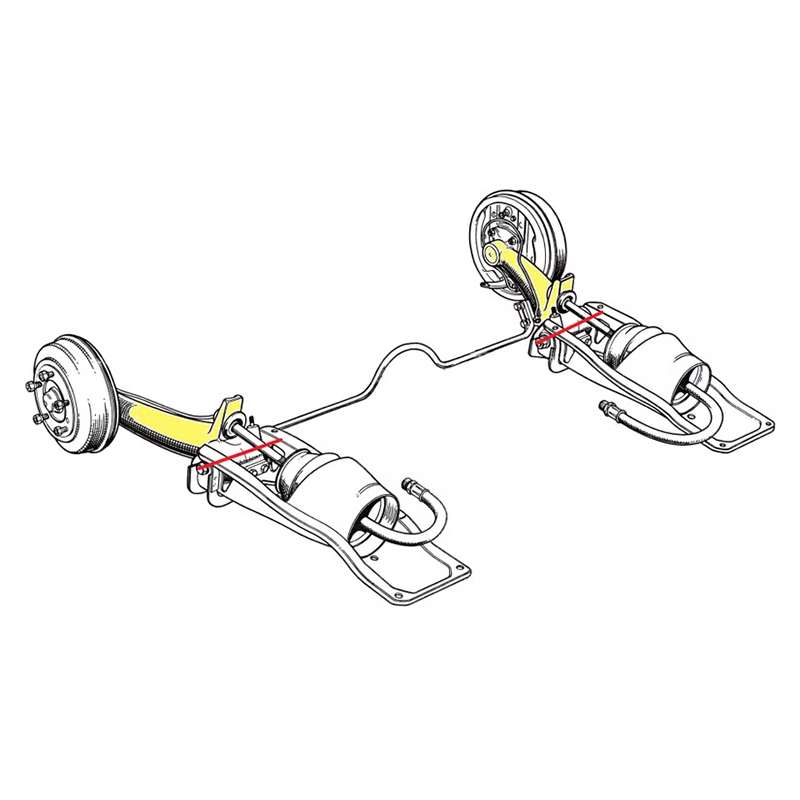
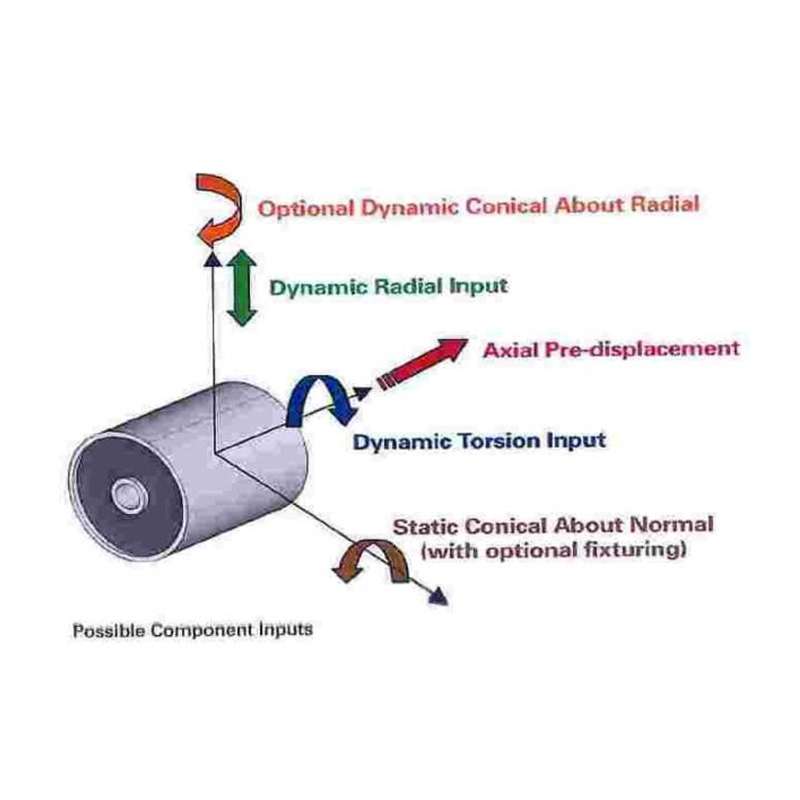
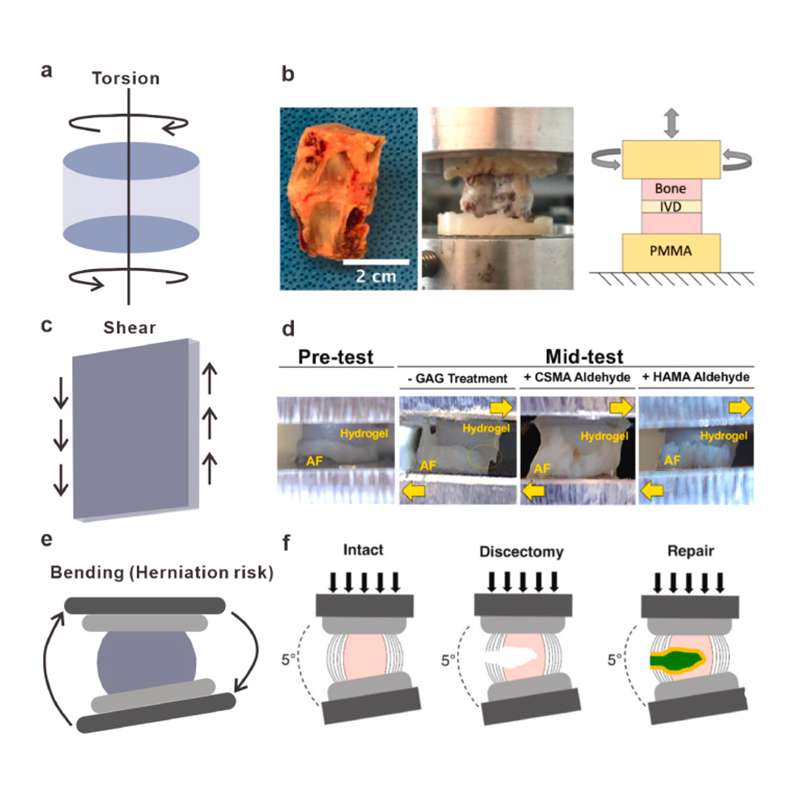
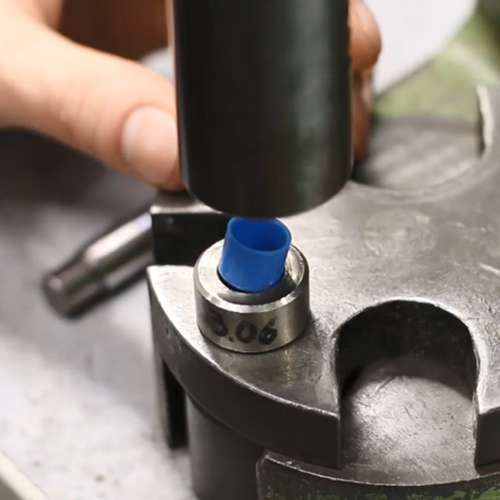
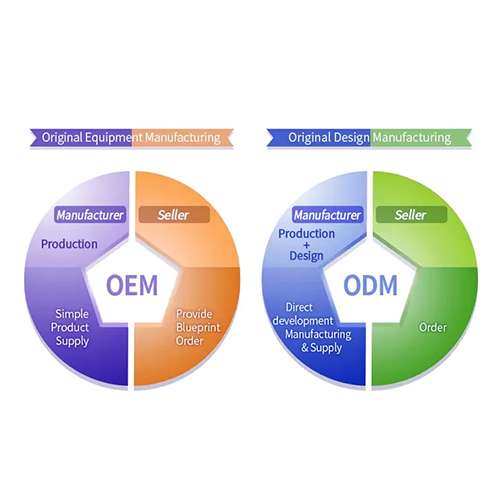
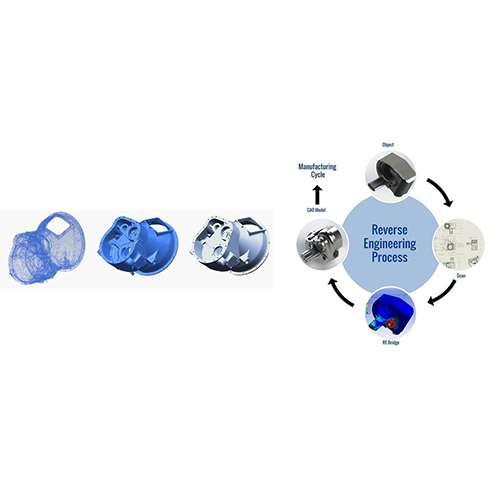
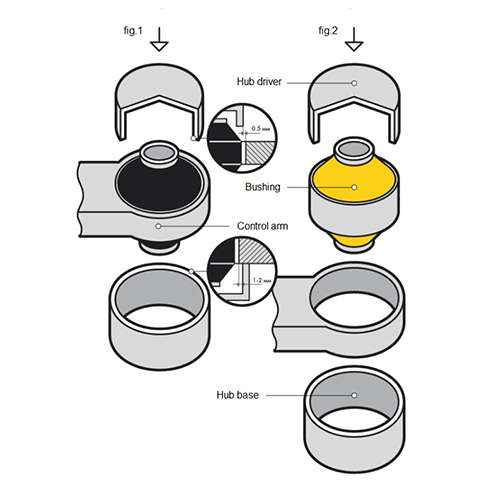
纵臂衬套制造商:为后悬架提供可控柔顺性与长期耐久 GJBUSH 专注于橡胶-金属底盘件的研发与制造。针对乘用车、SUV、皮卡、轻型商用车及新能源平台,我们根据图纸、样品或目标性能开发纵臂衬套,从材料配方、方向刚度和结构设计,到模具、硫化、验证和批量生产,为 OEM、Tier 1、OES 及品牌客户提供完整的 OEM/ODM 支持。 为什么底盘客户选择 GJBUSH 开发纵臂衬套 纵臂衬套的价值不在于某一个固定尺寸,而在于工厂能否针对不同悬架平台,持续开发出满足刚度、NVH、耐久和装配要求的产品。 方向刚度开发经验 我们理解纵向、横向、垂向和扭转性能不能由同一个硬度替代。工程团队通过橡胶截面、空腔角度、连接筋、限位结构和预压缩设计,使各方向性能与后悬架目标匹配。 材料数据库与粘接技术 根据疲劳、阻尼、臭氧、温度及介质暴露要求选择 NR、EPDM、NBR、CR 或复合配方,并将金属预处理、胶粘剂、硫化条件与粘接结构作为一个完整体系控制。 从样品到批量生产 可从成熟图纸开始,也可基于 OE 样品、失效件或性能目标进行逆向与联合开发。我们把设计要求转化为模具、检具、工艺参数、控制计划和批量追溯。 产品级验证能力 围绕纵臂衬套开展 X/Y/Z 静动态刚度、扭转运动、多轴疲劳、套管保持力、橡胶-金属粘接、老化与防腐验证,而不是只检查尺寸和外观。 纵臂衬套不是普通橡胶圈,而是后悬架的柔顺性控制关节 纵臂衬套连接纵臂、半纵臂或扭力梁纵臂与车身/副车架。它需要在车辆加速、制动、转弯和车轮上下跳动时,同时控制车轮位置并隔离路面振动。 制动与加速时控制前后位移 纵向柔顺性需要吸收路面和驱动冲击,同时避免衬套过软导致轴距、前束或车轮位置产生过大的动态变化。 转弯时维持后轮几何 横向与径向支撑影响柔顺转向、后轴响应和车辆稳定性。刚度不足会造成响应迟缓,刚度过高又会增加冲击传递和周边结构应力。 悬架运动时允许受控扭转 车轮压缩与回弹会使橡胶反复剪切和扭转。产品必须允许必要的运动,又不能让应变集中在空腔边缘或粘接界面。 我们熟悉纵臂衬套开发中的关键矛盾 同样外形的纵臂衬套,可能因为配方、空腔、安装角度或粘接工艺不同而表现完全不同。以下问题是 GJBUSH 开发过程中重点解决的内容。 舒适性与操控不能二选一 过软会增加动态位移和后轴响应延迟;过硬会将道路冲击直接传入车身。我们通过方向刚度与渐进限位设计,在小位移舒适性和大载荷支撑之间建立平衡。 空腔结构必须与安装方向一致 定向空腔用于形成不同方向的刚度。空腔角度、安装标记、左右件关系和压装深度必须在图纸、模具、检具与装配流程中统一控制。 多轴载荷决定真实疲劳位置 纵臂衬套长期承受制动、转弯、路面冲击与扭转运动的耦合作用。只做单轴拉压不能完全反映产品风险,需要结合实际工况审查橡胶应变和疲劳位置。 压装接口同样属于产品性能 外套尺寸、倒角、表面粗糙度、过盈量和压装方向都会影响安装损伤与使用中的套管窜动,因此需要与橡胶结构同步开发。 面向不同后悬架平台的纵臂衬套产品系列 我们不是提供单一规格的目录型产品,而是根据客户安装空间、载荷方向、刚度曲线、环境和寿命目标开发不同结构的纵臂衬套。 常规橡胶-金属硫化纵臂衬套 适用于需要稳定弹性特性和紧凑结构的项目,可根据负载设计橡胶截面、内外套管和粘接面积。 空腔式方向调校纵臂衬套 通过单空腔、双空腔或多区域橡胶结构实现各向异性刚度,并利用限位结构控制大位移下的渐进支撑。 带法兰、限位或加强套管结构 适用于存在轴向定位、压装保持、冲击限位或较高载荷要求的项目,法兰、套管和橡胶结构均可按接口开发。 液压及高阻尼纵臂衬套方案 针对低频冲击与舒适性要求更高的项目,可评估液腔、惯性通道与高阻尼结构,实现更有针对性的频率响应。 衬套本体与预装接口 根据项目范围提供衬套本体、带内外套管组件,或评估压装到客户纵臂/支架中的预装交付方式。 覆盖从乘用车到商用车的后悬架项目 不同车辆平台的整备质量、载荷变化、悬架结构和 NVH 目标不同,纵臂衬套也必须采用不同的性能组合。 扭力梁后悬架 用于纵臂与车身的前端连接,重点平衡低频操控响应、后轴柔顺性、道路冲击和安装角度。 独立及半纵臂悬架 用于需要多方向运动和更精细后轮几何控制的平台,重点关注扭转运动、横向支撑和柔顺转向。 SUV、皮卡与轻型商用车 面对更高整备质量、载荷波动及更强制动/驱动输入,重点强化粘接耐久、渐进限位、套管保持和防腐能力。 电动与新能源车型 在动力系统背景噪声降低后,路面结构噪声和衬套刚度差异更容易被感知,需要更稳定的一致性和更精确的动态调校。 从材料配方到批量追溯的纵臂衬套制造闭环 作为直接制造工厂,GJBUSH 将产品理解转化为可重复的研发、生产和质量控制流程,而不是将关键环节分散给无法追溯的供应链。 1. 需求与对标分析 确认悬架位置、坐标方向、接口、样品状态、目标刚度、载荷、环境及验收方法,建立可测量的开发目标。 2. 配方与结构开发 结合材料数据库、CAE 和样品测试,开发橡胶配方、空腔、连接筋、限位、预压缩及套管结构。 3. 模具与金属件控制 将产品方向、安装标记、套管同轴度、倒角和压装接口转化为模具基准、检具及过程要求。 4. 表面处理与硫化成型 控制金属清洁、预处理、胶粘剂涂覆、干燥、装模、硫化温度、压力和时间,保证批次粘接稳定。 5. 检验、验证与追溯 将尺寸、方向、静动态刚度、粘接与耐久结果纳入项目控制计划,并保留配方和关键工艺的批次追溯。 真正针对纵臂衬套的性能验证 纵臂衬套是非线性、多方向的弹性部件。我们根据客户规范或联合制定的验证计划,对设计结果进行部件级确认。 方向静刚度与动刚度 测量 X/Y/Z 方向力-位移曲线、滞回以及规定频率、振幅、预载和温度下的动态响应,验证目标刚度而不是只看硬度。 扭转与锥摆运动 验证悬架压缩/回弹造成的扭矩-转角响应,检查橡胶应变、空腔变形、限位介入和试后裂纹。 多轴疲劳耐久 根据项目工况施加径向、轴向和扭转的组合载荷,记录裂纹位置、温升、刚度变化及粘接状态。 粘接、保持与环境测试 开展橡胶-金属粘接、轴向/径向保持、热老化、臭氧、介质和金属防腐验证,并比较老化前后的性能变化。 我们如何解决纵臂衬套的早期失效 真正熟悉产品的工厂不仅能够制造新件,还应能够从失效表现追溯到材料、结构、工艺或装配原因。 橡胶-金属脱胶 检查金属预处理、胶粘剂覆盖、硫化条件、粘接面积及界面应变,区分制造粘接问题与结构过载问题。 空腔边缘与连接筋开裂 通过圆角、连接筋厚度、应变分布、配方抗疲劳性能和限位介入位置,降低局部应变集中。 套管窜动或压装损伤 复核外套尺寸、过盈量、倒角、压装深度、表面粗糙度和装配方向,避免安装切伤或使用中失去保持力。 刚度漂移与异响 比较老化前后刚度、压缩永久变形、方向误装和界面摩擦,解决看似完好但性能已经偏离目标的问题。 根据您的项目阶段选择纵臂衬套开发方式 无论项目从图纸、样品、失效件还是整车性能目标开始,GJBUSH 都能建立对应的工程和量产路径。 按图 OEM/ODM 生产 适用于已有成熟图纸和材料规范的 OEM、Tier 1 与供应链客户。我们评估可制造性、模具、检具、过程能力和批量质量文件。 样品对标与逆向开发 适用于 OES、售后品牌及老车型项目。我们不只复制外形,还对比材料、硬度、方向刚度、接口和失效风险。 失效件升级开发 适用于出现开裂、脱胶、异响、套管窜动或寿命不足的项目,通过根因分析优化配方、结构、粘接与工艺。 性能目标联合开发 适用于新车型或底盘优化项目,从坐标方向、目标刚度曲线、载荷谱和环境条件开始,完成样件、测试关联和量产导入。 GJBUSH 技术指南:开发纵臂衬套需要先确定什么 高质量开发不是先选择一个硬度,而是先把悬架目标、工况和验收方法定义清楚。 确定系统位置与坐标方向 明确衬套位于扭力梁、纵臂或半纵臂的哪个接口,并统一车辆坐标、安装角度、左右件关系和运动方向。 定义目标刚度与载荷 提供 X/Y/Z 静刚度或曲线、动态测试边界、扭转角度、轮端/衬套载荷以及大位移限位要求。 匹配环境与材料体系 根据温度、臭氧、油液、泥水、盐雾和使用寿命选择配方、金属材料、粘接体系与防腐方案。 在开模前确定验收计划 提前统一尺寸、方向、刚度、保持力、疲劳、老化及所需 PPAP/质量文件,避免样件完成后才发现测试方法不一致。 以下问题直接面向研发、采购、OES 和品牌客户。 关于定制纵臂衬套的常见问题 你们是否只能生产某一种规格的纵臂衬套? 不是。GJBUSH 是定制研发与制造工厂,可根据不同项目开发外径、内径、长度、套管、法兰、空腔、限位、安装角度、橡胶配方和目标刚度完全不同的产品系列。 没有图纸,只有样品可以开发吗? 可以。我们可测量样品尺寸与接口,对材料、硬度、静动态特性和失效状态进行对标;如果能同时提供安装位置和工况,开发结果会更准确。 你们能调节不同方向的刚度吗? 可以。方向性能可通过配方、橡胶截面、空腔角度、连接筋、限位、预压缩和安装角度共同调节,而不是简单更换硬度。 如何判断逆向开发后的产品真正等效? 除尺寸装配外,还应比较方向静刚度、动态响应、扭转运动、粘接保持、耐久和老化后性能。只做到外观相同不能证明功能等效。 可以提供哪些质量和测试资料? 根据项目范围可提供尺寸报告、材料与过程记录、静动态刚度数据、粘接/保持、疲劳和环境测试结果,以及协商的 APQP/PPAP 文件。 MOQ 和样件周期是多少? 取决于结构、材料、模具、验证项目和年需求量。工程团队完成项目评审后,会提供对应的样件计划、模具方案和量产条件。 让 GJBUSH 把您的后悬架目标转化为可量产的纵臂衬套 发送您的图纸、OE 样品、失效件、目标刚度或车辆工况。我们的工程团队将评估材料、结构、方向性能、制造工艺和验证方案,为您建立从开发到批量交付的完整路径。 您的姓名* 电子邮箱* 联系方式 您的需求描述* Send