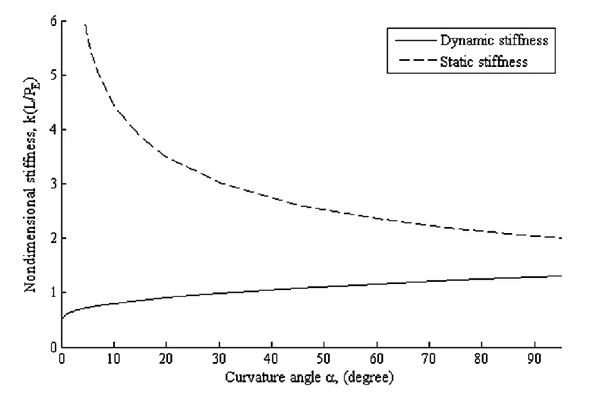
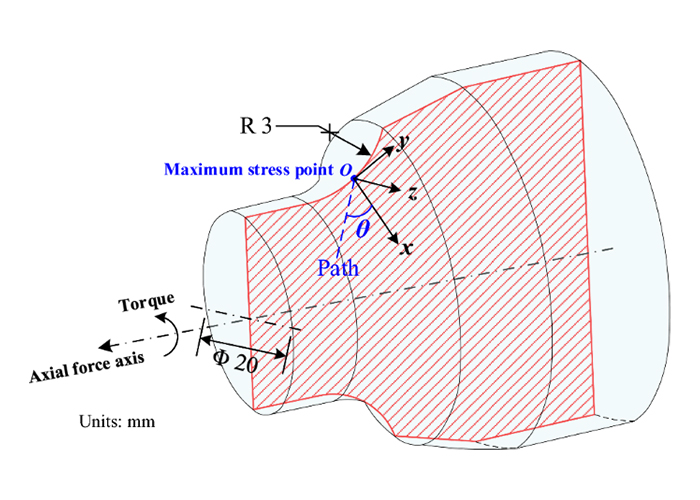
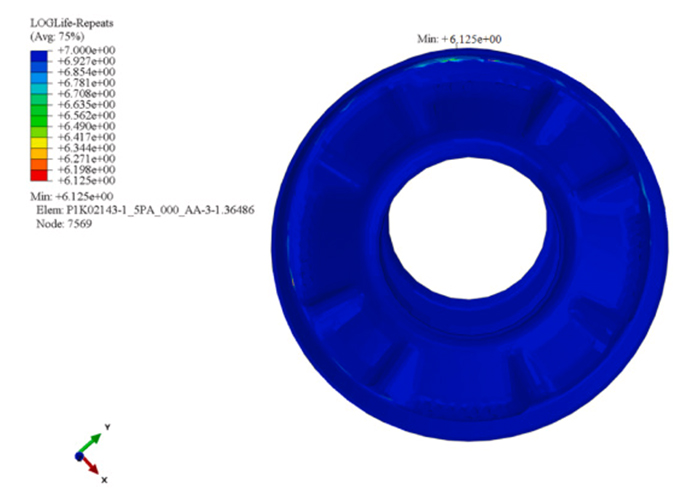
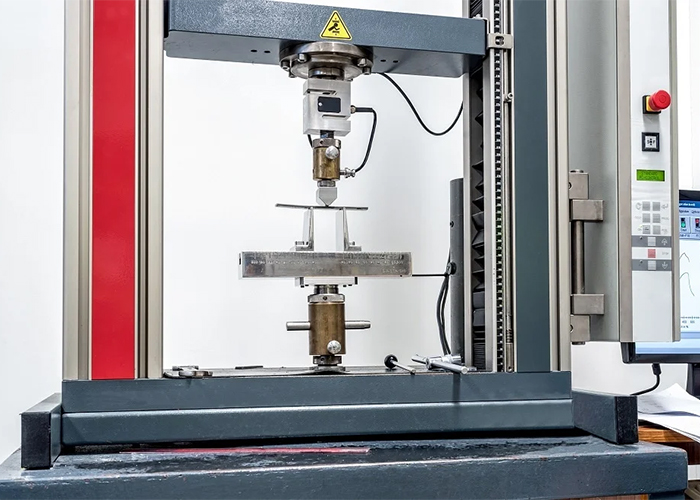
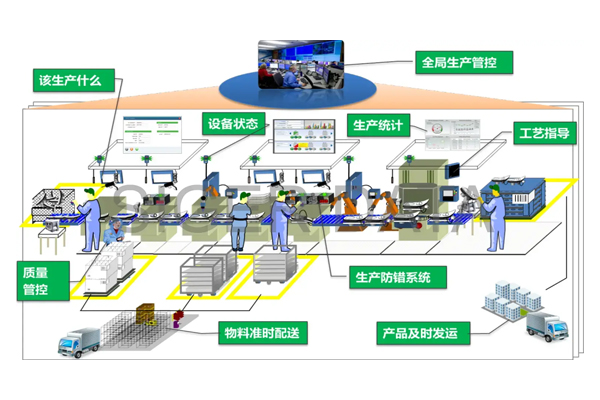
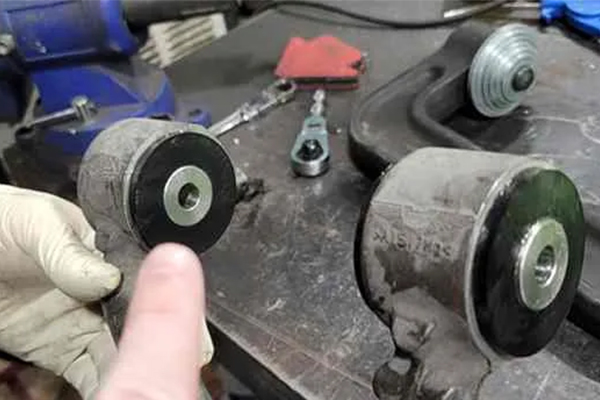
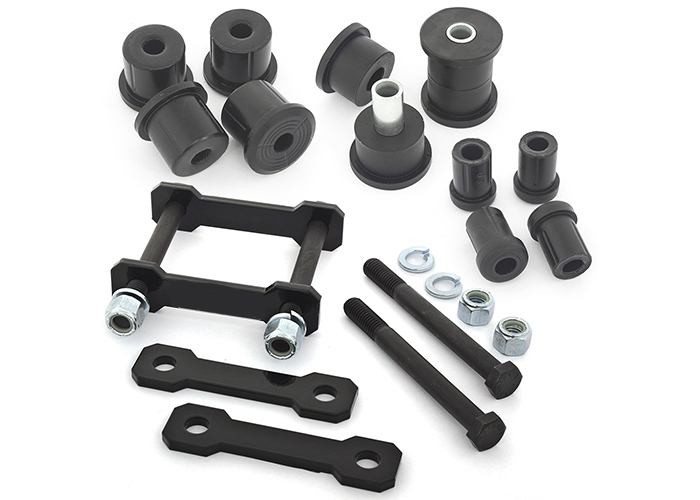
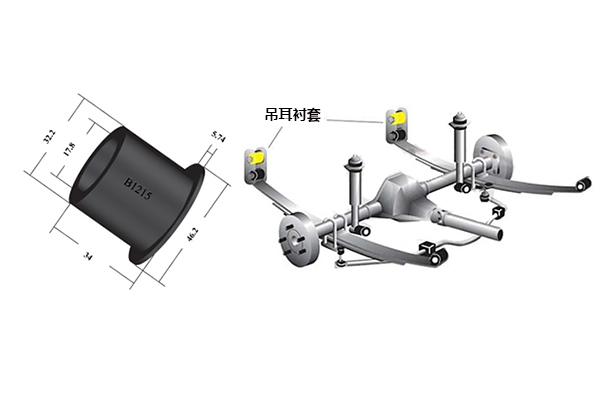
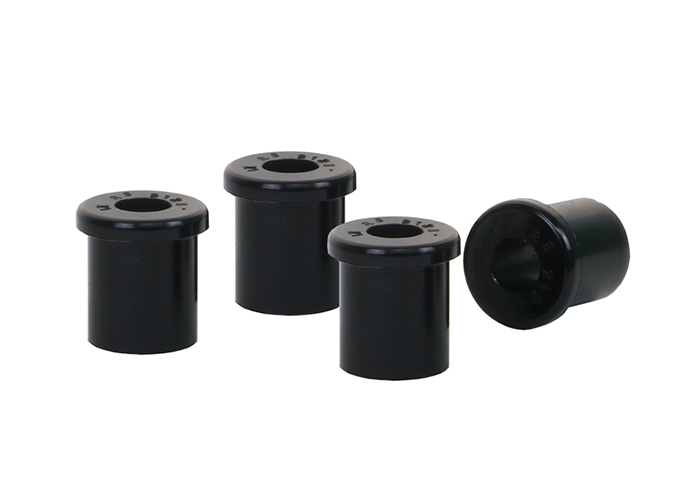
吊耳衬套:重型钢板弹簧悬架的减振与柔性枢轴组件 专为商用车及重载悬挂系统设计的高精度橡胶金属粘接衬套,通过独有缩径 (Swaging) 工艺提升 50% 以上疲劳寿命。 IATF 16949:2018 认证 | 100% 在线粘接测试 | 专有疲劳强化工艺 | 28年 OEM 开发经验 技术规格 本规格表代表 GJBUSH 吊耳衬套的基准工程参数。具体产品的径向刚度与扭转刚度可根据客户的底盘系统需求进行定制调校。 参数名称 规格指标 参考标准 橡胶材质 天然橡胶 (NR) / 可选配防撕裂配方 ISO 1629 金属材质 碳钢 (SS400 / Q235 等效牌号) — 硬度范围与公差 55-65 Shore A (公差 ±5 Shore A) ISO 7619 橡胶拉伸强度 ≥10 MPa ISO 37 金属表面处理 磷化 + 底涂 + 胶粘剂 — 粘接剥离强度 ≥3 N/mm ISO 813 疲劳寿命提升 >50% (经缩径处理后相比常规工艺) GJBUSH 测试基准 工作温度范围 -40°C 至 +100°C — 工程深度解析 吊耳衬套作为商用车及重载悬挂系统的关键 NVH 元件,承担着连接钢板弹簧与车架吊耳的核心功能。在车辆运行过程中,该组件不仅需要承受高额的径向重载,还必须频繁应对悬挂上下跳动带来的大角度扭转变形。 1. 材料选择与物理性能 高性能天然橡胶基体 主体密封减震部分采用定制开发的天然橡胶 (NR) 配方。该配方具备 ≥10 MPa 的拉伸强度与 ≥300% 的断裂伸长率,在持续交变载荷下具有极佳的抗疲劳与抗蠕变性能。 高强度金属骨架 内外衬套均选用优质碳钢(如 SS400 或 Q235 等效牌号)精密加工而成。金属件表面在涂胶前经过严格的机械清洗与化学磷化工艺,形成微观致密的磷化结晶层,大幅提升了化学粘接剂的附着力。 2. 结构与动态性能设计 各向异性刚度调校 通过 CAE 有限元分析 (FEA) 对橡胶内部几何结构进行优化设计,实现了径向高刚度(保证重载下的车桥定位精度)与扭转低刚度(减少悬挂轴向阻力)的独立调校。 低动静比配方控制 材料工程团队通过优化炭黑补强体系,降低了橡胶的动静刚度比。在应对路面高频振动时,衬套能够表现出较低的动态刚度,有效切断高频噪声与微振动向车架的传递。 制造工艺与全链条生产 GJBUSH 拥有从金属切削、表面处理、橡胶炼胶到模具设计制造的全链条自主生产能力,确保了吊耳衬套各制造环节的工艺一致性。 1. 精密硫化粘接工艺 界面化学粘接体系: 金属骨架经磷化处理后,依次精密喷涂底涂与高性能粘接剂(如 Chemlok 体系),在多层控制下确保涂层均匀一致。 高压精密硫化: 采用 400T 级精密硫化机进行压缩或注射成型。通过 新核云 MES 系统实时监控并记录每模的硫化温度、压力和时间曲线,确保橡胶与金属在设定温度下发生彻底的化学交联反应。 2. 核心后处理与检测技术 专有缩径强化工艺 硫化成型后,衬套必须经过专有的缩径后处理。通过精密模具对衬套外径进行均匀压减,使内部橡胶基体产生预压缩应力。该工艺经物理验证可将组件的抗疲劳寿命提升 50% 以上。 100% 在线粘接完整性检测 每一件成品在出线前均需通过自动化的在线轴向推脱力 (Push-out force) 或剥离强度模拟测试。系统自动剔除任何存在微小脱胶开胶 隐患的产品,实现重大粘接缺陷的零漏检。 质量体系与测试验证 作为全球 OEM 厂商的直接供货商,GJBUSH 严格执行汽车级质量管理标准。 1. 实验室检测与仿真分析 多轴向疲劳寿命验证 利用 3通道疲劳试验机模拟车辆在实际工况下的多向交变载荷,定期对批次抽检样品进行极限疲劳寿命考核。 疲劳耐久性 CAE 预测 在产品开发阶段,仿真工程师采用雨流计数法,结合真实路谱载荷数据进行有限元疲劳寿命预测,确保产品设计源头的可靠性。 物理特性常规检测 每批次胶料均通过电子拉力机与硬度计进行拉伸强度 (≥10 MPa)、断裂伸长率 (≥300%) 以及邵氏硬度 (公差 ±5 Shore A) 的例行检测,测试标准严格遵循 ISO 37、ISO 7619 及 ISO 813。 2. 质量控制标准 体系认证 工厂全面通过 SGS 机构的 IATF 16949:2018 汽车质量管理体系认证。 生产控制 生产全过程严格执行 FMEA(失效模式与影响分析)、PPAP(生产件批准程序)及关键工艺参数的 SPC(统计过程控制)。 应用指南与工况条件 吊耳衬套广泛应用于各类商用车、重型卡车、客车及农用机械的后悬挂钢板弹簧系统之中。 1. 典型应用场景 商用车悬挂系统: 作为重载卡车、轻卡及大中型客车钢板弹簧组前端或后端的刚性悬吊销连接件,平衡车轴载荷。 农业机械装备 应用于高载荷拖拉机、联合收割机等机型的底盘悬挂交变应力集中点。 2. 环境适应性与失效预防 环境温控范围 基准天然橡胶配方可在 -40°C 至 +100°C 恶劣宽温环境中稳定工作,表现出优异的耐候性及抗蠕变性能。 脱胶开胶风险预防 针对商用车长途重载工况下最常见的脱胶开胶 失效模式,GJBUSH 采用专有缩径后处理对应力集中层进行均匀压紧,确保高剪切应力下的长效服役。 技术服务与定制化开发 GJBUSH 不仅是一家实体生产工厂,更是一家面向 OEM 与 Tier 1 客户的技术协作伙伴,提供全闭环的工程开发服务。 1. 正向系统调校开发 NVH 目标推导 客户只需提供整车 NVH 性能目标,工程团队即可通过系统级分析评估,提供包含多项衬套结构和刚度匹配的综合方案。 虚拟与物理验证 通过 CAE 仿真工作站 进行结构强度预测、基于雨流计数法的疲劳寿命预测,以及通过 Moldex3D 进行橡胶成型流场模拟,最大程度缩短从设计到物理样件的验证周期。 2. 高精度逆向工程 3D 数字化重构 在客户无法提供原始设计图纸的海外售后或特定项目拓展中,利用高精度 3D 扫描及数字化逆向建模,恢复精准的工程图纸。 材料性能重现 通过理化实验室对来样进行深入的物性与配方剖析,由 40年 经验的橡胶材料工程师重构最佳匹配的化合物配方。 3. 全自主模具与配方设计 模具自制率 100%: 拥有独立组建的精密模具/工装设计制造车间,能迅速响应产品的结构变更与打样需求。 订购与物流信息 GJBUSH 的全垂直整合供应链不仅实现了各生产工序的工艺受控,也有效控制了供应链的延期与断线风险。 最小起订量 (MOQ) 依据具体的规格尺寸与定制化开发需求(正向开发或逆向样件调校)进行柔性配置。 样品打样周期 依托 100% 自主模具车间及独立配方打样实验室,可快速交付初期物理验证样件。 批次追溯性 大批量产件全面导入 新核云 MES 系统进行数字化管控,确保交付至客户手中的每一件吊耳衬套,均具有从原材料批次、硫化参数到 100% 在线粘接测试结果的透明追溯权。 技术咨询对接 若需获取特定规格的工程图纸、三维模型或索取样品,请联系技术开发部发起工程探讨。 常见问题解答 GJBUSH 生产的吊耳衬套如何确保在商用车重载交变应力下不发生早期脱胶? 粘接寿命的控制是一个系统工程。首先,我们在金属处理阶段采用标准的化学磷化工艺以确保底涂附着力;其次,硫化后全面实施专有的缩径压减处理,通过使橡胶内部产生预压缩应力,将疲劳寿命大幅提升 50% 以上。最后,生产线配置 100% 在线粘接完整性测试,任何剥离缺陷成品在出厂前都会被自动筛除。 如果我们只有国外下线车型的物理旧件,没有任何底盘图纸和数据,能进行开发吗? 可以。GJBUSH 拥有完善的逆向开发流程。工程团队可通过高精度 3D 扫描进行数字化重建,辅以材料实验室对来样橡胶进行的硬度、拉伸性能及波谱成分剖析,在较短周期内为您重现并交付出各项性能均能对标原厂的零部件。 你们在生产过程中如何控制吊耳衬套的动静刚度公差,以防装车后出现 NVH 恶化? 工厂的工艺控制分为两层:材料层,我们使用独立的配方试验室控制每批次天然橡胶的均匀性,确保邵氏硬度公差控制在 ±5 Shore A 以内;制造层,硫化参数(温度、压力、时间)由 新核云 MES 系统实时在线监控与锁止,排除人工操作引入的工艺漂移,从而保证量产件刚度的一致性。 让我们打造更好的底盘! 无论您是寻求卓越NVH隔离的OEM悬架调优工程师,还是需要重载负载管理解决方案的一级供应商,动态枢轴点都决定了底盘的成功。超越通用组件,与专门的振动控制工程制造商合作。 将您的2D/3D技术图纸,动态负载规格或OEM基准样品发送给GJBUSH工程团队。我们提供全面的刚度分析,化合物配方建议,以及极具竞争力,可扩展的制造解决方案。与GJBUSH合作,设计更平稳,更坚固,更有弹性的悬挂系统。 Name Email WhatsApp Message Send