橡胶硬度通过影响刚度、滞后(hysteresis)、局部应变以及衬套承载载荷的方式,来改变控制臂衬套的性能。较硬的配方通常会增加抗变形能力,但安装后的最终效果还取决于衬套的几何形状、粘合工艺、预紧力、套管约束、频率、振幅和温度。
对于 OE 项目,硬度应被选定为一个应用窗口(application window)。该窗口必须在实际的工作载荷循环中,支持车轮控制、NVH(噪声、振动与声振粗糙度)、舒适性和疲劳目标。单凭邵氏硬度值 (Shore hardness) 无法预测成品控制臂衬套的性能。
橡胶硬度实际改变了什么
硬度是衡量橡胶配方抗压痕能力的一个便捷指标。但它不等于衬套的动刚度。动刚度会随着频率、激振幅值、温度、预紧力、应变历史和加载方向的不同而改变。
增加硬度可以减少在给定载荷下的位移。这可能有助于控制刹车或过弯时的四轮定位偏移。它也会增加传递到控制臂、副车架和车身的力。较低的硬度可以改善隔振效果并允许一定的柔顺性(compliance),但过大的位移可能会导致四轮定位变化、硬性接触碰撞或加速疲劳。
配方组成也很重要。聚合物类型、填料用量、增塑剂、硫化系统和混炼质量,都会在测得相同硬度的情况下,改变阻尼和疲劳行为。因此,两种硬度相同的配方可能会产生不同的 NVH 和耐久性结果。
硬度如何影响不同的控制臂应用
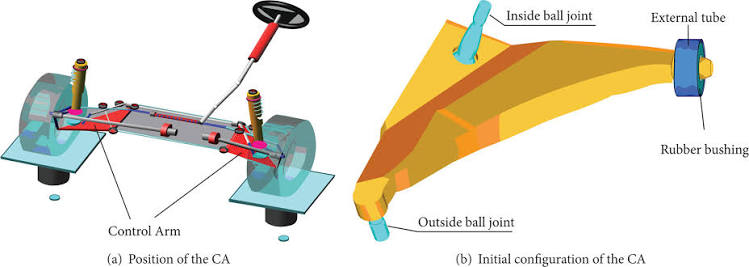
前下控制臂衬套
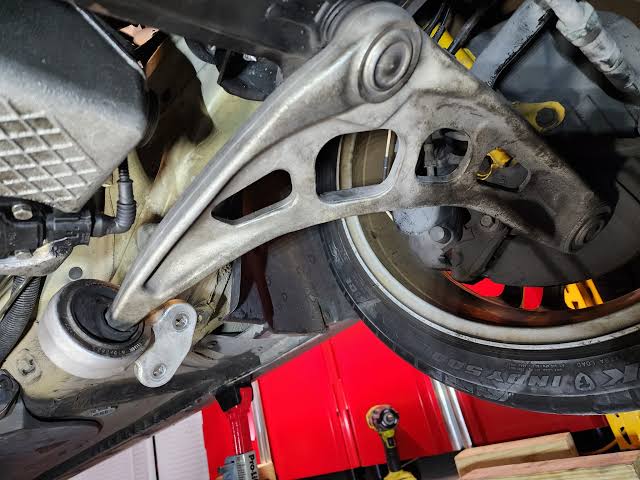
前下控制臂衬套通常要综合承受刹车、转向、垂直和侧向载荷。其变形模式可能包括剪切、压缩和扭转。径向方向上较硬有助于在刹车期间保持车轮位置,但扭转刚度过高会限制悬挂的预期运动,并增加粗糙感(harshness)。
工程目标应按方向和工况规定刚度。静态径向刚度可能有助于几何控制,而动态纵向和扭转刚度可能决定了刹车脚感、路噪和转向响应。测试夹具必须重现套管夹紧状态和安装方向。
后多连杆衬套
后多连杆衬套影响前束控制、侧向柔顺性和路噪传递。首选的硬度平衡取决于衬套是被设计用来引导主载荷路径,还是隔离次要的振动路径。较硬的配方可以减少柔顺转向(compliance steer),但可能会将更多的高频路面输入传递到车身。
硬度应结合完整的连杆几何形状进行评估。当连杆臂、套管偏置和行程极限改变了应变分布时,相同的橡胶元件可能会表现出不同的有效刚度。
商用车控制臂衬套
商用车的控制臂接头承受着更高的持续载荷和冲击载荷。硬度的选择必须考虑有效载荷的变化、路缘石撞击、刹车事件以及长时间的压缩。高硬度值不能替代抗撕裂性、压缩永久变形控制或疲劳证据。
对于这些应用,生产变差是一个主要风险。配方硬度、硫化状态或套管位置的微小变化,都会改变载荷分担并加速磨损。批次可追溯性和过程能力应成为定点 (nomination) 决策的一部分。
刚度与阻尼的权衡
控制臂衬套的设计需要在车轮控制与隔振之间取得平衡。硬度可以改变这种平衡,但这种关系在所有运行工况下并非都是线性的。
| 设计方向 | 潜在优势 | 潜在风险 | 需要索要的证据 |
|---|---|---|---|
| 较低硬度 | 在某些工况下提供更多柔顺性,降低力的传递 | 四轮定位位移过大、触底或耐久性应变过高 | 方向刚度、行程极限和疲劳数据 |
| 较高硬度 | 更好的抗位移能力和抗柔顺转向能力 | 更高的路面力传递和粗糙感 | 动刚度、NVH 关联性及金属嵌件边缘检查 |
| 高阻尼配方 | 减少共振响应,改善能量耗散 | 动态生热以及随温度变化的刚度漂移 | 频率/幅值图谱、热监控和性能保持率数据 |
| 较低的压缩永久变形 | 更好的预紧力和中立位置保持能力 | 配方或工艺上的妥协/权衡 | 压缩永久变形测试、安装预紧力和尺寸复检 |
正确的目标是针对该应用测得的刚度和阻尼窗口。硬度对于进料检验和过程监控仍然有用,但它应置于更广泛的控制计划之中。
基于载荷工况构建硬度窗口
从控制车辆行为的方向开始。前下控制臂衬套可能需要纵向柔顺性来隔离路面起伏和刹车振动,同时在侧向和径向上保留足够的控制力以维持四轮定位。后多连杆衬套可能受控于前束柔顺性和路噪传递。商用车衬套可能受控于压缩、冲击载荷和长时间永久变形。
对于每个方向,记录预期的位移、静态预紧力、动态激振和行程极限。然后,使用相同的衬套几何形状和安装条件来比较候选配方。这样可以防止在载荷路径和应变模式不同的应用之间,错误地套用同一个硬度目标。
硬度窗口还应包含测量变差。定义硬度测试方法、调节时间、测试位置和抽样计划。将硬度结果与刚度和耐久性数据联系起来,这样就可以根据实际的性能影响来评估微小的硬度漂移。
将设计调校与过程验收区分开来
在设计调校期间,硬度是与配方、镂空几何形状、套管位置、橡胶体积和粘合工艺并列的输入变量之一。在生产验收期间,硬度是一个快速指标,可以识别材料或硫化工艺的偏移。生产计划仍然需要关键尺寸、硫化验证、粘合检验和功能抽样。
这种区分有助于 SQE(供应商质量工程师)解读供应商报告。窄范围的硬度分布并不能证明动刚度、阻尼或疲劳寿命是稳定的。反之,如果验证过的动态和耐久性窗口仍然得到满足,测量到的硬度偏移可能是可以接受的。发布逻辑应定义筛选极限和性能极限。
频率、幅值和温度很重要
衬套对高频小幅值输入和低频大幅值位移的响应可能会有所不同。在较高的激振下,粘弹性损耗会产生热量并改变配方的响应。低温会增加刚度,而高温会降低刚度或增加永久变形,具体取决于配方。
供应商报告应标明每个动态结果的频率、幅值、预紧力和温度。如果没有这些条件,单一的动刚度数值无法确立 OE 发布窗口。
硬度、疲劳与撕裂风险
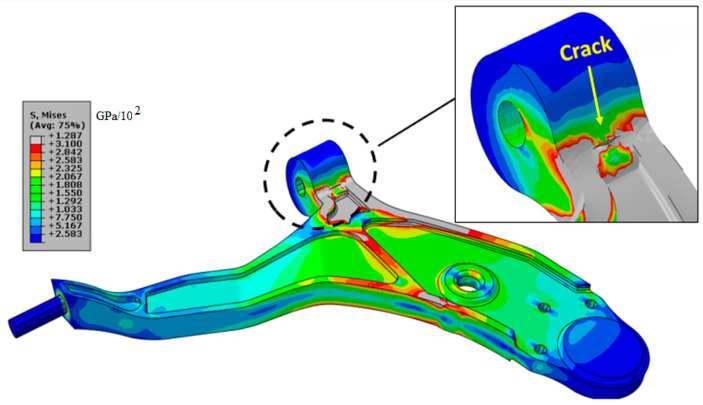
改变硬度会改变衬套内部的应变分布。较软的配方可能会经历更大的位移和局部剪切。较硬的配方可能会将峰值应力推向嵌件边缘、粘合线或几何过渡区域。如果结构与工作负荷不匹配,这两个方向都可能导致失效。
在进行具有代表性的循环测试后,审查裂纹萌生、撕裂扩展、压缩永久变形和粘合完整性。材料试片(coupons)可用于比较配方,但实际衬套必须使用符合量产意图的金属嵌件、粘合工艺和行程极限进行测试。
耐久性测试后,检查零件是否有裂纹、脱胶、永久变形、套管移位和刚度漂移。记录失效模式。如果仅有循环次数,而没有应变模式、载荷谱和性能保持率标准,其提供的设计证据是非常有限的。
配方和硫化工艺如何影响硬度一致性
硬度变差可能源于聚合物和填料批次、称量、混炼顺序、胶料停放熟化、模压温度、压力或硫化时间。它也可能反映了测量条件,如表面预处理、测试位置和环境调节。
生产控制应将硬度与关键工艺变量联系起来。供应商应定义材料标识、批次记录、硫化验证、尺寸检验和针对漂移的反应计划。如果聚合物、填料、增塑剂、胶粘剂或硫化包发生改变,重新验证的要求必须清晰明确。
在四个证据层级上进行验证
材料试片
使用试片比较硬度、拉伸强度、抗撕裂性、压缩永久变形、老化和初始动态行为。保持各候选材料之间的测试条件一致。
实际衬套动态测试
测试符合量产意图的衬套的静刚度和动刚度、阻尼、预紧力敏感性、温度响应和方向行为。重现套管夹紧状态、方向和行程约束。
整车 NVH 与操控验证
将衬套测量结果与路噪、粗糙感、乘坐舒适性、转向响应、柔顺转向和定位稳定性关联起来。将整车级别的变化追溯到衬套级别的行为。
生产能力
确认混炼、模压、硫化、粘合、关键尺寸、套管位置和批次一致性。满足目标的开发样品并不能直接等同于大批量流水线生产能力。
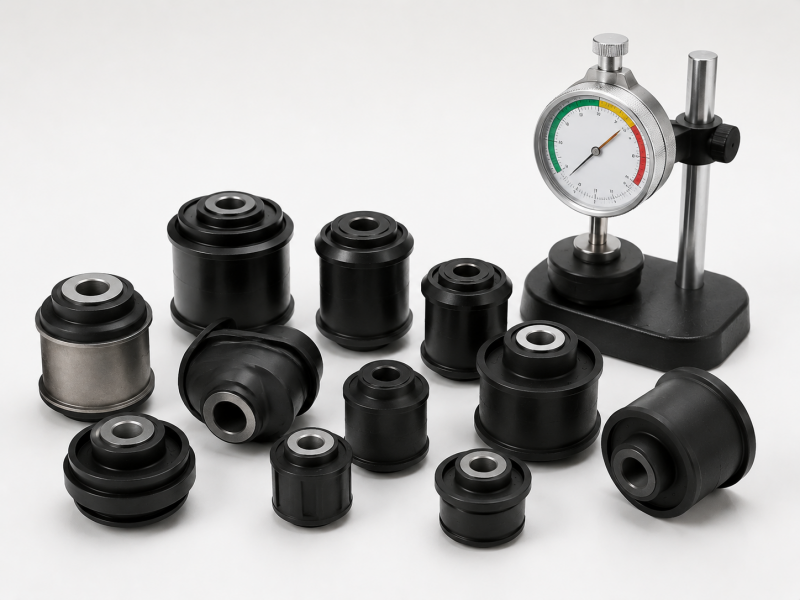
供应商审核清单
要求供应商提供:
- 包含测试方法、环境调节和测量位置的硬度结果;
- 各方向的静刚度和动刚度;
- 动态数据的频率、幅值、预紧力和温度;
- 阻尼或损耗因子结果以及热学观察;
- 疲劳、撕裂、压缩永久变形和环境保持率证据;
- 使用符合量产意图的模具出件的实际衬套测试报告;
- 必要时的整车或具有代表性的副车架关联数据;
- 混炼、硫化、粘合和尺寸的过程控制;
- 批次可追溯性和针对工艺漂移的反应计划;
- 针对配方、胶粘剂、嵌件处理和硫化周期的变更控制规则。
光益减震 (GJBUSH) 如何支持控制臂衬套开发
GJBUSH 支持橡胶-金属控制臂衬套开发,涵盖从应用定义、配方筛选,到动态测试、耐久性验证和量产转移的全过程。技术审查应将图纸、载荷路径、安装预紧力、目标刚度方向、NVH 优先级和耐久性载荷谱,与提议的橡胶配方和工艺窗口联系起来。
在报价或设计评审期间,请提供控制臂图纸、安装方向、套管夹紧细节、预期的温度和流体暴露、车辆载荷工况以及所需的证据级别。这使得材料推荐能够结合整个衬套系统进行评估。
参考资料
- AIAG, CQI-30 橡胶成型系统评估 (Rubber Molding System Assessment)。
- SAE International, 悬挂部件刚度对路噪影响的敏感性研究与优化。
- SAE International, 预紧力和振幅对电动汽车橡胶衬套高频特性的影响:实验研究。
- ISO, ISO 813 橡胶与刚性基材的附着力。