为电动汽车 (EV) 悬架衬套选择橡胶材料,并非简单地选择最软的配方、最硬的配方或标称抗拉强度最高的材料。正确的选择是能够确保衬套在车辆实际负载、温度、频率和安装条件下,保持所需的刚度、阻尼、抗疲劳性和尺寸稳定性的配方和结构。
电动汽车平台改变了材料选型逻辑。电池增加了整车质量和车轮端悬架载荷;再生制动带来反复的扭矩换向;更安静的动力系统则会放大原本可能被发动机噪声掩盖的结构传递路噪。因此,材料选型必须与衬套几何、预紧、粘接、压装条件以及整车级验证结合起来。
本文为控制臂、副车架和减振器安装衬套提供一套“材料—工况—性能”选型方法,适用于 OEM、Tier 供应商及橡胶—金属衬套供应商审核团队。
先定义工作循环,不要先看材料名称
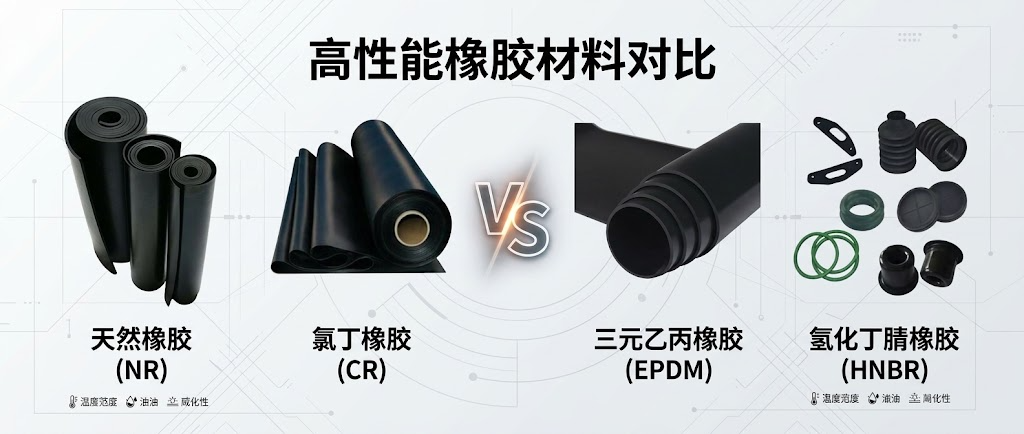
天然橡胶、聚丁二烯共混物、EPDM、氯丁橡胶和特种弹性体都可能适用于悬架项目,但材料名称本身并不能定义最终衬套。硫化体系、填料组合、硬度、阻尼配方、粘接工艺、套管几何以及制造控制,都会显著改变实际性能。
应先建立工况说明,至少包括:
- 衬套位置和载荷路径;
- 径向、轴向及扭转位移要求;
- 静态预紧力和装车夹紧条件;
- 激励频率与振幅范围;
- 温度暴露和热循环;
- 水、盐、油液、清洗剂及其他介质接触;
- 包含扭矩换向和冲击事件在内的疲劳谱;
- NVH 目标以及零件和批次之间允许的波动。
工况说明可以把“高性能橡胶”这类模糊要求转化为可测试的工程要求,也能避免供应商只优化材料试片,而忽略装车后套管约束过大或橡胶超出设计剪切范围的问题。
电动汽车工况如何改变不同应用的材料要求
控制臂和多连杆衬套
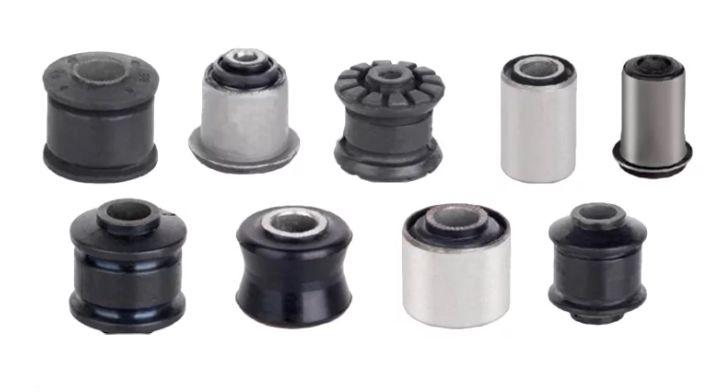
控制臂衬套承受车轮输入的力,同时通过受控柔顺性影响舒适性、操稳性和四轮定位。电动汽车整备质量更高、轮胎抓地力更大,可能增加控制臂中的传递载荷。再生制动又会形成反复的纵向载荷路径,并使衬套中的扭矩方向发生变化。
这类位置必须把配方与衬套的主要变形模式一起评估。以剪切为主的橡胶件,与以压缩或剪切—压缩复合变形为主的橡胶件,需要不同的刚度与疲劳平衡。材料过软,制动时车轮定位可能发生偏移;材料过硬,则可能把更多路面冲击和高频振动传入车身。
副车架和车身连接衬套
副车架衬套用于隔离悬架或动力总成副车架与车身,同时控制两者的相对运动。它们会明显受到安装预紧、螺栓夹紧、套管几何和车身侧公差的影响。即使材料在实验室夹具中表现合格,装车后如果衬套被过度压缩、偏置或受到不同约束,动态刚度仍可能明显升高。
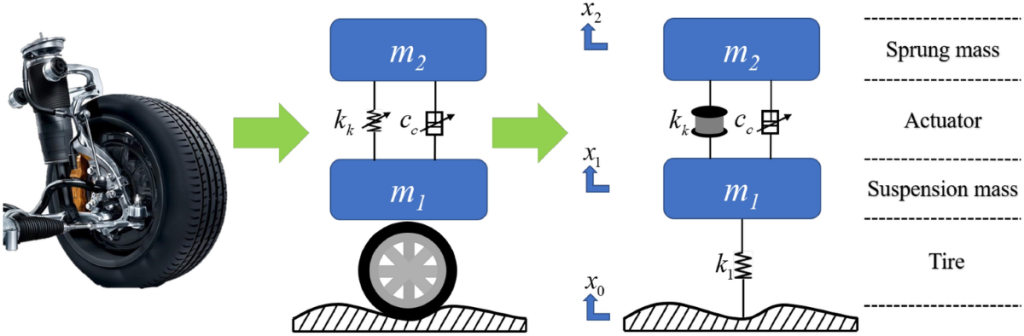
由于副车架衬套会影响结构传递噪声,材料决策应包含随频率变化的动态刚度和阻尼。SAE 悬架研究表明,部件刚度随频率和振幅变化,会显著改变路噪传递。因此,电动汽车项目需要的是经过测量的动态工作窗口,而不是单一的静态硬度值。
减振器安装衬套
减振器安装衬套承受高循环激励、局部压缩,以及因结构不同而产生的轴向和径向载荷。它还可能受到减振器、制动系统或电机附近部件的热传导。橡胶配方必须在热暴露和反复振幅变化后仍保持预期响应。
选择减振器安装衬套时,应区分隔振性能和承载性能。低振幅下阻尼优异的材料,未必能在金属嵌件周围提供足够的抗撕裂能力;而非常耐久的配方,也可能把更多高频振动传入车身,超出整车团队可接受的范围。
OEM 团队必须回答的四个材料问题
1. 配方能否提供所需的刚度和阻尼?
橡胶刚度和阻尼并不是固定数值,会随频率、激励振幅、温度、预紧、应变历史和加载方向变化。对于电动汽车悬架衬套,应要求供应商提供能够代表装车状态的动态刚度以及损耗因子或阻尼数据。
动态发热同样重要。粘弹性损耗会把周期性变形转化为热量。若配方在严苛工作循环中升温,其刚度可能发生漂移,进而改变载荷分配并加速疲劳。因此,测试应记录温度,或证明试样始终处于受控热状态。
静态硬度应作为过程指示项,而不是整套衬套的放行标准。硬度可以帮助发现配方或硫化波动,但不能替代随频率、振幅和温度变化的动态测试。
2. 能否承受疲劳、撕裂和压缩永久变形?
电动汽车衬套可能因路面激励、制动扭矩换向、转向输入和反复载荷转移而累积疲劳。裂纹可能从橡胶—金属边缘、内部空洞、尖锐几何过渡区或异常受约束区域开始。
应尽可能在实际应变模式下审查疲劳证据。标准试样的拉伸、撕裂和压缩永久变形数据适合早期筛选,但不能完全代表粘接衬套。实际零件应在代表性循环后检查裂纹起始、刚度漂移、永久变形和粘接完整性。
当衬套必须保持预紧或几何居中时,压缩永久变形尤为关键。永久变形过大,可能改变装车中性位置、增加间隙或影响定位。嵌件边缘和空洞周围的局部应变可能远高于按名义位移计算的平均应变,因此这些区域尤其需要抗撕裂能力。
3. 能否在车辆环境中保持性能?
温度暴露应覆盖冷启动、正常运行、热浸和热循环。介质暴露应反映车辆真实化学环境,而不是只使用一种通用油液。根据安装位置,可能包括盐水、清洁剂、制动液、润滑脂、变速箱油或齿轮油、冷却液雾气和维修清洗剂。
臭氧和老化可能造成表面龟裂,金属基材腐蚀则可能削弱粘接体系或改变局部几何。环境试验应与暴露后的性能检查关联起来,包括动态刚度保持率、裂纹检查、尺寸测量、粘接检查,以及必要时的破坏性分离分析。
4. 配方能否稳定量产?
优秀的开发样件不足以支持 OEM 放行。供应商应证明其能够控制混炼、材料标识、存放期限、模压温度和压力、硫化状态、嵌件处理、胶粘剂涂覆及检验。AIAG CQI-30 可作为审核橡胶混炼和模压过程控制的参考,但客户还应把这些要求转化为具体衬套的关键特性。
应了解供应商如何识别批次间波动,以及如何控制聚合物、填料、增塑剂、胶粘剂或硫化体系的变化。生产转移应包括首件批准、关键尺寸能力证据、硫化确认、粘接检查和针对性能漂移的反应计划。
材料—工况—性能选型矩阵
下表是决策辅助工具,不是通用排名。同一材料体系是否适用,仍取决于几何、配方、粘接工艺和验证证据。
| 材料或配方方向 | 适用工况 | 主要性能问题 | 定名前所需证据 |
|---|---|---|---|
| 通用高疲劳橡胶配方 | 反复剪切和复合载荷下的控制臂、多连杆位置 | 扭矩换向和道路循环后,能否保持刚度并抑制裂纹扩展? | 动态剪切数据、疲劳循环、撕裂检查和实际衬套耐久性 |
| 高阻尼配方 | 路噪传递要求严格的副车架或车身隔振位置 | 在不同频率、振幅和温度下,阻尼是否稳定且不会过度发热? | 动态刚度/阻尼图、热监测和循环后的性能保持率 |
| 低压缩永久变形配方 | 必须保持预紧和中性位置的衬套 | 夹紧、热循环和长时间压缩后,几何形状能否保持? | 压缩永久变形数据、装车预紧测量和尺寸复测 |
| 环境耐受型配方 | 暴露于臭氧、盐、水、清洁剂或油液飞溅的位置 | 暴露后能否保持表面完整性、粘接强度和动态响应? | 油液/臭氧/热暴露后的裂纹、粘接和性能检查 |
| 耐高温或耐油特种配方 | 减振器安装位置或靠近热源、强介质的位置 | 增加耐受性是否必要?是否会带来刚度、成本或加工风险? | 温度—介质矩阵、动态保持率、工艺窗口和量产试制成本 |
矩阵还应补充应用的实际载荷路径和放行逻辑。不要因为某个配方在单项试验中表现最好,就忽略其无法满足装配总成要求的事实。
分层验证:从材料试片到装车总成
稳健的资格认证计划应包含四个证据层级。
第一层:材料试片
材料试片可用于筛选硬度、拉伸性能、撕裂、压缩永久变形、老化响应和基础动态性能,适合比较配方并确定初步工艺窗口。其局限是没有嵌件、粘接界面、成型几何和装车约束。
第二层:标准粘接试样
粘接试样可用于评价胶粘剂兼容性、基材处理和界面耐久性。ISO 813 等剥离方法可支持橡胶—刚性基材的开发与过程控制。剥离结果只能作为界面证据,不能替代成品衬套的疲劳和整车验证。
第三层:实际衬套
生产意图衬套应测量静态和动态刚度、阻尼、尺寸、中性位置、压装行为及粘接完整性。试验夹具必须复现目标套管夹紧、安装方向和行程限制。如果衬套在车辆中处于预紧状态,试验也必须包含该预紧,或说明其为何不会影响结果。
第四层:装车总成
整车或代表性副车架试验,用于确认衬套材料、悬架几何、车身结构、轮胎、减振器和控制系统之间的相互作用。应评价舒适性、操稳性、路噪、冲击感、定位稳定性和耐久性,并将整车变化与衬套级测量结果关联起来,保证材料决策可追溯。
如何阅读供应商的材料报告
首先确认每项结论是否对应正确的证据层级。只列出硬度、拉伸强度和一次老化结果的报告,可能适合早期筛选,但不能作为电动汽车悬架衬套的最终放行文件。
重点查看:
- 试样类型、加载方向和调节条件;
- 动态数据对应的频率、振幅、预紧和温度;
- 完整的环境暴露和恢复程序;
- 裂纹、脱胶、刚度漂移和永久变形的失效定义;
- 从配方批次到模压衬套批次的追溯关系;
- 生产意图工装、嵌件处理和硫化条件;
- 夹具约束与装车总成是否一致的证据;
- 材料、胶粘剂和工艺参数的变更控制规则。
如果供应商只提供一个没有频率、振幅和温度条件的“动态刚度”数值,应保持谨慎。对于只报告循环次数、却没有说明应变模式、载荷谱、检查间隔或性能保持标准的耐久性结论,也应要求补充证据。
生产转移与变更控制
在供应商能够实现量产复制之前,材料认证并未完成。应审核混炼顺序、批次标识、胶料停放、模具充填、硫化确认和胶层检查。还应确认关键尺寸及套管位置使用适合公差要求的量具测量,并对不合格品进行隔离。
应明确哪些变化需要客户批准,例如聚合物牌号、填料来源、增塑剂、胶粘剂化学体系、底涂剂、硫化剂、混炼设备、模具、嵌件涂层或硫化周期。变更控制计划应规定重新验证触发条件、留样要求以及证明等同性所需的试验。
对于 OEM 项目,批次一致性本身就是性能要求。开发批次达到目标,但量产后动态刚度或压缩永久变形发生漂移,仍可能引发 NVH、定位和耐久性问题,即使名义硬度仍在范围内。
实用的材料定名流程
- 定义工作循环。 针对每个衬套位置记录载荷路径、位移、预紧、温度、介质、频率和疲劳事件。
- 筛选配方方向。 使用材料—工况—性能矩阵,选择两到三个有明确入选理由的候选方案。
- 开展试片筛选。 在统一条件下比较动态响应、疲劳指标、压缩永久变形和环境保持率。
- 制作粘接试样。 确认基材处理、胶粘剂兼容性和界面失效模式。
- 测试生产意图衬套。 复现夹紧、方向、压装和行程限制,测量刚度漂移和永久变形。
- 验证装配总成。 将整车 NVH、舒适性、操稳性和耐久性结果与衬套级数据关联。
- 带着生产控制一起放行。 同时批准配方、工艺窗口、检验计划和变更控制规则。
光益减震如何支持电动汽车衬套项目
光益减震可围绕工况定义、材料筛选、粘接件验证和生产转移,支持橡胶—金属悬架衬套开发。对于电动汽车项目,工程讨论应从载荷路径、动态工作窗口和环境暴露开始,再把这些要求落实到橡胶配方、金属处理、粘接、模压和检验环节。
在询价或技术评审时,建议提供衬套图纸、安装方向、预期预紧力、目标刚度方向、温度和介质环境、耐久性谱以及整车 NVH 优先级。这样,供应商才能基于完整工况推荐有证据支持的材料和结构,而不是简单给出一个通用硬度等级。
参考资料
- AIAG,CQI-30:橡胶模压系统评估。
- SAE International,悬架部件刚度对路噪的影响:敏感性研究与优化。
- SAE International,预紧和振幅对电动汽车橡胶衬套高频行为的影响。
- MDPI,轮毂电机电动汽车悬架中的粘弹性橡胶支座。
- ISO,ISO 813:2019 橡胶与刚性基材粘接强度的 90° 剥离测定方法。