安装新的扭力杆衬套之前,应确认认可的维修方式、准确的零件适用范围、保留杆体与安装座的状态,以及规定的安装方向、工装、润滑剂和紧固程序。 在施加安装力之前,应先解决技术要求缺失或零件不匹配的问题。
关键在于:新零件、现有总成与安装方法是否相互匹配。衬套外观看起来合适,或者能够进入杆端孔,并不能证明这种维修方案适用。
本文讨论公路运输与工程作业重卡的安装准备工作,前提是已经确认需要更换。关于此前的判断,可参阅重型卡车扭力臂衬套何时需要更换。
首先明确维修范围
确认车辆、悬架型号、车桥以及扭力杆安装位置。记录扭力杆总成和替换衬套的零件号,包括相关版本或零件号替代信息。
随后确认维修程序允许采用哪种方式:单独更换衬套、使用认可的接头维修包,还是更换整个扭力杆总成。能够买到单独的衬套,不代表当前安装的扭力杆允许单换衬套。
拆卸前应取得适用的维修文件,包括影响零件选用或安装的技术更新。在断开用于车桥定位的杆件之前,应准备好规定的车辆支撑与零件搬运措施。
下表是一套准备工作框架。具体尺寸、工装、限值和操作顺序,应由车辆及零部件的适用文件确定。
| 安装前检查项目 | 应准备的依据 | 出现以下情况时,应先解决再继续 |
|---|---|---|
| 维修方式 | 适用的维修程序及认可的更换方式 | 不清楚该接头是否允许单独维修 |
| 零件身份 | 车辆适用信息、杆件位置、零件号及替代记录 | 仅凭外观或粗略测量选件 |
| 保留零件 | 杆体、安装座及相关接口的检查结果 | 损坏或不符合要求的状态尚未处理 |
| 安装方向与几何关系 | 规定的角向定位、安装位置、间隔件及垫片信息 | 无法确定正确的装配位置 |
| 工装与支撑 | 正确的适配工装、承接工装及规定接触面 | 安装力传递路径或零件支撑方式不明确 |
| 润滑与表面准备 | 认可的产品、使用部位及规定的等待条件 | 缺少依据,准备自行选择替代品 |
| 紧固件与紧固要求 | 正确的紧固件、重复使用规则、紧固顺序及安装状态 | 准备套用通用扭矩或紧固位置 |
| 验证计划 | 安装完成后及车辆放行前的规定检查 | 尚未明确如何确认安装结果 |
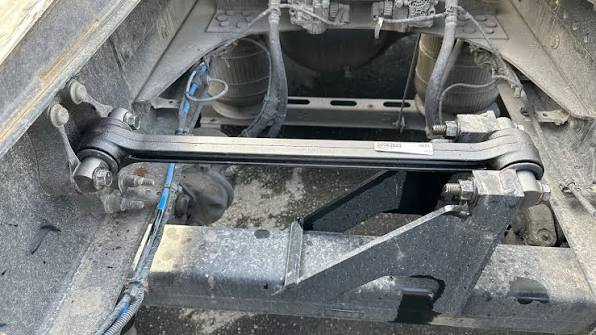
1. 核对零件与应用、接头结构是否匹配
应依据正确的车辆和零件适用信息核对替换件,而不是仅以拆下的旧件为参考。此前的维修可能已经装入了不正确的零件。
确认相关安装特征,例如销轴或套筒结构、安装间距以及定位面。如果图纸或维修程序规定了尺寸,应采用这些要求和相应的测量方法进行核对。
需要区分两个问题:
- 是否与接口匹配? 这涉及几何尺寸、公差和安装细节。
- 是否获准用于该应用? 这还涉及接头预期的工作特性和使用条件。
尺寸相似,不能证明刚度、运动适应能力或耐久性能等效。对于OE项目中的替代方案,这些要求需要经过工程评审。
还应确认接头如何适应运动,以及各构件通过什么方式保持固定。橡胶粘接接头、依靠压缩保持的橡胶接头,以及可维修的枢轴总成,不能仅因都出现在扭力杆系统中,就套用相同的安装说明。
2. 检查车辆上将继续使用的零件
新衬套无法消除杆体或安装结构本身的损伤。
彼得比尔特(Peterbilt)的检查指南涵盖扭力杆、紧固件和安装部位,要求关注弯曲、裂纹和安装孔拉长等问题。这说明,在决定只更换衬套之前,应检查周边总成。参见彼得比尔特扭力杆检查指南。
对于准备保留使用的零件,应按适用程序记录以下部位的检查结果:
- 杆体和杆端壳体。
- 衬套安装座或安装孔。
- 支架接触面和安装孔。
- 将继续使用的销轴、套筒、紧固件及保持结构。
采用规定的表面处理方法清洁零件,使其具备检查条件。如果腐蚀、划伤或变形引起配合疑问,应依据适用判据进行测量和评估。
不应自行设定通用的杆端孔公差,也不能仅为让新衬套装入而去除材料。安装孔修整、涂层去除或其他尺寸变化,都需要明确的技术许可。
如果现有维修判据无法覆盖某项检查发现,应在安装前提交负责的技术团队处理。
3. 确定安装方向、居中位置与几何关系
如果接头有角向定位要求,应在拆卸前记录原总成的位置。角向定位(clocking)是指某个特征相对于杆体的角度位置,例如横销安装平面相对于杆体的角度。
照片和标记可以作为辅助记录,但仍应对照规定配置进行核实。如果此前可能存在安装错误,仅复制原有位置并不充分。
明确衬套在杆端内的规定位置,以及杆件方向、间隔件和垫片要求。记录每个零件对应的侧别与安装位置。
一个OEM实例说明了这些检查的意义。沃尔沃于2012年发布的722-001号服务程序,适用于配备空气盘式制动器和指定双联桥悬架的部分VN车型。文件指出,扭力杆衬套未正确居中可能导致其与上垫座接触,并加速上垫座磨损。该文件还处理了影响定位和主动锥齿轮轴线角度的间隔件配置问题。参见沃尔沃特定应用的扭力臂服务程序。
这份历史技术文件说明了装配位置与周边几何关系之间的联系。实际维修应使用对应车辆的现行文件,其中的尺寸和维修包不能作为通用规定。
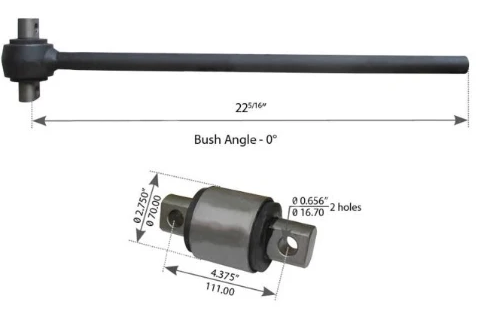
4. 核对工装接触面与安装力传递路径
对于需要压装的结构,应明确工装在哪里施力、总成在哪里获得支撑,以及被压入或压出的零件将从哪里通过或最终就位。
安装力传递路径是指安装载荷经过哪些部位传递。适配工装不仅要尺寸合适,还应符合这一受力路径。
检查规定的工装是否齐备、型号是否正确,以及是否适用于当前操作。确认承接工装具有所需的让位空间,并能在操作过程中保持总成对正。
不要将熟悉的经验变成通用规则。“始终压外套筒”无法适用于所有扭力杆接头:有些结构并没有这种外套筒,有些则采用不同的安装方式。同样,适用于某种销轴总成的方法,也不能未经核实就用于带外套筒的衬套。
如果正确的施力接触面或支撑方式不明确,应先取得操作文件或技术说明。通过试压来猜测正确的安装方法并不可靠。
5. 一并核实润滑剂、表面准备与等待条件
应将装配润滑剂视为规定的工艺材料。确认具体产品、使用表面,以及接头受载或车辆投入运行之前必须满足的条件。
不能仅因产品标注“对橡胶安全”,就决定使用某种润滑剂。材料相容性、装配摩擦和接头保持方式,是三个不同的问题。还应区分安装时使用的润滑剂与接头工作期间内部使用的润滑剂。
Mack于2017年发布的652-005号现场服务通告提供了一个说明适用边界的实例。其规定的mRide V-Stay维修涉及由衬套、张紧环及保持零件组成的枢轴球总成,并为该总成规定了润滑脂。这种接头结构不同于常规的橡胶粘接衬套,其润滑脂要求不能直接套用于后者。参见Mack V-Stay服务通告。
对于OE开发,ASTM D471提供了比较液体对橡胶影响的试验方法,包括体积和力学性能变化。该标准也指出,实验室结果与零件实际性能之间未必存在直接对应关系。
由此得到的工程建议是:应验证拟采用的材料与液体组合,以及相应的装配工艺。仅有材料相容性结果,不能证明接头具有正确的保持性能,也不能据此允许维修现场自行替换润滑剂。
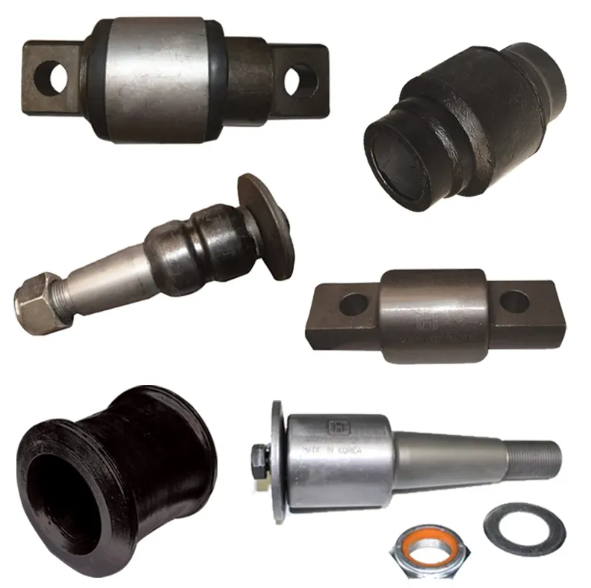
6. 提前准备紧固件与紧固条件
安装前,应确认所需的螺栓、螺母、垫圈、防松件和其他保持零件。明确哪些必须换新,哪些可在通过规定检查后继续使用。
紧固说明不应只有一个最终扭矩值。还应核对紧固顺序、螺纹状态、悬架位置,以及预紧和最终紧固阶段的要求。
对于粘接式接头,构件被约束时的位置可能影响橡胶的初始变形。因此,安装状态确实重要,但不能由此推导出“所有扭力杆连接都必须在正常行驶高度下紧固”的统一规则。
应遵循实际连接部位的要求。不要套用乘用车控制臂的操作程序,也不要仅根据螺栓直径选择扭矩。
装配前,还应确认规定的紧固工具具有足够的操作空间。如果装好后才发现工具无法接近紧固件,说明前期准备尚不充分。
判断是否具备开始安装的条件
完成检查后,可采用以下决策框架。它用于整理证据,并不构成修改零件的许可。
| 状态 | 典型情况 | 下一步行动 |
|---|---|---|
| 可以开始安装 | 已确认认可的零件和操作程序;保留接口合格;工装、材料及安装条件齐备 | 按规定程序安装并记录过程 |
| 先补齐缺失信息 | 零件适用性、安装方向、润滑剂、紧固件规则或检查结果尚不明确 | 取得缺失证据后再开始 |
| 需要进一步技术或工程评审 | 涉及替代方案、未经许可的修整、未解决的损伤,或超出现有文件范围的配置 | 由负责团队确定可接受的维修方式或验证路径 |
例如,润滑剂身份不明确时,应先核实,而不是选择手边方便的替代品。杆端孔损坏时,应明确处置方式,而不是增加安装力。衬套结构发生变化时,即使主要尺寸相同,也需要核实适用性。
OE团队应将哪些要求带入生产?
对于OE项目,应将关键安装要求转化为受控的图纸和工艺信息,明确相关接口、安装方向、表面准备材料、工装接触面及验收检查。
使用具有代表性的零件与配合件验证装配方法。如果采用压装力或位置监控,其合格范围应通过验证建立,而不是照搬其他工艺的参数。
当胶料、几何结构、涂层或装配辅助材料发生变化时,应评估原有装配和性能证据是否仍然适用。保留相关版本与批次记录,使现场发现能够追溯到实际制造状态。
以上属于工程建议,并不代表对某家工厂现有控制措施或试验结果的陈述。
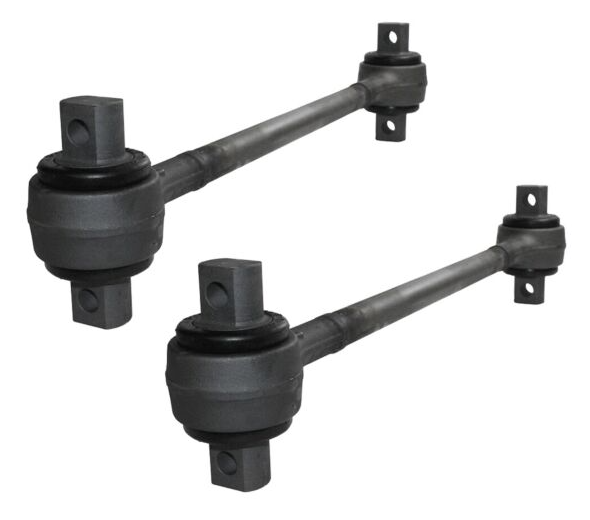
整理安装交接资料包
开工前,应将以下信息汇总:
- 车辆、悬架、车桥和扭力杆位置。
- 杆件与衬套零件号、版本及认可的替换件。
- 保留接口的检查结果与规定测量数据。
- 安装方向、居中位置、间隔件和垫片记录。
- 适用的安装文件、工装、润滑剂和紧固件要求。
- 计划执行的安装检查及车辆放行验证。
提前确定后续检查,包括维修程序要求的几何或功能检查。如果失效可能需要进一步调查,应保留拆下零件的照片和检查发现。关于这一独立任务,可参阅江西光益扭力杆衬套失效分析。
如果需要与江西光益讨论OE项目,应在资料包中加入配合件图纸与应用要求。江西光益的汽车NVH解决方案介绍了橡胶—金属零部件的相关应用方向;具体替换方案或设计变更仍需进行应用评审。
当零件、接口和安装方法都有正确资料支持,且未解决的检查发现已经形成明确、有记录的处置结论时,才具备开始安装的条件。
References
- 彼得比尔特零件与服务——扭力杆检查与更换指南。
- 沃尔沃卡车北美——722-001号服务程序:空气盘式制动车型上扭力臂更换。2012年11月,适用于指定VN车型。历史OEM实例,由美国国家公路交通安全管理局(NHTSA)存档。
- Mack卡车——652-005号现场服务通告:V-Stay连接螺栓更换。2017年10月,第02版,适用于指定mRide应用,包含V-Stay接头检修说明。
- ASTM International——D471:橡胶性能——液体影响标准试验方法。