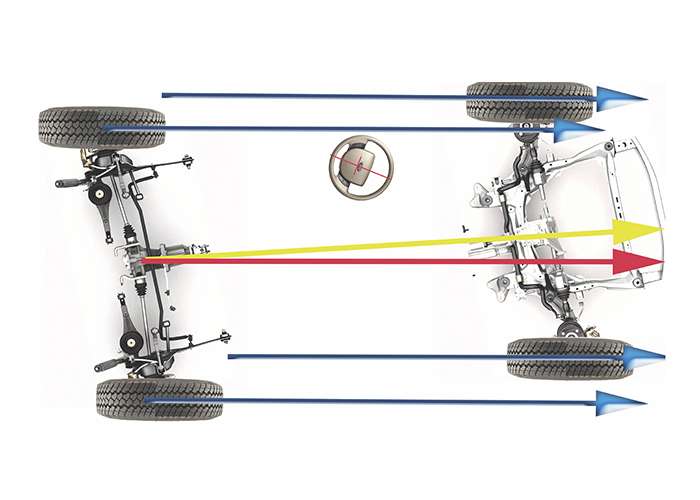
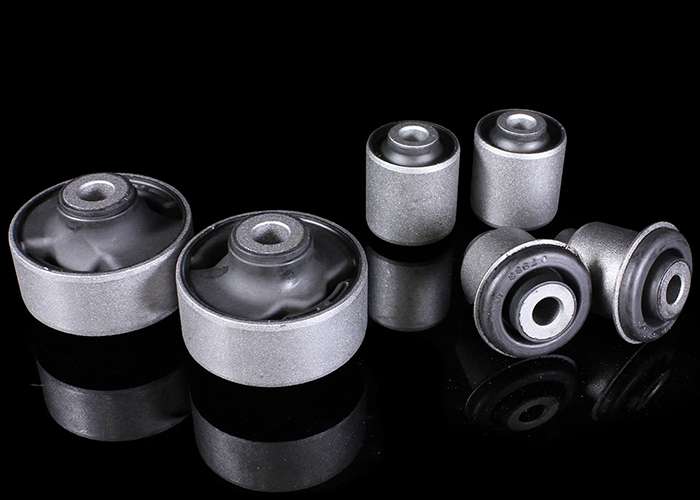
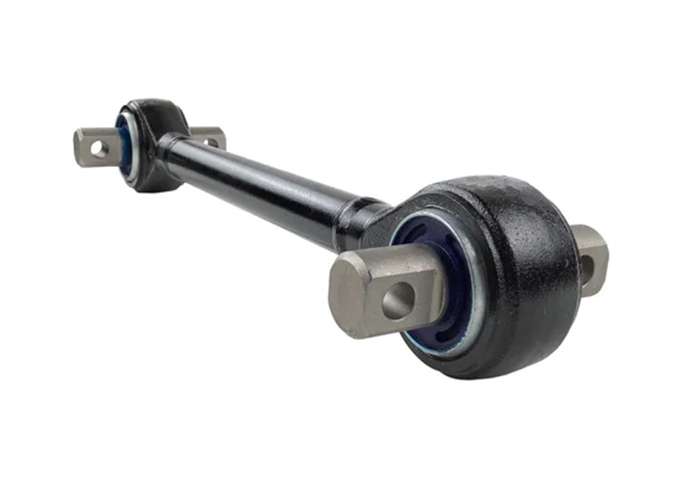
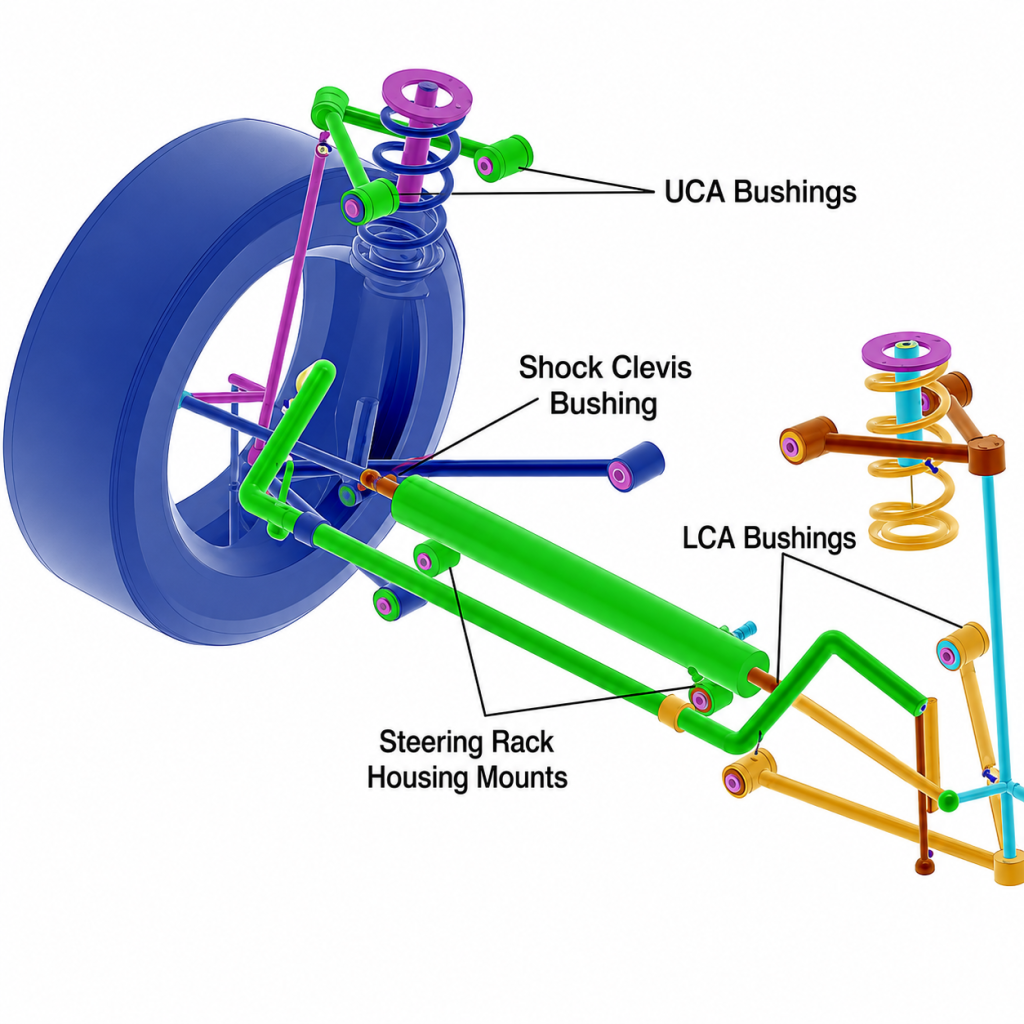
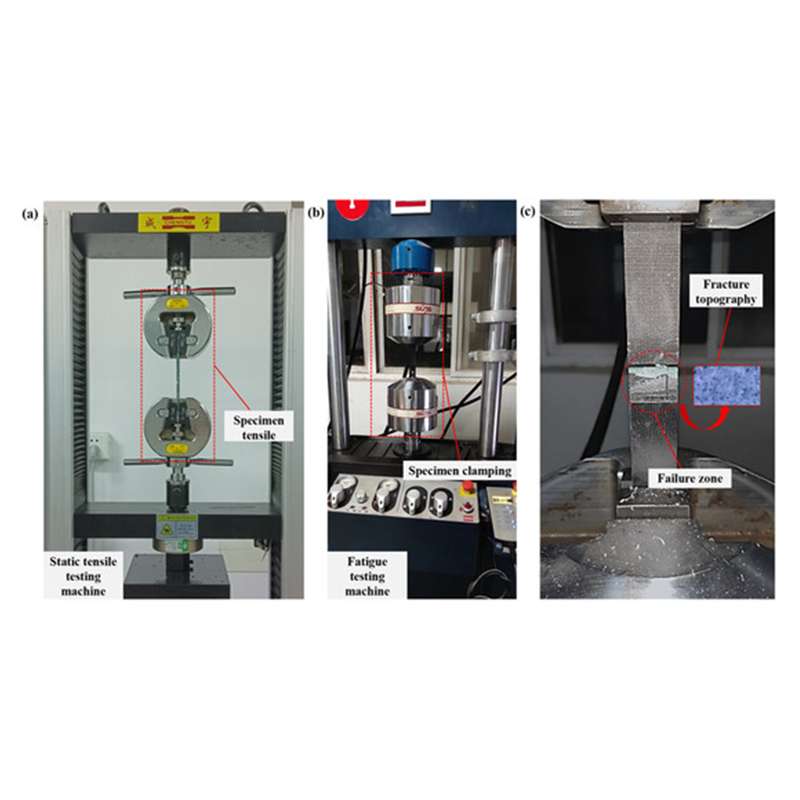
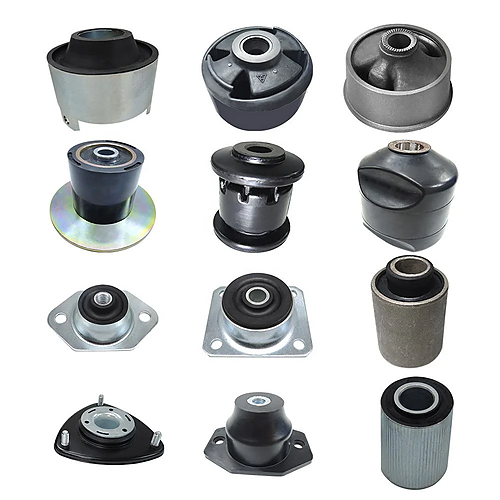
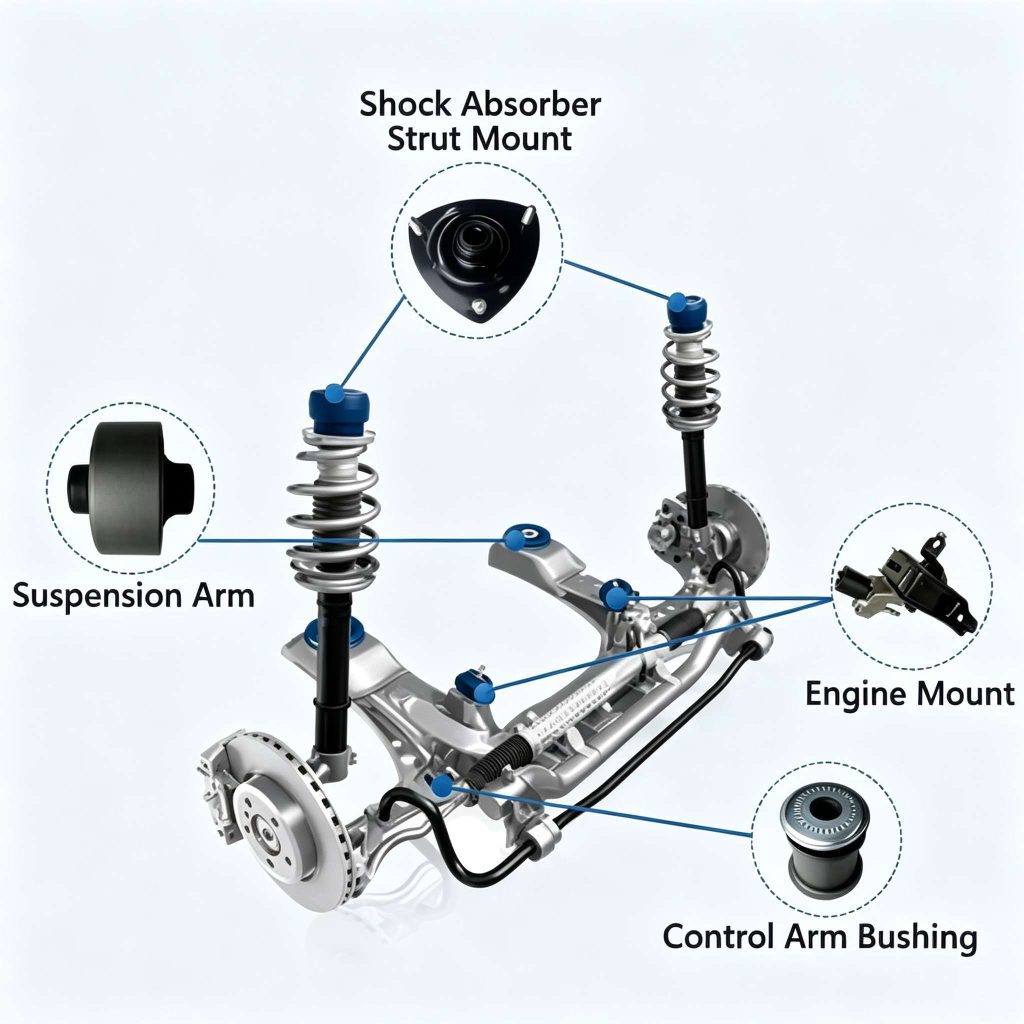
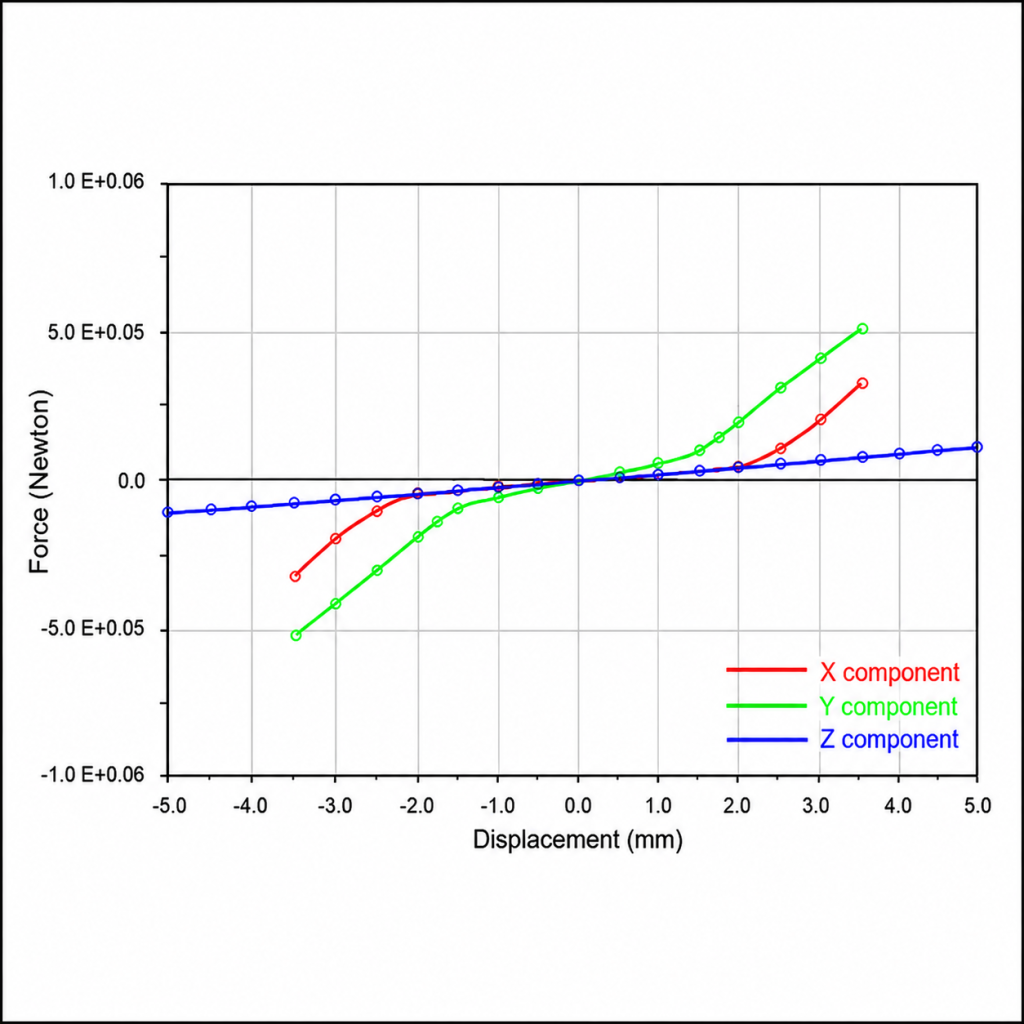
半径臂衬套制造商:稳定车桥纵向定位、主销后倾角与长期耐久 GJBUSH 专注橡胶-金属底盘件的研发与制造。针对皮卡、越野车、整体桥车辆、轻型商用车、重卡、客车、挂车及特种车辆平台,我们可从图纸、样品、失效件或性能目标出发开发半径臂衬套。项目能力覆盖材料配方、轴向与径向刚度、摆动顺从性、预压与安装角度、金属件、模具、硫化、验证及批量生产,为 OEM、Tier 1、OES 与品牌客户提供定制 OEM/ODM 支持。 为什么底盘客户选择 GJBUSH 开发半径臂衬套 半径臂衬套不是一个固定尺寸的目录件。真正的工厂能力,是能够根据不同车桥结构、载荷路径、安装空间、几何目标和寿命要求,持续开发并稳定量产不同结构的产品。 轴向定位与多方向刚度开发 我们围绕制动、牵引、车桥前后位移、径向支撑和角度摆动建立性能目标,通过橡胶截面、预压、端面轮廓、限位结构和套管设计调节力-位移响应,而不是用一个硬度值代替全部性能。 材料、粘接与金属件一体化 根据疲劳、压缩永久变形、臭氧、温度、泥水、盐雾及介质环境选择橡胶体系,并同步控制金属清洁、表面处理、胶粘剂、硫化和防腐,使橡胶、套管、垫圈或销轴形成可靠界面。 多结构平台开发经验 可开发双片压缩垫、橡胶-金属硫化套管、压装式枢轴衬套、带法兰或限位结构,以及重型半径杆/推力杆端部衬套;项目从接口和工况出发,不受单一结构限制。 从样件验证到批量控制 项目可从客户图纸、OE 样品、失效件或整车目标启动。我们把需求转化为材料与结构方案、模具和工装、检验方法、产品专用试验、过程参数、控制计划及批次追溯。 半径臂衬套是车桥纵向定位与受控摆动的关键弹性关节 半径臂或半径杆连接车桥、轮端或悬架构件与车架/车身。衬套既要承受制动和驱动反力,又要允许悬架压缩、回弹及车桥交叉摆动,并隔离冲击和结构噪声。 控制车桥或车轮的前后位移 制动、加速和路面冲击会沿半径臂传递纵向载荷。衬套需要提供稳定支撑,限制过大的轴桥窜动,同时保留必要的弹性以缓冲峰值载荷。 帮助维持主销后倾角与轴桥位置 半径臂长度、安装位置、衬套压缩量和变形会影响前后轴桥位置、主销后倾角或传动系角度。尺寸、预压和刚度一致性因此直接关系到车辆几何的稳定性。. 允许悬架摆动并隔离冲击 悬架行程会使衬套承受轴向压缩、径向载荷、扭转和锥摆。产品需要在不产生约束卡滞的前提下完成角度运动,并避免应变集中在端面、法兰或粘接边缘。 我们熟悉半径臂衬套开发中的关键工程矛盾 外形相似的衬套,可能因预压、安装高度、橡胶体积、金属接口或摆动轨迹不同而表现完全不同。以下问题决定产品是否真正适配车辆。 纵向定位与悬架顺从性需要平衡 过软会放大制动和牵引时的轴桥位移、几何漂移或冲击声;过硬会增加车身传递和橡胶局部应变。我们通过非线性刚度、渐进限位和多方向响应建立平衡。 预压、安装高度与摆动中心必须一致 双片压缩结构的夹紧量、垫圈方向、螺母位置,以及硫化套管的时钟角和静态安装姿态,都会改变工作零位。设计、工装、检验和装配说明必须采用同一基准。 抗挤出和角度运动不能相互牺牲 端面需要承受高轴向载荷并保持定位,但过度约束会在悬架摆动时撕裂法兰或边缘。端面轮廓、杯形垫圈、间隙、倒角和橡胶体积需要协同开发。 真实耐久由多轴载荷和环境共同决定 制动、牵引、路面冲击、扭转摆动、泥水和腐蚀会长期叠加。仅做单向压缩或外观检查不能覆盖风险,需要结合应用定义多轴疲劳和环境后性能保持。 面向不同半径臂与半径杆系统的产品系列 我们不以一种通用规格覆盖所有车辆,而是根据安装接口、载荷方向、运动角度、刚度曲线、环境和寿命目标开发相应结构。 双片压缩垫与杯形垫圈结构 适用于杆端穿过车架支座的前后橡胶垫组合。可围绕橡胶轮廓、夹紧预压、中心孔、定位肩、垫圈支撑和防挤出要求开发。 橡胶-金属硫化套管衬套 内外套管与橡胶硫化为一体,适用于需要稳定枢轴、扭转顺从性和可靠粘接的半径臂连接。套管、胶层和端面结构按载荷及保留力设计。 压装、法兰、限位与加强结构 针对高轴向载荷、压装保留、冲击限位或紧凑空间,可开发带法兰、加强套管、端面挡肩、分区橡胶或渐进限位的结构。 高阻尼与液压概念 对于乘用车或 SUV 的推力臂/半径臂连接,如项目需要更有选择性的低频隔振和制动稳定性,可评估高阻尼配方、液腔或流道结构,并按客户规范验证。 重型半径杆、推力杆衬套与预装端部 面向重卡、客车、挂车及特种车辆,可开发大载荷杆端衬套、销轴/套管接口、压装式衬套,或按项目范围提供与杆端配合验证的预装方案。 从皮卡和越野车到重型车辆的半径臂衬套项目 不同车辆的轴桥形式、总质量、制动与牵引输入、悬架行程和使用环境差异明显,因此材料、结构和验证组合也必须分别开发。 皮卡、越野车与整体桥 4x4 重点控制高制动/牵引输入、主销后倾角稳定、长行程摆动、冲击、泥水和腐蚀,并兼顾公路舒适性与越野耐久。 乘用车与 SUV 推力臂/半径臂 面向前悬架纵向控制连接,重点平衡制动稳定、车轮几何、低频冲击隔离、动态刚度和高阻尼需求。 重卡、客车与挂车 半径杆或推力杆用于控制车桥位置并传递驱动、制动力。项目重点包括大载荷、杆端保持、轴桥对中、疲劳、紧固接口和维护环境。 农业、工程与特种车辆 针对高粉尘、泥浆、冲击、低速大扭矩和长时间重载工况,可围绕耐磨、防腐、抗挤出和易维护性开发专用产品。 从工况定义到批次追溯的半径臂衬套制造闭环 作为直接制造工厂,GJBUSH 把产品理解转化为可重复的工程、制造和质量控制,确保从样件开发到批量供货使用同一套技术基准。 1. 应用与样件分析 确认安装位置、车桥形式、坐标方向、静态姿态、预压、运动角度、载荷、环境、样品状态和验收方法,建立可测量的开发目标。 2. 配方与结构开发 结合材料数据库、样件对标、CAE 与试验,开发橡胶体系、截面、端面轮廓、预压、法兰、限位、套管、销轴或垫圈结构。 3. 模具、金属件与接口控制 把同轴度、中心孔、倒角、表面粗糙度、压装过盈、杯形垫圈支撑和安装方向转化为模具基准、工装、量具与检验要求。 4. 表面处理与硫化成型 控制金属清洁、预处理、胶粘剂涂覆和干燥,以及胶料批次、装模、温度、压力、时间和后处理,保证粘接与橡胶性能稳定。 5. 检验、验证与追溯 将尺寸、重量、硬度、力-位移、保留力、粘接、疲劳和环境结果纳入项目控制计划,并保留配方批次和关键工艺记录。 验证半径臂衬套真正承担的轴向定位与摆动工作 半径臂衬套承受非线性、多方向、带预压的载荷。验证方案应基于客户规范、应用工况或双方确认的性能目标,而不是套用一个通用数值。 轴向压缩、保持与力-位移 测量规定预压、位移和温度下的轴向力-位移、回滞、永久变形、端面接触和抗挤出表现,验证定位支撑及装配保持。 径向、轴向静刚度与动态刚度 按项目坐标测量各方向静态曲线,并在规定频率、振幅、预载和温度下评估动态响应,以确认制动支撑、隔振和一致性。 扭转、锥摆与安装姿态验证 模拟悬架压缩、回弹和车桥交叉摆动,检查扭矩-角度、约束力、橡胶应变、法兰变形、限位接触及静态预扭影响。 多轴疲劳、粘接与环境耐久 按项目组合轴向、径向和角度载荷,并评估橡胶-金属粘接、套管/销轴保持、裂纹、刚度变化,以及热老化、臭氧、泥水、盐雾和介质后的性能。 我们如何解决半径臂衬套的典型提前失效 熟悉产品的工厂不仅复制外形,还应把现场症状追溯到材料、结构、制造、安装或系统边界,并用验证确认改进是否有效。 压缩永久变形、橡胶挤出或法兰开裂 检查夹紧预压、端面支撑、垫圈方向、橡胶体积、间隙、倒角、温度和大载荷接触位置,区分材料回弹不足、约束不当和过载。 橡胶-金属脱胶或套管窜动 复核金属表面处理、胶粘剂、硫化条件、粘接面积、界面应变、套管尺寸、过盈和压装过程,避免把制造粘接与结构超载混为一谈。 中心孔、销轴或金属件磨损 分析紧固力、相对滑移、表面粗糙度、硬度、防腐、污染物和装配同轴度,防止间隙增长引起异响、冲击或杆端损伤。 轴桥位移、主销后倾角漂移或制动异响 对比衬套压缩量、方向刚度、永久变形、裂纹、安装高度和紧固状态,判断几何变化或噪声是否来自衬套性能衰减、错误预载或周边接口。 根据项目阶段选择半径臂衬套开发方式 无论项目从发布图纸、OE 样品、现场失效还是整车性能目标开始,GJBUSH 都可建立相应的工程、验证和量产路径。 按图 OEM/ODM 生产 面向已有图纸、材料规范和验收要求的 OEM、Tier 1 及供应链客户,开展可制造性评审、模具工装、过程能力、检验及批量文件支持。 样品对标与逆向开发 面向 OES、售后品牌和老车型项目,不只测量外形,还对标材料线索、硬度、预压、力-位移、接口、安装方向和失效风险。 失效件升级开发 针对压溃、挤出、开裂、脱胶、金属磨损、异响或寿命不足,通过根因分析改进配方、端面轮廓、粘接、金属件和制造工艺。 性能目标联合开发 面向新车、轴桥或悬架优化项目,从坐标、安装姿态、目标曲线、载荷谱、摆动角度和环境开始,经过样件、试验关联和工业化进入量产。 GJBUSH 技术指南:开发半径臂衬套前需要定义什么 高质量项目不从选择一个硬度开始,而从系统位置、静态安装状态、载荷、运动和验收方法开始。 明确零件名称、系统位置与坐标 确认是车架端半径臂衬套、车桥端枢轴、乘用车推力臂连接,还是重型半径杆/推力杆端部,并统一车辆坐标、左右件及安装方向。 提供接口、预压与静态姿态 明确销轴/套管尺寸、支架间距、垫圈或法兰、紧固方式、压装过盈、正常车高位置、夹紧量、时钟角和允许摆动范围 定义目标曲线、载荷与环境 提供轴向和径向力-位移或刚度目标、动态边界、制动/牵引载荷、摆动角度、温度、臭氧、泥水、盐雾、介质和寿命要求。 在开模前统一验证与文件 提前确认尺寸、材料、方向、预压、静动态性能、保持、疲劳、老化、腐蚀,以及项目需要的 APQP/PPAP、检验和追溯文件。 以下回答面向底盘工程、采购、OES 与品牌客户。 关于定制半径臂衬套的常见问题 你们是否只生产某一种规格的半径臂衬套? 不是。GJBUSH 是定制研发与制造工厂,可根据项目开发不同外径、内径、长度、橡胶体积、预压、垫圈、法兰、套管、销轴、安装方向、配方和目标曲线。 只有样品、没有图纸可以开发吗? 可以。我们可测量接口和材料线索,分析硬度、重量、预压、力-位移、金属件、粘接和失效状态;如同时提供安装位置、正常姿态和工况,开发会更准确。 半径臂衬套只需要控制硬度吗? 不是。硬度只是材料表征之一。产品表现还由橡胶体积、截面、预压、端面支撑、法兰/限位、套管接口、安装角度以及频率、振幅和温度共同决定。 如何证明逆向开发产品不仅外形相同? 除装配尺寸外,还应比较预压、轴向和径向力-位移、动态响应、摆动约束、粘接/保持、疲劳及环境老化后的性能,确认功能而不是只确认外观。 你们能提供哪些质量文件,MOQ 和样件周期如何确定? 可按项目提供尺寸、材料/过程记录、力-位移与刚度、粘接/保持、疲劳和环境测试结果,以及协定的 APQP/PPAP 文件。MOQ 与周期取决于结构、配方、模具、验证范围和年需求,技术评审后确定。 把您的车桥定位与悬架耐久目标转化为可量产的半径臂衬套 请发送图纸、OE 样品、失效件、安装照片、目标曲线或车辆载荷工况。GJBUSH 工程团队将从系统位置、材料、结构、预压、接口、制造控制和验证方案出发,建立从开发到批量供货的完整路径。 您的姓名 电子邮箱 联系方式 您的需求描述 Send