一份经过批准的橡胶材料规范是必要的,但远远不够。两个零件可能使用相同的名义胶料配方,显示出合格的硬度,并通过了基本的最终检验——但它们在刚度、阻尼、压缩永久变形、粘接耐久性、疲劳寿命或尺寸稳定性方面却可能大相径庭。一个橡胶零件是受控的制造历史的产物,而不仅仅是采购订单上一个材料名称的产物。
对于 SQE(供应商质量工程师)和项目团队而言,实际的问题不是“供应商是否使用了规定的材料?” 而是:“供应商能否在批量生产中,持续且可重复地将批准的材料、几何形状和粘接系统,转化为所需的功能响应?” 答案取决于从原材料进厂,经过混炼、成型、硫化、修边、检验、可追溯性直至变更管理的全流程过程控制。
当开发阶段的样品表现合格,而批量生产件开始出现功能漂移 (functional drift) 时,这种区分就变得至关重要。最终的外观检查可能会剔除明显的损伤,但它无法可靠地挽回在早期工序中引入的每一种变差。
材料规范定义了输入;过程控制创造了零件
材料规范可以定义聚合物类别、硬度范围、拉伸性能、伸长率、密度、耐流体性或其他实验室要求。这些是产品设计和供应商批准的重要输入。但一个成品橡胶组件还反映了以下因素:
- 原料成分的身份、储存历史和批次状况;
- 混炼顺序、分散度、温度和时间;
- 成型前的胶料停放(熟化)和搬运;
- 模具温度、充模行为、压力和硫化时间;
- 零件截面内部的热传递差异;
- 涉及金属件时的嵌件预处理、胶粘剂涂布和粘接条件;
- 修边、二次硫化、搬运和储存;以及
- 用于放行零件的测量方法、环境调节状态和验收规则。
相同的配方并不会消除这些变量。它只定义了该工艺打算转化什么。
橡胶硫化很好地说明了这一点。橡胶的热扩散率相对较低,因此零件表面与截面中最难受热部位的硫化历史可能会有所不同。这种影响取决于几何形状、模具、装料方式和硫化周期。NIST(美国国家标准与技术研究院)在讨论硫化轮胎截面时描述了这种时间-温度挑战;尽管实际工艺窗口必须针对每个零件单独建立,但这一物理原理普遍适用于模压橡胶件。阅读 NIST 参考资料。
为什么“硬度合格”不等于功能放行决策
硬度测试很有用,因为它快速、熟悉,且能够检测出某些特定的偏移。但它只是在规定条件下测得的一种压痕响应。例如,ASTM 的 IRHD(国际橡胶硬度)方法是通过刚性球体在受控载荷和时间下的压入深度来定义硬度的。它并没有声称一个硬度值就能唯一决定组件的动刚度、阻尼、粘接寿命或装车后的系统行为。ASTM D1415 解释了这种测量基础及其局限性。
这对于橡胶衬套、悬置、密封件和其他功能性零件至关重要。一个组件可以在满足硬度要求的同时,在车辆实际感受或依赖的功能上发生漂移,例如:
- 特定方向上的静刚度或动刚度;
- 滞后性 (hysteresis) 和阻尼;
- 安装载荷下的永久变形;
- 橡胶-金属粘接耐久性;
- 循环应变下的裂纹扩展;或
- 相对于嵌件、套管或定位特征的尺寸位置。
工程目标是将材料测试与产品的关键功能联系起来——而不是用一项便捷的材料测试结果来替代组件级验证。
从合格样品到不稳定量产的隐秘路径
原型件和早期验证件通常是在高度关注、小批量、经验丰富的操作员和严密的工程监督下制造的。而批量生产引入了更多的班次、更多的材料批次、更多的设备循环,以及更多让正常变差不断累积的机会。
这并不意味着批量生产天生能力不足。它意味着项目团队必须有意识地将使样品成功的条件,转化为一个可重复的制造系统。
| 开发阶段条件 | 若不受控时的批量生产风险 |
|---|---|
| 严密观察的试制混炼批次 | 原材料、混炼能耗或分散度的变差未与明确的验收规则挂钩 |
| 一套已知的模具和硫化机设置 | 多型腔、多副模具或不同班次未与功能目标进行关联 |
| 工程师精挑细选的金属嵌件 | 嵌件清洁度、表面状态、涂胶工艺或烘烤条件未能保持一致受控 |
| 额外的实验室测试 | 生产放行仅依赖外观检查或低敏感度的材料测试 |
| 非正式的工艺调整 | 临时的参数或供应商变更在未经风险审查或重新验证的情况下变成永久性变更 |
失效的原因不一定在于材料本身糟糕,而在于缺乏一个连接风险、工艺参数、测量、反应措施和可追溯性的闭环控制回路。
围绕零件的真实失效模式构建过程链
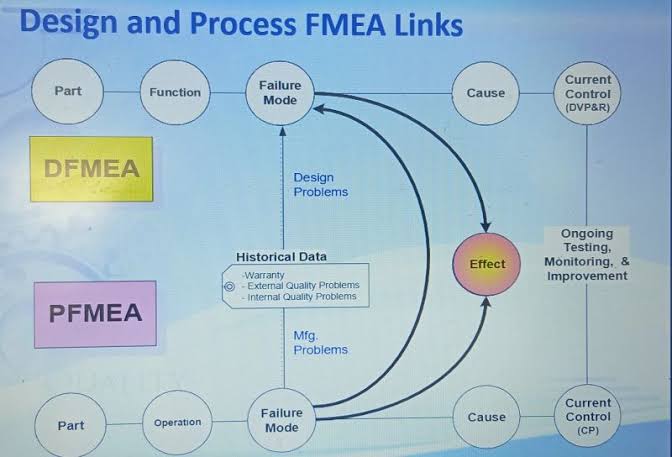
对于弹性体组件,PFMEA(过程失效模式及后果分析)应从预期功能和可靠的失效模式开始。笼统地写一行“橡胶缺陷”是远远不够的。分析应将某个过程变量与功能风险联系起来,然后再落实到有效的控制措施上。
| 过程区域 | 功能风险 | SQE 应提出的过程控制问题 |
|---|---|---|
| 混炼与胶料处理 | 模量、滞后性或硫化行为出现变差 | 记录了哪些材料批次、顺序、温度、能耗和停放条件?出现异常时如何反应? |
| 成型与硫化 | 欠硫、过硫、气泡/空洞、局部应变集中或尺寸漂移 | 按零件几何形状和型腔划分,经过验证的硫化窗口是如何定义的?哪些参数被锁定、监控和升级上报? |
| 嵌件预处理与粘接 | 粘接耐久性低或不一致 | 如何验证基材预处理、涂胶、晾干(闪干)、放置和粘接条件? |
| 修边与搬运 | 损伤、切口、局部撕裂或变形 | 哪些关键接口受到保护?如何在包装前检测出损伤? |
| 最终验证 | 尽管外观良好,但功能薄弱的零件依然流出 | 哪种零件级特性最能检测出该风险:尺寸、载荷-位移、刚度、粘接测试、泄漏测试,还是其他经验证的方法? |
AIAG(美国汽车工业行动集团)现行的控制计划指南强调了 APQP、控制计划、特殊特性、反应计划、返工控制和经验教训之间的联系。控制计划不是一份只为了上市审批而准备的静态表格;它应该说明如何使过程保持受控,以及当过程失控时会发生什么。AIAG 的 APQP 与控制计划概述 提供了当前的框架。
控制窗口必须配有反应计划
记录一个参数并不等同于控制它。一个有意义的工艺控制窗口包含四个部分:
- 有技术依据的目标和极限。 设定值必须与零件经过验证的功能相关,而不仅仅是基于历史上的机台设置。
- 明确的测量方法和频率。 生产团队需要一种可重复的方法来了解过程是否仍处于窗口内。
- 清晰的反应计划 (Reaction plan)。 该计划明确由谁停止生产或遏制产品、如何隔离可疑物料、如何恢复过程受控,以及在重新放行前需要什么证据。
- 反馈至风险文件。 反复出现的问题应更新至 PFMEA、控制计划、作业指导书、培训和验证策略中。
AIAG 发布的资料将反应计划描述为包括:遏制可疑产品、停止继续生产可疑产品、恢复控制的步骤,以及指定的负责人或关联的作业指导书。这就是单纯“收集数据”与真正“管理风险”之间的区别。参阅 AIAG APQP 与控制计划讨论。
最终检验无法捕获所有的过程问题
最终检验有其合理的作用,但它通常是过程能力的糟糕替代品。它可能检测出可见的飞边、明显的尺寸超差、显而易见的粘接分离或表面缺陷。但它无法自动揭示硫化状态、内部分散度、动态响应或早期疲劳寿命中的每一次隐蔽偏移。
当客户的功能要求比最终检验方法更敏感时,这一点尤为重要。如果关键结果是一条刚度曲线、阻尼行为或持久的橡胶-金属粘接,那么控制计划就必须包含与该结果具有明确关联的验证和持续控制措施。
当统计过程控制 (SPC) 与这种关联结合起来时,它才真正有用。ISO 11462-1 将 SPC 描述为一个通过统计方法减少离散度、增进过程知识并控制过程的系统;它也旨在帮助证明或提高过程能力。ISO 的 SPC 指南 强化了这一基本观点:事后挑出次品,并不等同于建立一个稳定的过程。
可追溯性将客户投诉转化为证据
当报告出现功能漂移时,供应商需要回答的远不止“胶料是否经过批准?”。团队应该能够重构受影响批次的生产路径,并将其与合格批次进行对比。
至少,审查资料包应将以下信息串联起来:
- 成品批次号和生产日期;
- 混炼胶和关键原材料批次;
- 适用的密炼机、硫化机、模具/型腔号、班次以及操作员或自动化记录标识;
- 相关的工艺过程记录和报警记录;
- 嵌件、胶粘剂或其他关键外购材料的批次;
- 检验和功能测试结果;以及
- 同期发生的任何临时偏差、返工、设备维护事件或工程变更。
可追溯性不是为了应付文书工作。它使工程师能够验证功能漂移究竟是与某个特定型腔、某个材料批次、某台硫化机状态、某个表面预处理步骤,还是某次临时变更有关。没有这种关联,8D 调查就可能沦为关于“材料质量”的泛泛猜测。
IATF 指南同样要求在产品或制造文件、风险分析(如 PFMEA)、控制计划和作业指导书中保持特殊特性标识的一致性。IATF 认可解释 (Sanctioned Interpretations) 明确了这种层层传递的要求。
变更管理是产品性能的一部分
最大的过程风险往往不是剧烈的突发故障,而是在没有重新关联产品功能要求的情况下,做出了一项“看似合理”的变更。
需要严格审查的变更包括:原材料或助剂来源、混炼顺序或批次大小、模具或硫化程序、金属嵌件或粘接体系、测量方法,或包装和储存条件。在放行之前,负责团队应明确哪些产品特性可能会发生变化、需要哪些验证证据、是否需要 PPAP 或客户批准,以及在早期生产中如何追溯该变更。
AIAG 关于 IATF 过渡的讨论指出,当产品、制造、测量、物流、供应源、产量或风险分析发生变化时,应审查控制计划。阅读 AIAG 变更管理摘要。
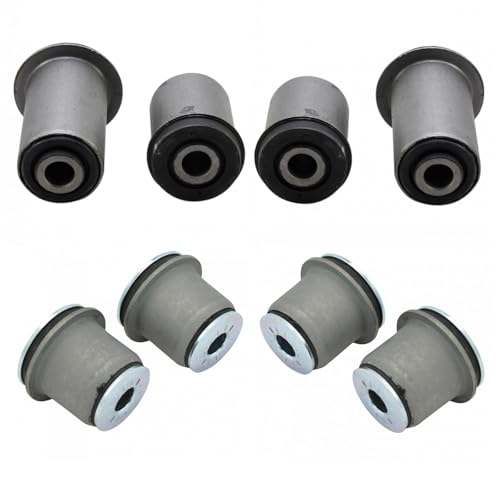
SQE 在批准批量供应前应该问什么
- 哪项组件功能对过程变差最敏感?这种敏感性是如何确立的?
- 哪些工艺参数和来料条件控制着该功能?
- 哪些特殊特性在图纸、PFMEA、控制计划和作业指导书之间实现了贯通链接?
- 有什么证据表明所选的检验方法能够检测出相关的功能漂移?
- 当某个参数或测试结果超出经过验证的窗口时,如何处置可疑产品?
- 供应商能否将现场或测试失效追溯回材料、工艺、模具和变更记录?
- 哪些变更会触发重新验证、PPAP 审查或客户通知?
理想的答案不是一摞更厚的文件,而是一条从设计要求到制造行动、再回到验证证据的连贯链条。
结论
材料规范很重要,因为它确立了设计输入。但在批量生产中,过程控制更为重要,因为它决定了该输入能否每一次都转化为性能完全一致的功能零件。
对于橡胶零件,稳健的供应商开发方法会将混炼、成型、硫化、粘接、检验、可追溯性和变更控制与组件的真实功能风险联系起来。这就是项目团队预防最昂贵失效模式的方法:避免出现那些外观合格、通过了便捷材料检查,却依然偏离整车或系统所需性能的零件。
对于新的或正在变更的橡胶组件项目,江西光益减震 可以与项目团队一起审查图纸、性能目标、使用条件、控制计划逻辑和验证证据。最有用的启动资料包包括:零件图纸、功能目标、关键载荷或环境条件,以及项目需要预防的生产风险。