即使悬架衬套本身的设计和制造都没有问题,错误的安装方式也可能明显缩短其使用寿命。常见问题包括:没有在规定车高下紧固橡胶—金属粘接衬套、压装时衬套倾斜、方向性衬套的安装角度错误,以及内套管没有被可靠夹紧。
这些错误不一定会让衬套当场损坏。车辆可能顺利下线或驶离维修厂,短期内也没有明显异常。几周或几个月后,车主才开始发现异响、转向跑偏、轮胎偏磨,或者刚换不久的衬套已经开裂。
因此,遇到悬架衬套早期失效时,不能只问“这个衬套质量好不好”,还要问:衬套是否被安装在设计要求的位置和工作状态下?
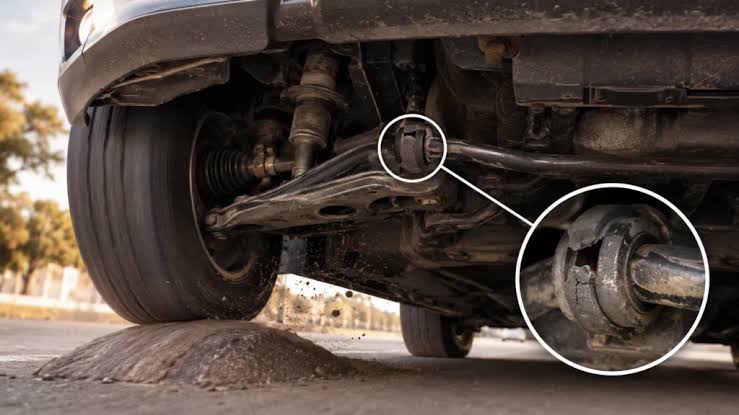
新换的悬架衬套为什么很快就坏了?
新衬套使用不久便损坏时,很多人的第一反应是橡胶质量不好。材料或粘接缺陷确实有可能存在,但这只是排查方向之一。错误的安装方法,可能在车辆重新上路之前就已经损伤了一个原本合格的衬套。
可以先从故障出现的时间和损伤规律入手。更换后立即出现异响,通常需要检查零件是否匹配、紧固方式是否正确、五金件是否遗漏、衬套是否与周边零件干涉,以及安装方向是否错误。几周后才出现撕裂,则可能与橡胶长期处于预扭转状态、粘接边缘受损或套管发生滑移有关。如果左右两侧出现相似损伤,或者同一种维修方法总是导致返修,就应同时检查安装过程,而不是只更换衬套。
下面这张表可作为第一轮排查工具。
| 安装错误 | 衬套内部发生了什么 | 驾驶员或检查人员可能发现什么 |
|---|---|---|
| 悬架完全下垂时便将摆动支点螺栓最终紧固 | 车辆回到正常车高后,粘接橡胶已经处于持续扭转状态 | 橡胶边缘提前撕裂、底盘变硬、左右车高不同,或衬套明显偏向一侧 |
| 衬套斜着压入,或压装力作用在错误位置 | 外壳、橡胶或粘接边缘在装配过程中受损 | 外壳单侧划伤、橡胶被切伤、壳体变形、压装力异常升高或提前脱胶 |
| 方向性衬套的安装角度或深度错误 | 空腔和不同厚度的橡胶没有朝向设计载荷方向 | 操控发生变化、间隙不足、刚度异常、出现接触痕迹或局部开裂 |
| 内套管没有被可靠夹紧 | 内套管在支架中滑动,而不是由橡胶正常变形 | 底盘咯噔异响、端面被磨亮、出现微动磨屑、螺栓孔磨损或定位参数变化 |
| 装错零件、左右位置或紧固件 | 几何位置、运动空间或夹紧尺寸链不符合设计 | 装配困难、四轮定位异常、零件干涉或同一位置反复损坏 |
这张表只能帮助缩小排查范围,不能单独用来判定责任。可靠的失效分析必须证明:某个安装状态与零件上的实际损伤方向能够对应起来。
悬架衬套必须在正常车高下紧固吗?
许多控制臂、纵臂和悬架连杆上的橡胶—金属粘接衬套,需要在车辆制造商规定的悬架位置进行最终紧固。这个位置通常是正常车高或设计车高,也可能通过车身到轮毂中心的距离、控制臂角度、专用工装位置或车辆载荷状态来定义。
为什么紧固位置会影响寿命?在粘接式衬套中,橡胶分别与内外金属件连接。内套管被螺栓夹紧后,悬架的摆动主要依靠橡胶扭转来实现。如果车轮悬空、悬架完全下垂时就把螺栓锁紧,内套管会被固定在这个角度。车辆落地后,橡胶还没开始正常工作,就已经被持续扭转。
之后车辆每经过一次颠簸,橡胶都要在这部分初始扭转的基础上继续变形。这样一来,衬套在某个方向上的可用运动空间会减少,边缘应变更高,更容易出现永久变形或提前撕裂。
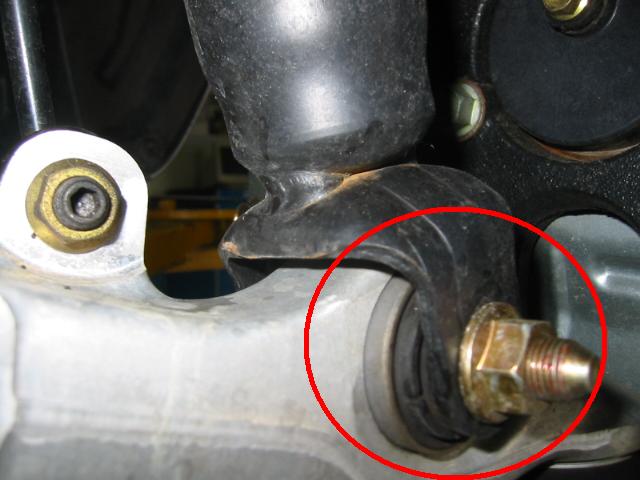
NHTSA 收录的一份主机厂维修文件给出了实际案例:穿过橡胶衬套的紧固件,需要等悬架恢复正常车高后再按规定扭矩紧固。这并不代表所有车型都使用完全相同的方法,但可以说明为什么必须遵守具体车型规定的紧固位置。可参考 NHTSA 收录的主机厂维修文件,以及光益减震关于粘接式悬架连杆衬套为何要在设计车高紧固的进一步说明。
SAE 的研究也指出,橡胶衬套的响应会随着预载荷、运动幅度和频率而变化。简单来说,安装后已经处于扭转状态的衬套,与处于设计中性位置的同一个衬套,其实际工作状态并不相同。相关机理可参考 SAE 的衬套非线性特性与耐久载荷计算研究。
如何判断衬套可能没有在正确车高下紧固?
不要只看一个现象,而要寻找多项能够互相印证的证据,例如:车辆处于正常车高时橡胶明显被拉向一侧;裂纹总是从同一个高负荷边缘开始;维修后车高、方向回正或定位参数发生变化;装配记录显示控制臂悬空时就完成了最终紧固。同一种维修过程反复出现相似故障,比单独一张裂纹照片更有判断价值。
不要为了验证猜测而随意松开涉及安全的悬架连接。检查和重新装配必须遵循车辆制造商规定的步骤、紧固件更换要求和扭矩参数。
并非所有悬架衬套都采用相同结构。开口式衬套、滑动式连接、防倾杆衬套、液压衬套和粘接式摆动衬套的安装要求可能不同。“所有衬套都要在车轮落地后紧固”不能代替具体车型的维修规范。
压装不当会怎样损伤悬架衬套?
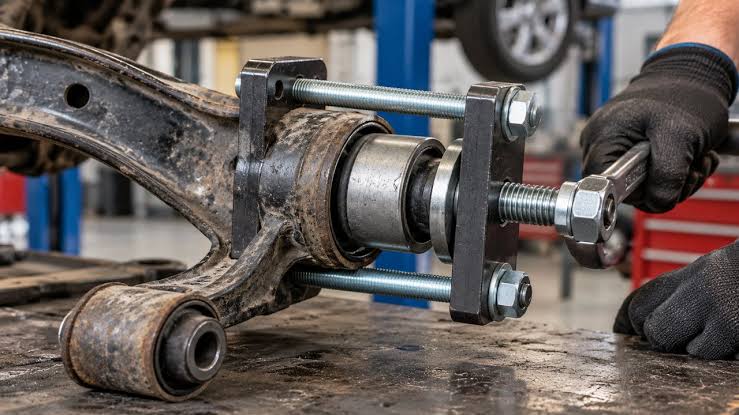
压装悬架衬套并不是“压力够大就能压进去”。安装孔必须得到平稳支撑,压头要作用在设计允许的金属部位,衬套还必须沿规定方向保持垂直进入。
对于带金属外壳的常见衬套,压装工具通常应作用在外壳上。如果压头顶住内套管或裸露橡胶,压装力就可能穿过橡胶—金属粘接界面。安装完成后,衬套外观看起来也许没有问题,但细小切口、受拉的粘接边缘或变形外壳已经降低了使用寿命。
场景一:衬套一开始就斜着进入安装孔
外壳一侧先进入安装孔后,这一侧的接触压力会迅速升高,外壳开始刮擦孔壁,衬套也会进一步倾斜。此时继续增加压力并不能自动校正位置,反而可能导致外壳失圆、单侧划伤或安装孔损坏。
拆卸后可重点检查:
- 外壳是否只有一侧出现明亮划痕;
- 安装孔或外壳是否有金属被刮掉;
- 涂层或导入边缘是否翻折、破损;
- 衬套圆周方向的安装深度是否一致;
- 工装压痕是否偏离中心;
- 压装曲线是否在进入初期出现异常峰值或反复跳动。
场景二:压装工具顶在了错误位置
如果设计要求通过外壳压装,工具却顶住内套管或橡胶,压装力就会穿过橡胶—金属粘接界面,可能造成内套管位移、橡胶撕裂或粘接边缘损伤。
场景三:用更大压力掩盖安装孔问题
锈蚀、毛刺、残留的旧外壳、孔径失圆等问题,都会让正确尺寸的衬套难以压入。因此,压装力很高并不一定代表过盈配合可靠,也可能说明装配条件有问题。压装前应检查安装孔状态、尺寸以及规定的装配介质。
为什么完整的压装力—位移曲线比峰值压力更有用?
对于主机厂和供应商生产线,将压装力与压头行程对应起来,比只记录一个最大压力值更容易发现异常。
| 压装曲线特征 | 可能代表什么 | 下一步应检查什么 |
|---|---|---|
| 衬套刚进入时压力就异常升高 | 工装未对中、孔口有毛刺、导入结构不合适或过盈量过大 | 工装同轴度、安装孔入口以及外壳和孔径尺寸 |
| 压装力反复跳动 | 粘滑、表面损伤或支撑不稳定 | 接触痕迹、装配介质、工装刚性和孔壁状态 |
| 未压到位便突然掉压 | 外壳塌陷、材料被刮除或支撑失效 | 外壳圆度、安装孔损伤和工具接触位置 |
| 峰值正常但最终行程不正确 | 衬套没有居中、零件型号错误或定位基准不对 | 最终深度、零件身份和限位位置 |
| 连续生产过程中曲线逐渐漂移 | 工装磨损、污染或来料尺寸漂移 | 工装维护、校准和来料尺寸记录 |
压装曲线只是证据,不能单独作为结论。还应结合最终安装位置、零件尺寸和损伤痕迹一起判断。对于重型车辆应用,光益减震在平衡梁衬套压装保持力如何验证一文中进一步说明了压装过程证据与安装后保持力之间的区别。
方向性悬架衬套装反了会怎么样?
许多现代悬架衬套本身就具有方向性。衬套内部可能设计有空腔、不同厚度的橡胶、偏置内套管、法兰或明确的安装角度标记。这些结构可以让衬套在某个方向上更柔软,以改善舒适性;同时在制动、转弯或车轮控制方向上保持较高刚度。
方向性衬套即使被旋转到错误角度或前后装反,仍然可能顺利装入控制臂,因此装配人员不一定能立即发现问题。只有当悬架开始承受真实载荷时,异常才逐渐显现。
例如,原本用于提供纵向柔顺性的空腔如果被转到横向受力方向,较薄的橡胶连接区就可能承担本应由较厚区域承受的载荷。车辆可能出现底盘变硬、转向响应迟缓、制动时车轮位移、轮胎偏磨,或橡胶薄弱位置开裂。
压装深度错误也会造成类似影响。衬套压入不足或过深,可能改变支架对中、法兰间隙、内套管夹紧位置以及外壳在安装孔中的有效支撑长度。
NHTSA 收录的一份主机厂召回技术文件,明确展示了悬架控制臂衬套限位件的正确和错误安装方向。它只是一个具体应用案例,但足以说明方向特征不能被视为无关紧要的外观设计。可查看这份主机厂技术说明。
拆下失效衬套前应该记录哪些信息?
不要一上来就把衬套压出,否则可能破坏最有价值的现场证据。拆卸前至少应记录:
- 零件号、左右位置和批次标识;
- 衬套安装标记相对于控制臂或安装孔固定基准的角度;
- 安装深度和法兰间隙;
- 正常车高下橡胶所处的位置;
- 采用相同角度拍摄的左右对比照片;
- 接触、抛光、微动磨损及紧固件见证痕迹。
这些信息可以帮助回答一个常见问题:怎样判断悬架衬套是否安装错误? 通常不能只凭一张照片下结论。安装位置、损伤方向、工装记录和车辆表现需要能够相互印证。
紧固扭矩达标,内套管为什么仍可能松动?
即使扭矩扳手显示已经达到规定数值,连接处也不一定真正形成或保持了设计要求的夹紧力。
在许多粘接式摆动衬套中,螺栓需要把内套管夹紧在两个支架端面之间。正常情况下,内套管保持不动,由橡胶承担扭转变形。如果内套管发生滑动,原本不应运动的金属接触面就会开始反复摩擦。
常见原因包括:
- 使用了错误、受损或本应更换却被重复使用的紧固件;
- 垫圈、螺母、螺纹状态或润滑条件不符合要求;
- 夹紧端面存在油漆、锈蚀、污物或毛刺;
- 支架张开或变形;
- 内套管长度或支架宽度不正确;
- 五金件遗漏或紧固顺序错误;
- 工具校准或操作空间存在问题;
- 装配后接触面压实,导致夹紧力下降。
内套管发生移动后,端面可能被磨亮,并出现深色微动磨屑、环形滑动痕迹、螺栓孔拉长,或者紧固后不久异响再次出现。SAE 针对某下控制臂连接的研究发现,接触压力不均和预紧力损失与连接异响有关。这说明判断衬套连接是否可靠,不能只看扭矩数值,还要检查实际夹紧边界。可参考 SAE 的下控制臂连接扭矩损失与完整性研究。
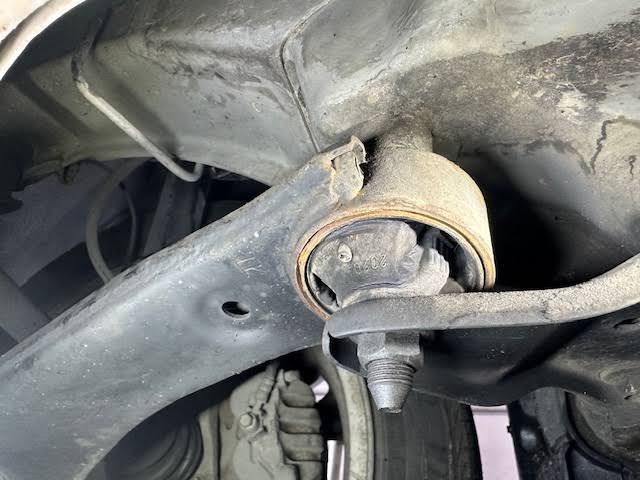
如何区分安装错误、衬套质量问题和设计问题?
不要过早锁定单一原因。可以把证据分为三组进行核对。
| 证据类别 | 需要回答的问题 | 哪些发现支持这一原因 |
|---|---|---|
| 安装过程 | 是否使用了正确零件,并按照规定角度、深度和悬架位置,配合合适工装与紧固件完成安装? | 安装角度错误、压装曲线异常、工装压痕、橡胶预扭转、套管滑移或偏离作业指导书 |
| 零件与批次 | 未安装的衬套是否满足材料、粘接、尺寸和功能要求? | 在正确安装条件下仍出现同批次故障、尺寸超差、粘接强度异常或刚度异常 |
| 整车与设计边界 | 实际载荷、运动、温度和污染是否处于已验证范围内? | 正确安装且检验合格的衬套,在原验证未覆盖的工况下重复失效 |
新衬套更换后失效,可以按什么顺序排查?
- 确认维修后发生了什么变化。 记录维修内容、故障出现时间、更换零件及四轮定位情况。
- 拆卸前保留现场。 拍摄安装角度、深度、车高、支架状态和紧固件见证痕迹。
- 比较左右两侧。 状态良好的一侧可以帮助发现角度、深度或五金件组合错误。
- 检查过程记录。 查看压装曲线、工具编号、扭矩/转角结果和最终紧固位置。
- 测量配合零件。 除橡胶外,还应检查安装孔、支架、内套管和紧固件。
- 分类损伤并验证改进。 区分橡胶本体撕裂、脱胶、外壳移动和内套管滑移,再使用量产状态的零件和工装重复验证。
这种方法可以避免两种代价较高的错误:一种是没有纠正安装过程便反复更换同一个衬套;另一种是在真正问题来自安装孔损伤或内套管滑移时,盲目修改橡胶配方。
主机厂和衬套供应商如何预防安装损伤?
合理的装配过程应让常见错误难以发生,并且一旦发生便能及时发现。
量产放行之前
- 使用接近公差上下限的零件组合,配合量产工装和真实支撑方式进行验证;
- 在图纸和作业指导书中明确左右位置、周向安装角度、压装深度基准及允许的表面处理方法;
- 测量可能被安装过程改变的整件功能,例如方向刚度、保持力、夹紧状态或连接几何位置;
- 经过环境和耐久试验后,再次检查关键功能和损伤位置。
SAE 关于汽车橡胶悬架衬套加速耐久试验的研究讨论了多轴、变幅载荷。其实际意义在于:安装时留下的细小切口或已经受拉的粘接边缘,往往要经过接近真实工况的循环载荷后才会明显暴露。
量产线上
- 使用带方向限制的定位工装或视觉检测,防止左右装错和安装角度错误;
- 监控压装曲线特征与最终行程,而不是只设置最大压力上限;
- 将扭矩、转角、工具编号和悬架紧固位置写入装配记录;
- 压装曲线、安装位置或紧固结果不合格时,自动隔离相关零件;
- 管理工装磨损、设备校准、返修过程和配合界面变更。
AIAG CQI-30主要针对汽车橡胶加工过程,其范围位于整车装配之前。但其中体现的基本原则同样适用:只有控制设备状态、保存过程证据并建立明确的异常反应机制,才能让已经批准的产品在量产过程中保持稳定。
悬架衬套安装过程放行检查表
在 PPAP、生产线放行或售后安装工艺批准之前,主机厂、一级供应商或悬架衬套采购人员应能够回答以下问题:
- 是否能够明确区分零件应用、左右位置和安装部位?
- 安装角度标记是否对应清晰、可测量的物理基准?
- 最终压装深度是否可以检测?
- 工装是否只在设计允许的金属表面施压和支撑?
- 安装孔状态及其尺寸范围是否经过验证?
- 在风险需要时,是否记录完整的压装力—位移曲线?
- 最终紧固所需的悬架位置是否定义清楚?
- 紧固件更换、润滑、扭矩和转角要求是否受控?
- 是否能够验证内套管夹紧状态或压装配合保持力?
- 异常零件能否自动隔离并追溯?
- 安装后的总成是否检查刚度、几何位置、损伤和异响?
- 耐久试验是否使用量产安装状态的总成?
- 工装磨损、维护、校准和返修过程是否纳入控制?
- 配合界面发生变更时,是否要求重新验证?
不同悬架衬套不存在可以直接套用的统一压装力、紧固扭矩、安装角度或使用寿命数值。正确要求应来自具体连接结构、配合零件、车辆位置和经过批准的安装工艺。
常见问题
安装过程中会不会已经损伤衬套,但外观看不出裂纹?
会。粘接边缘的细小切伤、外壳变形、错误预载荷或内套管夹紧力不足,装配后未必能直接看到。安装位置测量、压装数据和耐久试验后的检查,能够发现普通外观检查容易遗漏的问题。
新换的悬架衬套为什么会出现吱吱声?
可能原因包括安装角度错误、内套管或外壳发生移动、与周边零件接触、润滑条件不合适、零件匹配错误,或其他悬架零件已经磨损。不能把所有异响都直接归因于橡胶配方。
压装力很高,是否代表衬套安装得更牢?
不一定。高压力可能来自合理过盈,也可能来自毛刺、斜向进入、尺寸错误或外壳塌陷。还需要检查完整的压力—行程曲线、最终安装位置和安装后的保持力。
更换悬架衬套后需要做四轮定位吗?
应遵循具体车型的维修要求。更换衬套可能改变悬架位置,被拆动的定位调整点也可能需要重新设定。四轮定位数据本身也是有价值的证据:如果定位参数无法保持,应继续检查衬套安装位置、内套管夹紧状态和周边零件。
与光益减震一起检查完整的衬套连接
光益减震在开发橡胶悬架衬套时,会同时考虑衬套安装后的真实受力路径。对于新项目或早期失效分析,建议提供衬套与安装孔图纸、设计中性位置、载荷及运动方向、工装方案、压装或紧固记录、失效件照片和配合零件测量数据。
分析的目的不是简单追究安装人员或衬套供应商的责任,而是找出原本设计的连接在什么环节变成了另一种工作状态,并在下一批产品或下一次更换再次失效之前纠正这一条件。
参考资料
- SAE International:用于耐久载荷计算的衬套与驾驶室悬置非线性建模。
- SAE International:针对下控制臂连接扭矩损失异响问题的前悬架连接完整性分析。
- SAE International:汽车橡胶悬架衬套和动力总成悬置加速耐久块循环试验方法。
- SAE International:弹性体部件载荷—变形测试推荐指南。
- NHTSA:包含正常车高紧固要求的主机厂维修文件。
- NHTSA:展示悬架衬套限位件正确与错误安装方向的技术说明。
- AIAG:CQI-30 橡胶加工系统评估。