悬架衬套出现吱响,通常是因为承载接触面反复发生“粘住—滑动”,或者原本应该被夹紧固定的连接处出现了相对运动。橡胶低温性能变化、进水、污染、紧固位置不正确、夹紧力衰减以及表面磨损,都可能触发这种异响。
但这不代表所有吱响都需要加润滑脂或更换衬套。防倾杆衬套可能本来就允许杆体在内孔中滑动;粘接式控制臂衬套则通常依靠橡胶变形实现摆转,其内套管应被可靠夹紧。诊断的关键,是先弄清楚相对运动原本应该发生在哪里。
实用的判断原则是:先稳定复现异响,再找到发生相对运动的界面,最后用证据确认原因,然后才考虑更换材料或添加润滑剂。
本文将具体回答:悬架衬套为什么过减速带时吱响、新换的衬套为什么还会响、低温或淋雨后为什么异响会发生变化,以及哪些验证证据才能真正说明问题。
悬架衬套吱响的真正原因是什么?
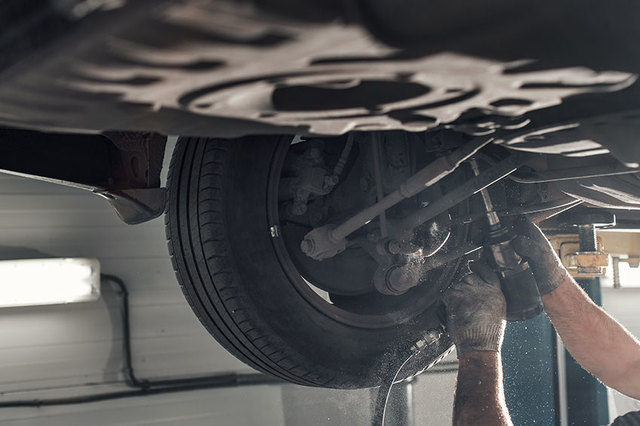
最常见的机理是 stick-slip(粘滑)。承载表面先相互粘住;当作用力超过起滑摩擦力后,界面突然滑动并释放储存的弹性能量,随后再次粘住。这个过程连续重复,就可能激发人耳能够听到的吱响。
SAE关于材料接触副吱响行为的研究将粘滑列为吱响的基础机理之一。在悬架系统中,界面类型、法向载荷、滑动速度、表面状态以及周边结构响应,共同决定摩擦是否会变得不稳定并产生可听异响。
实际装车后,主要有三类机理需要分别分析:
- 本来允许滑动的界面出现不稳定运动。 传统开口式防倾杆衬套可能允许钢制杆体在橡胶内孔中转动。内孔压缩量、杆体表面状态、润滑剂、进水或砂粒污染,都可能使平稳滑动转变为粘滑。
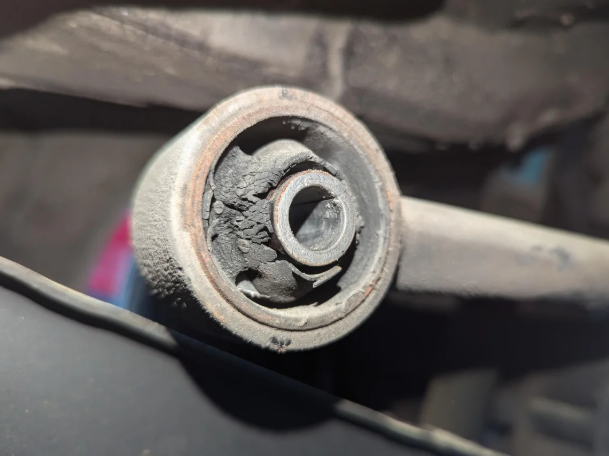
- 本来应该固定的界面发生了移动。 如果控制臂衬套内套管没有被可靠夹紧,就可能与安装支架发生微动。紧固件预紧力下降、漆层压溃、连接面磨合沉降或装配组合错误,都可能留下摩擦痕迹并产生异响。
- 橡胶偏离设计中位工作。 如果粘接式衬套在车轮悬空时完成终拧,车辆落地后,橡胶在正常车高位置就可能已经承受扭转预载。额外应变会改变整个行程内的受力,并可能导致橡胶边缘接触、支架干涉或提前损伤。
橡胶撕裂或橡胶—金属粘接分离也可能伴随异响,但衬套吱响并不一定需要先出现肉眼可见的损伤。反过来,已经开裂的衬套也可能主要表现为位移过大或咯噔声,而不是典型的高频吱响。
到底是哪一种悬架衬套在响?
在搜索“悬架衬套异响用什么润滑脂”之前,必须先确认衬套结构。不同结构不能套用同一种处理方法。
| 衬套应用 | 设计运动方式 | 常见吱响路径 | 首先检查的证据 |
|---|---|---|---|
| 粘接式控制臂或纵臂衬套 | 橡胶在内外套管之间剪切或扭转 | 内套管微动、中位角错误、橡胶与支架接触 | 终拧车高、夹紧力保持、套管微动痕迹、橡胶边缘状态 |
| 滑动式防倾杆衬套 | 杆体克服起滑阻力后在内孔中转动或滑动 | 杆体—橡胶粘滑、润滑剂流失、污染或磨损 | 抛光带、胶粉、内孔状态、杆体涂层、支架闭合状态 |
| 扭转式防倾杆衬套 | 转动主要通过橡胶变形实现 | 扭转预载过大、保持位置移动或疲劳损伤 | 装配角度、扭矩—转角曲线、保持能力、耐久后状态 |
| 减振器或支柱安装衬套 | 橡胶隔离轴向、径向及摆转载荷 | 橡胶与安装座摩擦、套管移动、相邻轴承或弹簧垫摩擦 | 转向与悬架跳动时的异响差异、载荷路径、轴承和弹簧座状态 |
SAE关于低噪声防倾杆衬套设计方法的研究,对比了传统滑动结构与通过橡胶扭转承载的结构,后者的设计目的之一就是避免滑动引起的磨损和异响。
怎么判断异响真的来自悬架衬套?
首先找出能够稳定复现声音的工况,例如低速过减速带、原地转向、对角扭转、制动、冷车起步或淋雨后行驶。
下面的“症状—工况—证据”矩阵,可以帮助确定下一步检查方向。
| 驾驶者描述 | 复现方法 | 可能声源 | 需要寻找的证据 |
|---|---|---|---|
| 低速过减速带时吱响 | 单轮通过斜坡或减速带 | 控制臂衬套、防倾杆衬套、减振器安装衬套、弹簧垫 | 声音是否总在同一车轮位置出现;是否存在局部运动或新鲜摩擦痕迹 |
| 进出地库坡道或车身扭转时吱响 | 对角斜坡或单轮举升 | 防倾杆衬套及连接杆 | 声音是否与左右轮行程差及防倾杆转动同步 |
| 原地打方向时吱响 | 缓慢进行左右满舵转向 | 支柱上安装座或轴承、弹簧座、球头、转向连接件 | 声音是否跟随支柱转动或弹簧蓄力释放 |
| 新换悬架衬套后吱响 | 复现原工况并审核装配状态 | 零件错误、滑动界面缺少润滑、装配角度或夹紧错误 | 安装方向、终拧位置或界面规范是否与设计要求不一致 |
| 低温时吱响、热车后减轻 | 冷浸后以相同输入反复测试 | 对温度敏感的摩擦或动态刚度 | 起滑特征和异响阈值是否随温度升高发生变化 |
| 下雨或洗车后吱响 | 进行受控的干态/湿态A-B对比 | 对水敏感的接触界面或润滑剂位移 | 异响是否随着润湿和干燥稳定出现或消失 |
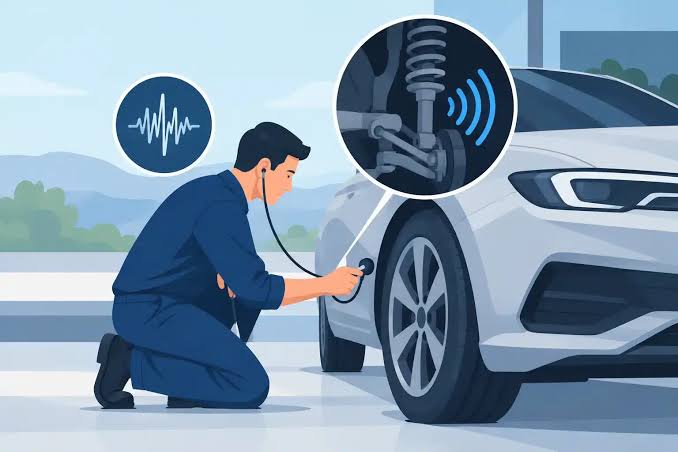
对于难以定位的异响,应将麦克风信号与悬架位移、转向角或衬套载荷同步记录。如果声音总是在相同的运动换向点或起滑点出现,这种证据要比“在轮拱附近听到响声”可靠得多。
控制臂、副车架和车身都会传递结构声,因此通过底盘麦克风或声学相机找到的大致区域并不等于最终声源。还需要通过同步运动、接触痕迹以及每次只改变一个变量的A-B测试进一步确认。
新换的悬架衬套为什么还会吱响?
即使橡胶本身没有缺陷,新衬套也可能产生异响,因为更换过程同时改变了零件几何、接触表面、夹紧状态、润滑条件和终拧位置。
重点检查以下项目:
- 零件和安装方向是否正确? 橡胶空腔、偏置套管和角度标记通常决定方向刚度及中位位置。
- 是否在规定车高下完成终拧? 如果车轮悬空时锁紧,车辆落地后橡胶可能已经承受扭转预载。
- 内套管是否真正被夹紧? 达到拧紧扭矩并不等于获得并保持足够轴向夹紧力;漆层、锈蚀、毛刺或支架张口都会降低接触压力。
- 滑动界面的表面和润滑剂是否正确? 杆体涂层、粗糙度、内孔过盈量和润滑脂都会改变起滑特性。
- 支架是否均匀贴合? 开口衬套闭合不均或支架变形会形成局部高压区。
- 维修时是否影响了相邻零件? 支柱轴承、弹簧垫、球头、挡板和连接杆在拆装后可能处于不同受力状态。
SAE关于下控制臂连接扭矩损失引起异响的研究说明了连接完整性的重要性。内套管微动的纠正方向,应当是恢复并验证夹紧系统,而不是在夹紧接触面上涂润滑剂。
悬架衬套为什么在低温时吱响?
低温会同时改变橡胶动态响应和界面摩擦。橡胶的刚度与阻尼受温度、运动幅值和频率影响,接触压力分布以及润滑剂流动性也可能随之变化。
低温衬套可能因为以下原因产生吱响:
- 运动阻力提高,使界面在起滑前储存更多弹性能量;
- 起滑摩擦与滑动摩擦之间的差值增大,更容易形成粘滑;
- 润滑剂无法保持相同的油膜或分布状态;
- 材料收缩改变了过盈量、支架压力或间隙;
- 已经带有预载的粘接衬套,对非设计接触点施加了更大作用力。
ISO 4664-1:2022规定了硫化橡胶和热塑性橡胶动态性能测试的一般指导原则。衬套测试数据应明确温度、预载、幅值和加载速率;仅凭常温邵氏硬度无法预测低温装车异响。
进行冷浸对比时,应保持车轮输入一致,同时记录声音以及力—位移或扭矩—转角特性在第几个循环开始变化。
悬架衬套为什么在下雨或洗车后吱响?
水可能对某个界面产生短时润滑作用,也可能冲走或重新分布另一个界面的润滑剂,还可能把砂粒带入接触区、促进金属腐蚀,或者改变相邻弹簧垫的摩擦状态。
因此,应把干湿状态变化作为A-B诊断条件,而不能直接把它当成橡胶已经损坏的证据。
检查时重点寻找:
- 进入衬套内孔或安装座的水迹;
- 湿润或污染区域旁边的干燥抛光带;
- 与道路砂粒混合的胶粉;
- 防倾杆上的腐蚀或涂层损伤;
- 从衬套开口或支架边缘挤出的润滑剂;
- 卡在安装座、弹簧座或支架之间的杂物。
在主机厂验证中,应明确进水方式、污染介质、静置时间以及环境处理结束到开始测量的间隔,使“湿态测试”成为可重复的测试条件。
悬架衬套吱响能不能通过润滑解决?
有时可以,但前提是该处本来就是设计允许的滑动界面,并且润滑剂已经针对橡胶、金属表面、工作温度和使用寿命完成兼容性验证。
滑动式防倾杆衬套
受控的润滑方案可以降低杆体—内孔界面的粘滑风险。规范中应明确润滑剂化学类型、涂覆量或覆盖范围、配合表面要求,以及淋水和耐久后的保持能力。
喷涂后异响短暂消失,可以帮助定位可疑界面,但不能证明问题已经得到长期解决。润滑剂可能迁移、吸附砂粒,或者与橡胶材料不相容。
粘接式控制臂和纵臂衬套
不要把润滑内套管夹紧面当成通用解决办法。该界面通常依靠夹紧摩擦保持固定,设计摆转应由橡胶围绕中位位置变形完成。
应优先审核规定车高下终拧、套管夹紧、安装角度、支架状态以及橡胶是否存在非设计接触。
减振器和支柱安装衬套
在改变任何界面之前,应先区分声音到底来自橡胶、安装座、支柱轴承还是弹簧垫。
真正需要回答的问题不是“用什么润滑脂能让悬架不响”,而是:哪个界面原本就应该滑动,以及用什么受控的表面系统才能保证运动稳定?
吱响和咯噔声有什么区别?什么时候不再只是NVH问题?
吱响通常与摩擦界面的相对运动有关;咯噔声或撞击声则更可能意味着间隙、冲击、紧固件松动或零件到达行程极限。同一辆车也可能同时存在两种声音。
如果检查发现以下情况,就不应继续把问题仅仅视为一般NVH抱怨:
- 内外套管移动并改变车轮定位;
- 橡胶撕裂、粘接分离或明显永久变形;
- 紧固件松动、安装孔拉长或支架开裂;
- 控制臂、防倾杆或减振器存在异常大位移;
- 车辆定位、转向或制动表现快速发生变化。
光滑抛光带和胶粉更支持摩擦磨损判断;橡胶本体撕裂、橡胶—金属粘接分离或套管移位,则需要进一步分析材料、粘接、应变或过载问题。
悬架衬套设计时如何预防吱响?
每个关键界面都应被明确设计为固定、粘接或滑动。如果一个界面在某种公差组合下保持固定,在另一种公差组合下却开始滑动,就很容易成为异响风险点。
1. 让运动发生在设计规定的位置
对于粘接式衬套,应明确中位角、安装角度和摆转行程;对于滑动式防倾杆衬套,则应把内孔、杆体涂层、粗糙度、润滑剂和支架压缩量作为一个完整的摩擦系统进行设计。
2. 控制装车压缩量,而不是只看橡胶硬度
装车后的接触压力取决于结构几何、过盈量、支架闭合、温度和永久变形,而不只是橡胶硬度。压缩过大可能提高起滑阻力,压缩不足则可能造成不稳定运动。
3. 保证固定连接中的夹紧力
设计和工艺需要控制套管长度、支架间隙、紧固件接触面、涂层及拧紧方法。不能只检查初始安装扭矩,还应验证磨合和耐久后的夹紧力保持。
4. 针对实际环境设计
需要考虑进水路径、砂粒进入、腐蚀以及润滑剂冲刷。实验室中干净、干燥的样件,无法代表安装在车轮附近的实际环境。
5. 不要把降噪验证与耐久验证分开
降低摩擦可能在其他位置引入位移或磨损,提高摩擦则可能加剧粘滑。设计必须同时满足噪声、刚度、摆转、保持能力和耐久要求。
SAE对橡胶衬套载荷分析模型的比较强调了幅值和频率对衬套响应的影响,因此一个线性刚度值无法描述全部工作范围。
主机厂应如何验证悬架衬套吱响?
建议采用四层验证链,每一层回答不同的工程问题。
| 验证层级 | 测试重点 | 必须覆盖的条件 | 支持的决策 |
|---|---|---|---|
| 橡胶材料 | 动态性能趋势、老化、与指定润滑剂或介质的相容性 | 低温、常温和高温;相关频率及应变 | 胶料是否具备进入项目的基本条件 |
| 成品衬套 | 各方向力—位移、扭矩—转角、起滑/滑动特征及可见损伤 | 相关幅值、速度、预载和环境处理 | 成品是否稳定并落在零件性能窗口内 |
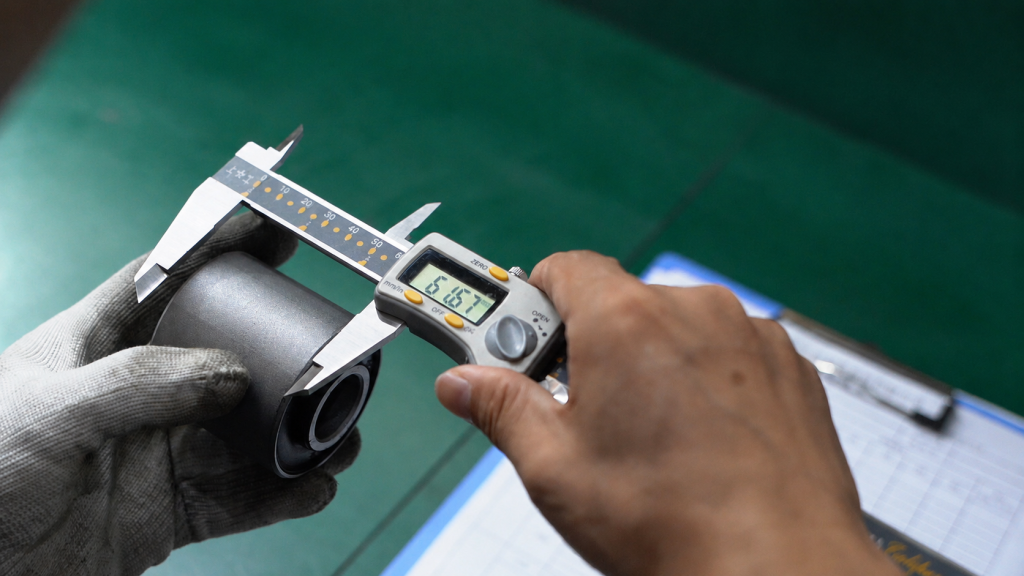
| 装配夹具 | 与量产等效的杆体、套管、支架、紧固件、涂层、润滑剂及公差组合 | 真实夹紧;干燥/湿润/污染;低温/高温;运动换向 | 完整界面能否平稳、安静地运动 |
| 整车或子系统 | 低速过坎、原地转向和车身对角扭转 | 同步采集噪声及车轮、转向或连接处运动 | 台架结果能否对应用户实际抱怨 |
测试应记录完整滞回曲线,而不是只保留一个最大值。根据结构类型,应结合声音、力、位移、扭矩、角度和温度重点分析:
- 异响开始出现时对应的运动位置;
- 起滑阻力与稳定滑动阻力之间的差异;
- 曲线中是否存在突变或锯齿状波动;
- 正反方向是否不对称;
- 循环之间是否具有重复性;
- 测试后的界面摩擦痕迹;
- 环境处理前后的变化;
- 耐久前后的变化。
SAE研究表明,法向载荷、滑动速度和环境条件都会影响吱响。因此,验收标准应来自装配夹具与整车的关联,而不是直接套用一个通用摩擦系数或分贝限值。
关键异响测试还应在耐久后重复进行,因为润滑剂重新分布、表面抛光、砂粒进入、橡胶永久变形或夹紧力下降,都可能改变测试结果。
主机厂采购悬架衬套时应要求供应商提供什么?
一份有效的供应商报告,应让客户能够还原完整的装车边界条件。如果没有夹具、环境和运动条件,仅写“未发现异常噪声”,工程价值非常有限。
建议要求提供:
- 标明功能基准、安装方向和中位角的零件图纸;
- 与受测批次对应的胶料及生产过程追溯记录;
- 配合杆体、套管、支架、涂层和表面粗糙度要求;
- 存在设计滑动时的润滑剂规范和受控涂覆方法;
- 装车压缩量、夹紧状态和公差叠加假设;
- 同步噪声与力—位移或扭矩—转角曲线;
- 低温、常温和高温测试结果;
- 干态、湿态和污染状态测试结果;
- 测试前后的接触表面及摩擦痕迹照片;
- 耐久前后的对比结果;
- 硫化、粘接、尺寸、涂层或润滑过程控制;
- 针对胶料配方、金属表面处理、润滑剂和分供方的变更控制。
同时还要明确不同证据的边界:材料试验不能证明支架闭合状态;自由状态的成品衬套试验无法复现套管夹紧力下降;装配夹具能够复现界面,但仍需与整车工况建立关联。
这样的证据体系,可以避免因为相邻零件异响而误换合格衬套,也能防止初始安静的样件在量产公差和实际环境下暴露问题。
悬架衬套吱响常见问题
悬架衬套吱响会影响安全吗?
仅凭声音无法判断安全风险。需要检查是否存在间隙、橡胶撕裂、套管或紧固件移动,以及转向、制动或车轮定位变化。
悬架衬套磨损会导致过减速带时吱响吗?
会。磨损会改变接触压力、润滑状态和间隙,但弹簧垫、球头、支柱轴承和松动连接也可能产生相似声音。
防倾杆衬套为什么低速时更容易吱响?
低速车身扭转会使杆体在高载荷下缓慢转动。如果压缩量、表面状态、润滑或污染使界面反复粘住和滑动,就可能产生可听异响。
什么测试最能证明衬套长期不会吱响?
采用接近量产状态的装配夹具,在规定运动、预载和环境条件下测试,再进行整车关联及耐久后复测,是目前更有说服力的证据链。
与光益减震共同开发更安静的衬套系统
光益减震围绕完整装车载荷路径开发汽车NVH橡胶—金属减震解决方案。进行悬架衬套异响评审时,建议提供以下项目资料:
- 能够复现异响的整车工况,以及当时的温度和干湿状态;
- 衬套、支架、防倾杆、控制臂或安装座图纸;
- 设计规定的粘接、夹紧或滑动界面;
- 安装位置、摆转角度和夹紧方式;
- 配合表面的涂层、粗糙度和润滑要求;
- 已有的同步噪声与运动数据;
- DV/PV、耐久及量产放行所需证据。
有了这些输入,工程评审就能围绕不稳定滑动、装配预载错误、环境影响或非设计界面运动展开,而不是简单归结为“橡胶太硬”或“多加一点润滑脂”。
参考资料
- SAE International,材料接触副吱响研究(Squeak Studies on Material Pair Compatibility)。
- SAE International,弹性体与塑料的吱响和异响行为:法向载荷、滑动速度及环境的影响。
- SAE International,新一代低噪声汽车悬架防倾杆衬套设计方法。
- SAE International,解决下控制臂连接扭矩损失异响的前悬架连接完整性分析。
- SAE International,用于载荷分析的橡胶衬套模型比较。
- ISO,ISO 4664-1:2022——硫化橡胶或热塑性橡胶动态性能测定:第1部分,一般指南。