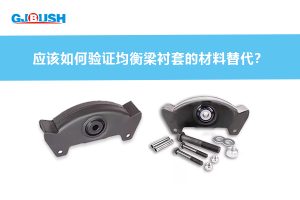
验证均衡梁衬套压配固持力需要进行四项相互关联的检查:外套管与横梁孔座接口处的实际过盈量、完整的压入“力-位移”曲线、初始的推出阻力,以及在经历了温度和悬挂疲劳条件调节后的推出阻力。
仅仅通过其中一项检查是不够的。较高的安装力可能源于横梁孔座受损或衬套斜着被压入。一个新的总成可能通过室温下的推出测试,但在经历了铰接运动、径向载荷、温度循环或接口磨损后,接触压力可能会丧失。
验收极限值应来源于最恶劣的可靠轴向工作载荷,加上特定应用的安全裕度。它不应照搬其他衬套的数据、不应由现有压力机的吨位来设定,也不应被简化为一个通用的力学数值。
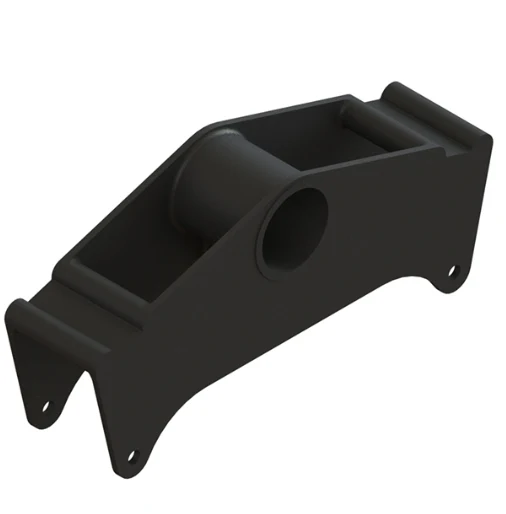
在均衡梁端部衬套中,到底是什么被固持住了?
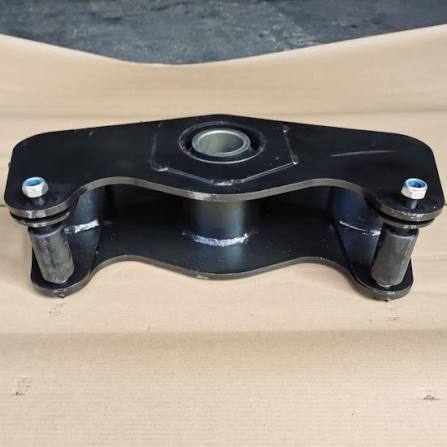
本文重点关注被压入均衡梁端部孔座内的橡胶端部衬套的金属外套管。当橡胶元件和内部构件适应悬挂运动时,这种过盈配合必须防止外套管发生轴向侧移 (migrating) 或在孔座内转动。
这个边界非常重要。运动可能发生在三个不同的位置:
- 外套管相对于均衡梁孔座发生滑动;
- 橡胶撕裂或与金属构件发生粘接分离;
- 由于紧固件或接头问题,内部构件或销轴连接发生移动。
这些是不同的失效模式,需要不同的纠正措施。横跨横梁和外套管的对齐标记 (witness mark)、接口处的位移测量以及测试后的剖面检查,有助于查明运动实际发生的位置。
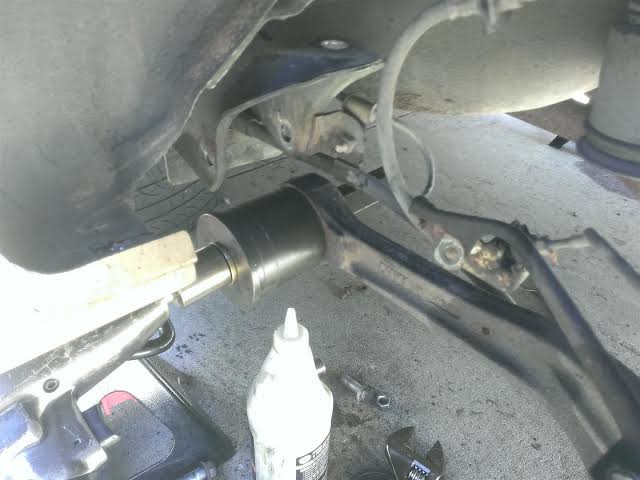
特定应用的安装指南也说明了为什么必须由外套管来承受压入力。NTSB 事故报告附录 中存档的一份卡车维修程序指示安装人员:必须方正地接触衬套套管,并将衬套在横梁中居中。通过压橡胶或内部构件来施力,在尚未评估固持力之前就可能损坏衬套。
压入力高能证明衬套固持力好吗?
不能。压入力和推出固持力通过接触压力和摩擦力相关联,但它们是不可互换的测量指标。
压入力包含克服先导倒角、压平表面微凸体、克服装配润滑剂、纠正轻微的不对中,以及将套管滑过整个啮合长度所需的功。而推出力测量的是在安装或条件调节后,当套管发生位移时组装接口的阻力。
一个较高的压入力峰值可能表明存在有用的过盈量。但也可能表明:
- 套管是斜着进入孔座的;
- 孔座有毛刺或倒角不足;
- 套管或横梁孔座不圆(椭圆度大);
- 工装压在了橡胶或内部构件上;
- 外套管正在被划伤、折叠或发生塑性变形;
- 使用了错误的润滑剂、涂层或存在表面状况问题。
反之,压入力低可能是由于过盈量不足、润滑过度、孔座过大、套管外径偏小,或者是由于表面损坏在压入过程中去除了材料。
实用的规则很简单:使用压入曲线来评判装配过程,使用独立的推出测试来评判保留的轴向阻力。 只有在测量了接口尺寸并确认了失效位置之后,才能将这两者关联起来。
均衡梁衬套应该有多大的过盈量?
不存在适用于所有均衡梁衬套的通用过盈量数值。所需的配合取决于套管直径、啮合长度、梁端孔座刚度、外套管壁厚和强度、表面状况、润滑剂、温度范围以及所需的轴向固持力。
ISO 286-1 提供了一个标准化的尺寸公差和配合系统,但仅仅选择一个名义公差等级,本身并不能验证这个悬挂接头。该项目仍然需要使用图纸的实际极限和测量到的零件尺寸分布,来进行最坏情况 (worst-case) 公差链叠加分析。
至少要计算以下两种边界情况:
- 最小有效过盈量: 最大可接受的横梁孔内径与最小可接受的套管外径之差,并针对涂层和表面效应进行调整;
- 最大有效过盈量: 最小可接受的孔内径与最大套管外径之差,并根据套管变形、横梁应力、装配力以及对橡胶/粘接面的保护要求进行核对。
仅仅只有名义直径是不够的。即使两点直径测量值在公差范围内,圆度和圆柱度的误差也可能产生局部的接触高点和低点。孔座的锥度或喇叭口可能导致一端固持力良好,而另一端接触薄弱。
表面粗糙度也会改变有效配合。一项关于 表面粗糙度对压配合影响 的开放获取研究解释说,拔出力取决于压缩量、摩擦力和工作温度,而且表面形貌会改变实际的接触状况。第二项关于 过盈配合接头 的研究,在其分析处理中包含了与粗糙度相关的有效过盈量损失。
| 接口变量 | 如果过低或不利 | 如果过高或不利 | 需要的证据 |
|---|---|---|---|
| 有效过盈量 | 接触压力低,存在轴向侧移风险 | 压入力过大,发生屈服或孔座损坏 | 最坏情况叠加计算加上测量的尺寸分布 |
| 圆度/圆柱度 | 局部间隙和固持力不均 | 局部过载和划伤 | 形状公差测量,而不仅仅是直径 |
| 先导倒角 | 套管边缘卡住或倾斜进入 | 如果过大,会减少全长啮合面积 | 受控的倒角尺寸和工装对中 |
| 表面粗糙度 | 表面被压平后摩擦力低或不稳定 | 磨损、划伤和不可预测的压入过程 | 明确的粗糙度测量方法和限值 |
| 装配润滑剂 | 划伤表面,装配力高 | 组装后保留的摩擦力较低或不一致 | 受控的类型、用量和涂抹方式 |
应该如何评估压入“力-位移”曲线?
记录从套管首次接触到最终居中位置的完整曲线。单一的最大压入力峰值会丢失检测不良装配所需的大部分证据。
定义与实际几何形状相匹配的特征点:
- 初始接触和引入先导力。 早期的尖锐力峰值可能表明对中不良、倒角受损或有毛刺。
- 进入过渡区。 当套管达到完全周向啮合时,力应该以可重复的方式发生变化。
- 稳定压入区。 该曲线应保持在针对生产孔座、套管、润滑剂和压装速度验证过的包络线 (envelope) 内。
- 局部峰值或力下降。 这可能表明出现划伤、粘-滑现象 (stick-slip)、孔座呈锥度、套管塌陷或失去接触。
- 最终位置。 力必须与位移相关联,以便系统能将正确的居中与提早停止区分开来。
| 曲线特征 | 可能的解释 | 在接受零件前应检查什么 |
|---|---|---|
| 初始进入时力非常高 | 不对中、毛刺、倒角过小、过盈量达到最大 | 工装对中情况、孔座入口、套管边缘和实际尺寸 |
| 反复出现锯齿状峰值 | 粘-滑现象、表面损坏或润滑不一致 | 表面状况、润滑剂覆盖率和套管划伤情况 |
| 在未达到全深前力大幅下降 | 孔座有锥度、材料被切削、套管变形或过盈量低 | 孔座形状、最终的套管外径和干涉痕迹 |
| 接近出口时力持续上升 | 喇叭口方向装反、孔座变形或工装受到侧向力 | 孔座轮廓和接收支撑工装的对齐情况 |
| 峰值正常但最终位移错误 | 衬套未居中,或基准/工装出现偏移 | 位置测量以及横梁/工装的基准面 |
必须控制压入速度、零件温度、润滑剂涂抹、工装状况和横梁支撑方式。否则,生产数据包络线可能反映的是设备变差,而不是接头质量。
应该如何执行推出 (Push-out) 固持力测试?
推出测试夹具应直接对外套管施加载荷,并在靠近孔座的地方支撑均衡梁端部,而不使其变形。加载轴线必须与孔座轴线重合。夹具与橡胶、内部构件或横梁边缘的任何接触都可能产生虚假结果或导致不同的失效模式。
一份有用的报告记录的不仅仅是峰值力:
- 在确认接口发生首次位移时的力;
- 峰值推出力;
- 运动开始后的力和位移;
- 测试结束时的总位移;
- 测试方向、速度和温度;
- 试样尺寸、环境调节和装配历史;
- 失效的确切位置和类型。
使用对齐标记、位移传感器或其他合适的测量方法,将夹具的形变与套管的运动区分开来。如果孔座或套管几何形状具有方向性,请测试两个推出方向或证明哪个方向是最差的。单一方向的测试可能会掩盖先导倒角、孔座锥度或压入损伤的影响。
测试速度应受到控制且具有合理性。摩擦响应可能会随加载速率和温度而变化,而过高的速度可能会增加动态效应,这无法代表做固持力决策所需要的情况。
关于连杆衬套的研究提供了一个有用但有应用局限性的例子:一项 2026 年的研究,用校准过的物理 衬套推出测试 验证了一个过盈配合模型。该研究中的力学数值绝不能直接套用到均衡梁上。值得借鉴的是它的方法——在明确声明的边界条件下,对比计算、仿真和物理推出证据。
多少推出力才算足够?
从接头所需的功能开始,而不是从一个方便的试验机读数开始。
基于以下因素建立验收要求:
- 外套管到横梁接口处,最恶劣的可靠轴向工作载荷;
- 动态放大系数和载荷方向效应;
- 温度、污染、磨损和制造变差;
- 台架测试到实车关联的不确定度;
- 侧移或固持力完全丧失带来的后果;
- 项目要求的安全裕度。
从概念上讲,条件调节后的固持力要求,必须保持在经过验证的接口工作载荷需求乘以所选安全系数之上。最终的工程限值可能既包括一个最小力,也包括在达到该力之前允许的最大位移。
为什么要包括位移?一个试样可能只在套管已经移动到超出了车辆所能容忍的范围之后,才显示出很高的峰值力。如果设计要求不允许功能性侧移,那么首次滑移位移 (first-slip displacement) 或在规定的保载 (proof load) 下的位移量,可能比单纯的极限推出力更能提供有用的信息。
上一代的数据作为基准是有用的,但它们不能取代基于载荷的要求。新的横梁材料、孔座长度、套管涂层、悬挂铰接角度或工作循环,都可能使旧的安全裕度失效。
为什么要在温度和疲劳测试后重新测试固持力?
室温下新零件的固持力,只能证明初始的装配状态。均衡梁端部衬套在巨大的径向载荷、铰接运动和反复的路面输入下运行。即使套管没有出现肉眼可见的滑出,这些载荷也会在套管-孔座接口处产生微动 (micro-motion)。
条件调节后的测试应反映实际应用,并可包括:
- 高低温暴露或温度循环;
- 具有代表性的铰接运动结合径向加载;
- 基于项目载荷谱的耐久性循环;
- 在相关情况下的水、盐分、泥浆或流体暴露;
- 压入后和条件调节后的静置时间;
- 检查是否存在微动磨损产生的碎屑、抛光带或涂层剥落。
温度会改变横梁和套管的尺寸以及界面的摩擦力。疲劳会压平表面微凸体、磨损涂层或造成局部滑动。问题不仅仅是衬套是否能在循环中存活下来,而是在循环之后,同一个外套管接口是否仍然具有足够的轴向固持力。
使用相同的夹具、方向、速度和测量逻辑测试新试样和条件调节后的试样。报告相对于初始样本的固持力或位移情况,但最终的放行标准应根据从服役工况推导出的限值——而不仅仅是平均百分比损失。
测试期间发生了哪种失效模式?
不要将每一次位移都贴上“压配失效”的标签。请对断裂或运动路径进行分类。
| 观察到的结果 | 可能的失效位置 | 工程含义 |
|---|---|---|
| 套管和横梁上的对齐标记错开 | 外套管到孔座的滑动 | 压配固持力被克服了 |
| 套管变椭圆、被划伤或发生塑性缩径 | 外套管变形 | 过度过盈、孔座形状误差或工装损坏可能造成了误导性的力 |
| 套管保持固定而橡胶撕裂 | 橡胶本体 | 压配可能完好;内部应变或载荷路径需要审查 |
| 橡胶与套管分离 | 橡胶到金属的粘接 | 粘接系统/工艺失效,不一定是孔座固持力失效 |
| 横梁孔座被划伤、扩孔或开裂 | 均衡梁孔座 | 最大过盈量、表面状况或安装方法可能正在损坏母件 (parent component) |
| 夹具压坏了端面或施加了偏心载荷 | 测试伪影 (Test artifact) | 该结果对于评估固持力是无效的 |
这种分类可以防止采取错误的纠正措施。增加套管外径无法解决橡胶撕裂问题,更换粘合剂也无法解决横梁孔座过大的问题。
压配固持力的四级验证阶梯
使用以下顺序,以便每一项测试都能消除一种不同的风险。
第 1 级:尺寸和接口验证
确认孔座和套管的直径、形状、啮合长度、倒角、表面光洁度、涂层、润滑剂和结构刚度。审查最小和最大有效过盈量,而不仅仅是标称的 CAD 尺寸。
第 2 级:仪器记录的压入验证
使用量产工装,将量产意图的衬套压入具有代表性的梁端中。批准一个完整的力-位移包络线和特征逻辑。检查居中情况、套管损坏以及橡胶/粘接状况。
第 3 级:初始推出验证
在定义的温度、速度和方向上测试新总成。记录首次运动、峰值力、力-位移行为和失效位置。将结果与实际过盈量和压入曲线进行关联。
第 4 级:条件调节后的固持力验证
在完成选定的温度、铰接和径向疲劳序列后,重复推出测试。确认样本的下限尾部 (lower-tail population) 仍保持在从服役工况推导出的力/位移要求之上,并且失效模式没有改变。
CAE (计算机辅助工程) 可以通过预测在公差极限下的接触压力、套管/横梁应力和塑性应变来支持这个阶梯计划。但它不能取代物理的压入和条件调节后的推出证据,因为摩擦、粗糙度、涂层损坏和装配变差很难被足够确定地建模,以至于可以直接用来支持工程放行。
供应商提交的放行资料包中应该包含什么?
对于设计批准、PPAP (生产件批准程序) 或供应商资质认证,请要求提供一份将图纸与最终固持力结果联系起来的资料包:
- 横梁孔座和衬套外套管的受控图纸;
- 最小和最大有效过盈量下的公差叠加研究;
- 针对直径、圆度、圆柱度和啮合特征的尺寸能力 (dimensional capability) 报告;
- 表面粗糙度、涂层和装配润滑剂规范;
- 工装、支撑和居中方法;
- 经过验证的压入“力-位移”包络线和特征极限;
- 与衬套和横梁批次相关联的压入曲线可追溯性记录;
- 包含力、位移和失效分类的初始推出测试结果;
- 经历了温度和疲劳条件调节后的推出测试结果;
- 测试后的孔座、套管、橡胶和粘接面检查报告;
- 针对异常压入曲线或低固持力的反应计划 (reaction plan);
- 受控的工艺变更和重新验证规则。
要求供应商说明:低或高的压入曲线是如何与遏制措施 (containment) 联系在一起的。如果没有人知道哪些曲线特征需要停下机器并对零件、工具或横梁进行调查,那么记录下的曲线就毫无价值。
与 GJBUSH 一起验证完整的接口
江西光益减震 支持围绕已安装的接头进行定制化橡胶金属衬套开发,而不是将推出力仅仅视为一个孤立的供应商指标。对于均衡梁端部衬套的审查,请提供横梁孔座的图纸及材料、外套管图纸及涂层、安装润滑剂、压装工装、铰接和径向载荷工况、温度/环境范围、预期的轴向接口载荷以及所需的产量。
这些信息使项目团队能够定义正确的过盈量研究、压入曲线特征、推出测试矩阵、条件调节验证以及生产控制措施。交付的成果不仅仅是一个能被压进横梁里的衬套,而是一个能够无损装配,并在经历代表性的重型车辆服役后,仍能保持在所需位置的坚固接口。
参考资料
- ISO, ISO 286-1:2010 — Geometrical product specifications: ISO code system for tolerances on linear sizes. (产品几何技术规范:线性尺寸公差的 ISO 代号系统)
- Persson, B. N. J., Influence of Surface Roughness on Press Fits, Tribology Letters, 2023. (表面粗糙度对压配合的影响)
- Madej, J. and Śliwka, M., Analysis of Interference-Fit Joints, Applied Sciences, 2021. (过盈配合接头分析)
- Xu, X. et al., The Influence of Structural Design Parameters on the Retention Force and Interference-Fit Reliability of Connecting Rod Bushings, Applied Sciences, 2026. (结构设计参数对连杆衬套固持力和过盈配合可靠性的影响)
- National Transportation Safety Board (美国国家运输安全委员会), Motor Truck Service Manual procedures reproduced in Highway Accident Report HAR-74-04. (公路事故报告 HAR-74-04 中引述的卡车维修手册程序)