原厂配套(OE)推力杆衬套项目的成本,取决于已确认的性能要求、生产工艺、模具投入、验证范围,以及累计合格交付数量。 橡胶和金属材料的采购价格固然重要,但每件合格产品的成本,还取决于零件占用成型生产单元的时间,以及该生产单元能够产出多少合格件。
增加模穴数量,可能降低持续生产中的单位成本,同时也会增加面临回收风险的前期投入。缩短硫化时间,可能提升产能,但前提是产品仍能满足相同的技术要求。因此,当良率或交付量假设无法兑现时,看似较低的单件成本,也可能对应一个总成本更高的项目。
本文讨论新开发的橡胶与金属粘接式推力杆衬套项目,覆盖工程定义到量产导入阶段。零件范围包括橡胶、金属嵌件、粘接与成型,不包括推力杆杆体及完整推力杆总成。
下文所有金额、周期、良率和数量均为用于说明计算方法的假设值。金额以美元计,不代表江西光益报价、工厂实测数据或市场参考价格。
先区分开发成本、工装投入与持续生产成本
开展工程方案比较时,需要将成本分为三个独立类别:
| 成本类别 | 包含内容 | 需要回答的核心问题 |
|---|---|---|
| 开发与量产导入 | 设计、样件、验证工装与试验、生产批准相关活动 | 批准量产之前,需要形成哪些证据? |
| 专用生产工装 | 生产模具及专用生产夹具 | 为满足结构和产能要求,需要投入什么? |
| 持续生产 | 材料、嵌件前处理、生产单元占用时间、工艺损耗、后处理及检验 | 每件合格产品实际消耗多少资源? |
每项费用只能计入一次。例如,同一套专用生产夹具,不能同时计入工装投资和开发费用。
供应商销售价格还包含商业层面的因素。利润、融资、质保风险、物流、关税及其他税费,都可能在成型工艺没有变化的情况下影响报价。
工装付款方式也会影响报价中的单价。一次性支付工装费,与将工装费分摊到后续交付产品中,是两种不同的投资回收安排。比较时必须采用相同的数量基础;如果产品单价已经包含工装摊销,再加上完整工装费用,就会重复计费。
工程技术要求如何转化为制造成本
两个外形尺寸相同的衬套,可能需要不同的胶料、硫化条件和验证工作。成本差异,首先来自它们必须实现的功能。
刚度与运动要求决定橡胶截面设计
推力杆衬套需要在承受载荷、控制位移的同时,适应规定的运动。工程输入应区分径向、轴向和扭转性能,并明确相应的预载、运动幅值与温度条件。
对于处于简单剪切状态的理想橡胶层:
刚度 ≈ 剪切模量 × 受力面积 ÷ 橡胶厚度
这个关系适合初步分析,并不是适用于所有圆柱形衬套的通用设计公式。实际几何形状、约束条件和大变形都会改变响应。不过,它可以说明:通过调整橡胶厚度来改变刚度时,制造条件也会随之变化。
在施加位移相同的情况下,较厚的理想剪切层具有较低的剪切应变。同时,橡胶厚度还会改变热量传入内部所需经过的距离。因此,为满足力学性能而作出的几何设计决策,也可能影响硫化时间和设备占用时间。
仅凭硬度,无法定义动态刚度或阻尼。有效的技术要求必须同时规定测试条件。ASTM D5992 提供了橡胶动态性能测量方面的指导,包括刚度和阻尼,但它并不是推力杆衬套通用的验收规范。
关于零部件性能与整车振动之间的关系,可参阅江西光益的汽车NVH解决方案。
硫化时间取决于零件的受热历程
硫化使模具内的橡胶形成交联网络。THWS关于缩短橡胶加热时间的研究指出,几何形状、胶料和工艺条件,都与加热时间及最终的硫化程度分布有关。
由此可以得到一个直接的工程判断:模壁温度并不能代表厚橡胶截面内部各处的温度。金属嵌件也会改变传热路径。缩短模内保温硫化时间,需要有证据证明相关区域仍能达到可接受的硫化程度。
胶料硫化曲线是这项评估的输入之一,但仅凭该曲线,无法确定粘接式零部件的实际生产周期。
莱奥本矿业大学的研究考察了橡胶厚度方向上的温度与硫化程度变化,以及注射过程中引入的热量。对于项目成本分析,这意味着应将硫化时间视为材料与工艺共同作用的结果,而不能仅根据橡胶重量给出一个固定值。
这些研究并不能直接证明某一种推力杆衬套能够缩短多少生产周期。
增加模穴,不只是增加模具费用
增加模穴可以提高每模次产量,但也会改变充模、装料和脱模所需的工作。根据具体工艺,更大的模具可能需要不同的成型设备、更多嵌件装卸操作,或更严格的模穴间一致性控制。
成本分析需要回答具体问题:实际启用了多少个模穴?使用量产嵌件时,重复生产周期是多少?产出中有多少能够通过检验?整条工艺路线的瓶颈在哪道工序?
如果嵌件前处理或下游检验跟不上,更高的成型产能就无法转化为更高的交付能力。
比较单件成本之前,先计算合格件产能
首先明确成型生产单元的核算边界。在以下模型中:
- n:实际启用的模穴数量。
- t:设备正常重复运行时的生产周期,单位为秒。
- u:计划生产单元工时中,扣除停机、换型等时间后,可用于重复执行该周期的时间比例。
- y:在该生产单元规定的检验节点,合格件数量占投产件数的比例;投产件数按单个模穴中的零件计数。
周期包含按顺序执行的装料、充模、硫化和脱模操作。能够同时进行的操作,不能重复累加时间。
合格件产出率,g = 3,600 × n × u × y ÷ t
计算结果表示每个计划生产单元工时对应的合格件数量。这里,u不包含质量损失。如果使用已经包含质量因素的设备综合效率(OEE),然后再乘一次良率,就会重复计算质量损失。
继续定义:
- M:每件投产产品的材料与上游前处理成本。
- R:每个计划生产单元工时的成本,包括分配到该单元的设备折旧、能源和人员费用。
- P:每件成型单元合格产出对应的下游后处理与检验成本。
每件合格产品的持续生产成本,c = M ÷ y + R ÷ g + P
这个简化模型假设不存在返工、废料回收抵扣或下游不合格品。材料成本输入已包含分摊的工艺废料。专用工装单独计费,因此不包含在生产单元小时费率中。
小时费率与时间利用率必须采用相同的时间口径。如果某个费率已经通过提高金额来分摊停机损失,就不能再针对同一损失重复调整。
计算示例:四模穴与八模穴方案
假设两种工艺路线都能生产满足相同批准要求的衬套。方案B采用更大的模具,周期更长,生产单元小时成本也更高。
| 输入或计算结果 | 方案A:四模穴 | 方案B:八模穴 |
|---|---|---|
| 专用工装投入 | $20,000 | $50,000 |
| 实际启用模穴数 | 4 | 8 |
| 正常重复生产周期 | 480秒 | 540秒 |
| 时间利用率,不含质量因素 | 85% | 85% |
| 合格率 | 97% | 95% |
| 每个计划生产单元工时的成本 | $60 | $80 |
| 每件投产产品的材料与前处理成本 | $4.00 | $4.00 |
| 每件合格产品的下游成本 | $1.00 | $1.00 |
| 计算得到的每计划工时合格件数 | 24.735 | 43.067 |
| 每件合格产品的材料与前处理成本 | $4.124 | $4.211 |
| 每件合格产品分摊的生产单元成本 | $2.426 | $1.858 |
| 计算得到的每件合格产品持续生产成本 | $7.5494 | $7.0681 |
在这个示例中,模穴数量翻倍,合格件产出率却只提高了约74%。更长的周期和更低的良率,抵消了部分理论增益。
方案B每交付一件合格产品,约节省 $0.4813,但需要增加 $30,000的工装投入。仅比较单件成本,无法判断这笔投资是否合理。
计算需要多少交付量才能收回额外工装投入
设 D 为两种方案共同的开发与量产导入成本,F 为专用工装投入,Q 为累计合格交付数量。
模型中的项目总成本,T(Q) = D + F + Q × c
假设两种方案共同的开发与量产导入成本为 $40,000。本次比较假设单位持续生产成本保持不变,且在所分析的交付周期内,无需更换整套工装。
两种方案总成本相等时的盈亏平衡数量为:
*Q = (F_B − F_A) ÷ (c_A − c_B)**
*Q = $30,000 ÷ $0.481312 ≈ 62,330件合格交付产品**
由于两种方案的共同开发成本相同,该项在比较中抵消。如果多模穴方案需要额外的验证或量产导入工作,这部分新增投入也必须计入分子。
累计交付量的低、基准和高三种情景
| 累计合格交付数量 | 方案A总成本 | 方案B总成本 | 方案A平均成本 | 方案B平均成本 |
|---|---|---|---|---|
| 低:20,000件 | $210,988 | $231,362 | $10.55 | $11.57 |
| 基准:100,000件 | $814,942 | $796,811 | $8.15 | $7.97 |
| 高:200,000件 | $1,569,885 | $1,503,622 | $7.85 | $7.52 |
以上计算使用未四舍五入的单位持续生产成本。
累计交付20,000件时,方案A的项目总成本更低。累计交付100,000件和200,000件时,方案B已经收回额外投入,总成本更低。
这里比较的是项目累计数量,并不是年度需求。预测需求为100,000件,并不代表客户已经承诺采购100,000件。工装决策应明确:如果项目在交付20,000件后结束,尚未回收的投资由谁承担。
上述计算未进行现金流折现。如果投资发生时间远早于交付,融资成本和节省金额实际实现的时间,也可能改变经济性判断。
检验哪些假设变化会推翻原有决策
盈亏平衡数量的可靠性,取决于生产假设是否成立。保持方案A不变,只调整方案B:
| 方案B的条件 | 每件合格产品的持续生产成本 | 相对于方案A的盈亏平衡数量 |
|---|---|---|
| 基准:良率95%,周期540秒 | $7.0681 | 约62,330件 |
| 良率降至90%,周期不变 | $7.4052 | 约208,051件 |
| 周期延长至648秒,良率不变 | $7.4396 | 约273,235件 |
| 两项变化同时发生 | $7.7974 | 不存在正的盈亏平衡数量 |
当两项变化同时发生时,方案B不仅工装投入更高,单位持续生产成本也更高。在这些假设下,无论增加多少交付量,都无法通过该方案的生产成本收回额外投入。
良率会同时影响两个成本项:一方面,每件合格产品需要分摊更多材料;另一方面,每个生产单元工时由更少的合格件分摊。如果只把报废理解为橡胶浪费,就会漏掉第二项影响。
分别计算量产爬坡期与稳定生产期
如果量产初期的良率较低或周期较长,应按阶段分别计算:
项目成本 = D + F + 各阶段的(合格交付数量 × 该阶段单位持续生产成本)之和
各阶段的单位持续生产成本,已经包含模型中对应的材料损失和生产单元时间损失。如果再把同一批报废成本作为量产导入费用加一次,就会重复计算。
实际损失还可能发生在不同工序。粘接前就被判废的嵌件,与成型及后处理完成后才被判废的粘接件,已经消耗的加工资源不同。更详细的成本模型应按工序分配成本与良率,并纳入实际存在的返工或回收处理方式。
单独核对年度产能
假设每年可安排 2,000个生产单元工时,基准模型对应的产量为:
- 方案A:约 49,470件合格产品。
- 方案B:约 86,133件合格产品。
如果年度需求为60,000件合格产品,方案A需要约 2,426小时,方案B需要约 1,393小时。
如果只能提供2,000小时,方案A就必须增加产能或调整生产安排,才能满足需求。它在低累计交付量下的成本优势,并不能解决年度产能不足。增加班次、增加模具或增加生产单元后,需要重新比较成本。
为什么粘接、公差和验证要求会改变成本
上述算例假设两种方案都满足相同要求。证明这一点,本身就是项目工作的一部分。
粘接质量需要明确的试验方法和过程控制
橡胶与金属粘接需要受控的界面条件。表面状态、前处理和粘接工艺,应与胶料及成型条件一起纳入制造工艺定义。
ASTM D429 提供了评价橡胶与刚性基材粘接性能的方法。必须明确采用的方法和试样几何形状;一句没有具体条件的“粘接测试合格”,无法说明证据的适用范围。
从工程角度看,标准试样的测试结果,不能单独证明完整衬套在使用载荷下的耐久性。项目可能同时需要材料层面的粘接证据和零部件层面的试验,以回答不同的问题。
所需工装、试样、状态调节和试验时间,都应纳入成本。如果试验会消耗量产零件,应将该消耗计入验证费用或持续生产中的抽样费用,并且只计一次。
收紧公差必须有明确的功能依据
公差更小,并不自动意味着整车性能更好。收紧公差应服务于明确的要求,例如配合、定位或载荷传递。
假设某尺寸加工过程稳定、均值位于公差中心,标准差为0.02 mm:
- 公差为±0.10 mm时,Cp = 0.20 ÷ (6 × 0.02) ≈ 1.67。
- 公差为±0.05 mm时,Cp = 0.10 ÷ (6 × 0.02) ≈ 0.83。
过程本身没有变化,变化的是允许范围。
NIST的过程能力指南说明了如何比较稳定过程的波动与规格限。Cp反映波动范围与公差宽度的关系;Cpk还考虑过程均值偏离公差中心的影响。
这些示例中的能力指数,并不是实测不合格率。数据分布假设、过程稳定性和测量质量都会影响判断。更严格的要求,可能意味着增加加工工序、改进工装或加强过程控制。应根据拟采用的工艺路线评估这些成本后果。
验证成本取决于项目需要回答哪些问题
有效的验证计划应区分初始刚度、动态性能、粘接、环境暴露和疲劳。这些是不同的工程问题,一项试验结果良好,并不意味着其他要求也已得到验证。
试验顺序同样重要。测量未经老化的零件,与测量经过规定条件处理后的零件,回答的是不同问题。组合运动与载荷试验,也可能需要不同于单轴初步筛选试验的工装。
对于每项要求,都应明确试样、载荷、环境、测量方法和验收标准。这样,验证预算才能对应到具体的设计风险。
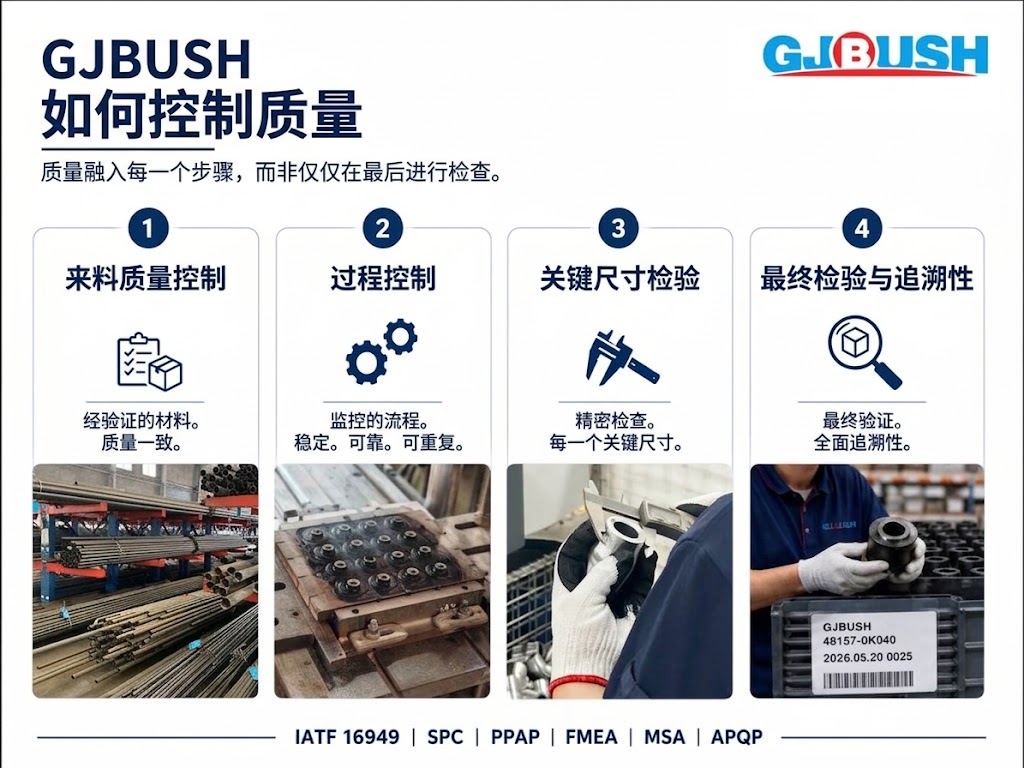
AIAG将APQP、控制计划、FMEA、MSA、SPC和PPAP列为相互关联的汽车质量核心工具。落实到预算上,意味着生产批准所需的证据,要通过实际的工程与制造活动形成。
因此,PPAP预算应说明计划开展的试生产、测量研究、记录整理及提交范围。仅列出一笔文件编制费用,无法判断这些活动是否已经包含在内。
询价资料应包含什么,才能获得可比较的方案
有效的询价文件,应将工程定义与数量、产能假设联系起来。
- 明确交付范围。 提供图纸版本、供货零件边界、金属嵌件、表面处理要求,以及由其他单位完成的工序。
- 明确功能验收要求。 包含所需的载荷—位移特性、运动限值、环境条件和耐久性标准。区分必须满足的固定要求与仍可讨论的设计变量。
- 要求说明生产假设。 包括实际启用模穴数、重复生产周期、时间核算口径、合格率、下游约束,以及支撑产能估算的证据。
- 展示需求不确定性。 同时提供年度需求,以及低、基准、高三种累计交付情景。将明确的采购承诺与预测需求分开列示。
- 明确费用回收方式。 区分开发费用、专用工装费用、量产单价、工装摊销,以及后续变更的责任归属。
与江西光益讨论橡胶衬套项目时,可将这些信息整理在同一套资料中。要求比较可行工艺方案之间的成本差异,并说明每种方案具有经济性的前提条件。
最终选定的工艺路线,应同时满足已批准的技术要求、所需年度交付能力,并能够在可信的累计交付数量下合理回收投入。