板簧衬套看起来是小零件,但它控制着很大的采购风险。板簧承载悬架载荷,而位于板簧眼、吊耳或枢轴连接处的衬套,是允许运动、控制噪声、磨损、定位和金属直接接触的接口件。在专业 RFQ 中,板簧衬套不应只按外径、内径、长度或 OE 交叉号来批准。
对买家来说,真正有用的答案是:先比较样品、图纸和安装接口,再定义载荷、旋转、工况周期、材料路线、橡胶金属粘接、防腐保护、刚度或摩擦证据,以及 PPAP 和变更控制要求。如果低单价排除了零件批准所需的证据,这个价格就不具备可比性。
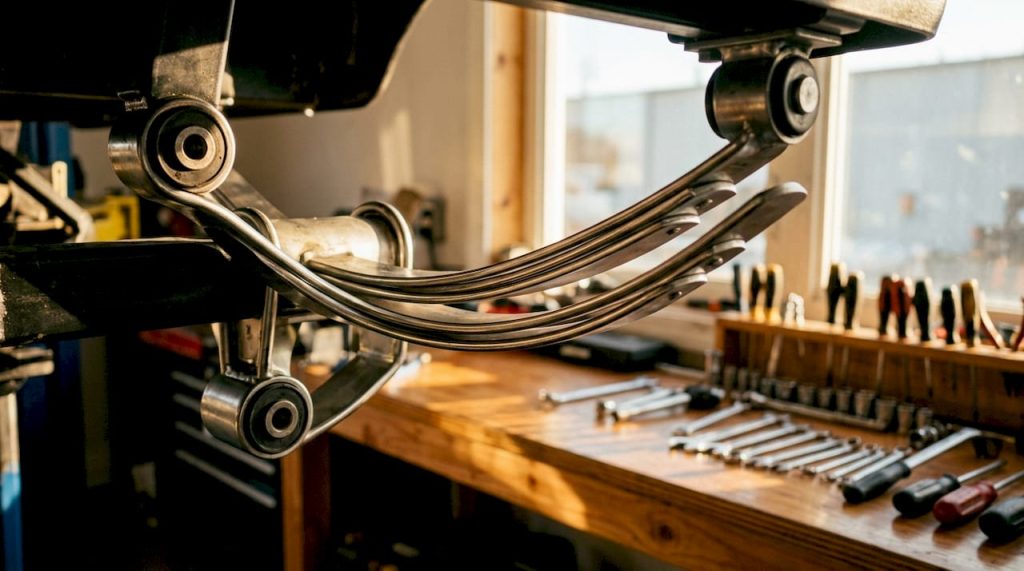
板簧是一种承载型车辆悬架弹簧,广泛用于多类车辆和设备。在卡车、挂车、客车、农机和越野设备中,衬套通常承受较高静载、旋转、污染和反复冲击。因此,面向板簧衬套采购的页面必须尽快从定义进入规格控制。
板簧衬套的作用是什么?
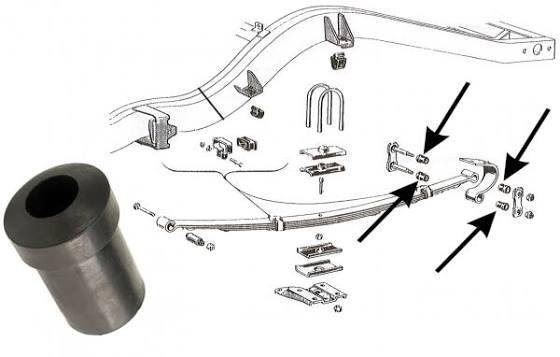
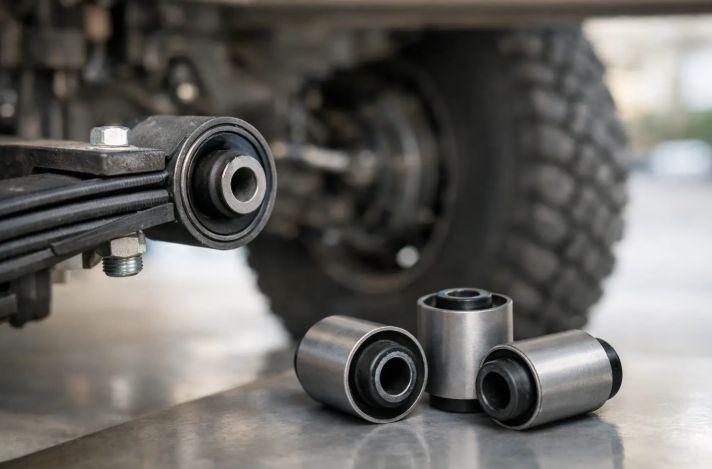
板簧衬套位于板簧总成和安装硬件之间。根据悬架设计,它可能安装在板簧眼、吊耳、支架、均衡器或枢轴位置。它的作用不只是填充一个孔,而是帮助管理旋转、隔离振动、降低噪声、保护金属接口,并在载荷下保持总成位置。
衬套可以是橡胶金属粘接件、橡胶套、聚氨酯或其他弹性体件,也可以采用内套、外套、翻边、止推肩、开口外壳或特殊涂层结构。正确结构取决于应用边界。公路挂车、城市客车、重卡、矿用车辆和农机都可能使用板簧衬套,但其载荷谱、摆动量、污染环境和服务优先级可能差别很大。
这意味着买家在比较价格之前,应先问三个问题:
| 问题 | 为什么重要 |
|---|---|
| 衬套安装在哪里? | 板簧眼、吊耳、支架和枢轴位置可能具有不同的载荷方向和旋转方式。 |
| 它需要控制什么? | 有些设计优先考虑耐磨,有些优先考虑隔振、套筒保持、防腐或装配重复性。 |
| 需要什么证据? | 尺寸确认装配,功能证据支持载荷、运动和环境条件下的批准。 |
为什么只按尺寸采购会失败
尺寸是必要条件,但远远不够。两个板簧衬套可能具有相同的名义外径、内径和长度,却在橡胶配方、硬度范围、套筒材料、表面处理、粘接体系、翻边几何、倒角、孔表面状态、压装行为和载荷-位移响应上完全不同。
只按尺寸采购会带来几个常见错误:
- 把磨损后的样品当成原始设计进行比较;
- 只测自由状态尺寸,而没有考虑压装或套筒位置要求;
- 忽略安装方向、翻边方向或止推肩功能;
- 用非粘接橡胶路线替代粘接设计,却没有检查滑移和噪声风险;
- 在没有防腐证据的情况下批准低成本套筒或涂层;
- 把乘用车经验套用到重载工况周期。
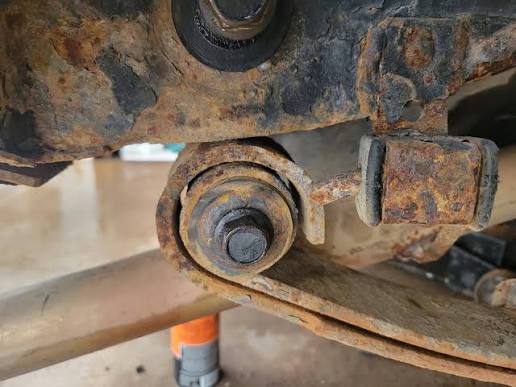
对于由样品反推的项目,买家应区分三份记录:实物样品状态、推断的原始设计、拟生产设计。旧件可能已经椭圆化、开裂、溶胀、压缩、腐蚀,或失去原始表面状态。应把它当作证据,而不是完美图纸。
买家应记录哪些结构选择
板簧衬套外观看似简单,这正是 RFQ 容易变得模糊的原因。要求供应商报价前,应先记录结构路线。
| 结构项目 | 需要定义什么 | 不清楚时的买家风险 |
|---|---|---|
| 内套 | 孔径、长度、倒角、壁厚、材料、涂层和套筒位置 | 螺栓配合错误、夹紧力异常、腐蚀或侧向移动 |
| 外套或外壳 | 外径、压装范围、表面状态、涂层、滚花、开口或粘接路线 | 配合松动、壳体损伤、装配波动或滑移 |
| 橡胶体 | 配方族、硬度目标、几何、空腔、唇边和应变释放 | 开裂、挤出、隔振差或刚度不一致 |
| 粘接体系 | 金属预处理、胶黏剂路线、硫化控制和粘接检查 | 脱粘、套筒滑移、噪声或早期分离 |
| 翻边或止推肩 | 直径、厚度、端面平面度、方向和磨损面 | 侧向载荷磨损、安装错误或轴向移动 |
| 表面保护 | 电镀、磷化、喷漆、电泳或其他路线 | 腐蚀、孔咬死、套筒损伤或市场环境不匹配 |
在相关情况下,材料性能证据可包括拉伸应力-应变控制。ISO 37 覆盖硫化橡胶或热塑性橡胶的拉伸应力-应变测试,这支持买家要求明确的橡胶性能控制,而不是只看样品外观是否相似(ISO 37 橡胶拉伸应力-应变测试)。该标准不能证明完整衬套设计,只能支持材料测试类别。
定点前应讨论的失效模式
很多买家争议发生在量产之后,投诉往往只被描述为“衬套不好”或“寿命短”。对采购来说,应先分类失效模式,再选择纠正措施。
| 失效模式 | 可能说明什么 | 应要求哪些证据 |
|---|---|---|
| 橡胶开裂或撕裂 | 应变过大、老化、配方不匹配、几何应力集中或工况周期不匹配 | 裂纹位置、载荷方向、老化条件、材料记录、疲劳边界 |
| 橡胶挤出 | 过载、间隙、几何错误、缺少翻边支撑或温度/污染影响 | 安装照片、壳体尺寸、压缩状态、使用环境 |
| 脱粘或套筒滑移 | 金属预处理、胶黏剂路线、硫化控制、污染或过度扭转 | 断面照片、粘接线检查、过程记录、扭矩/旋转证据 |
| 孔磨损或椭圆化 | 套筒材料错误、涂层错误、螺栓配合、夹紧状态、相对运动或腐蚀 | 孔测量、硬件状态、涂层证据、车辆位置 |
| 松旷或异响 | 压装配合错误、预载错误、套筒位置错误、安装方向错误或功能刚度不匹配 | 装配记录、载荷-位移数据、旋转/摩擦测试、现场投诉历史 |
| 腐蚀咬死 | 表面路线不匹配、涂层损伤、盐雾暴露或存储/包装问题 | 涂层规范、盐雾或腐蚀证据、市场环境、包装评审 |
热老化和环境暴露需要谨慎处理。ISO 11346 支持通过高温暴露后的选定性能变化估算橡胶寿命或最高使用温度,但不应把它转化为通用里程承诺(ISO 11346 热耐久方法)。如果油、燃油、润滑脂、清洗液或道路化学品相关,ISO 1817 提供了评估指定液体对橡胶性能影响的方法类别(ISO 1817 液体影响)。RFQ 仍需写明实际液体、暴露条件、测量性能和接受规则。
功能证据:刚度、摩擦和载荷-位移
对于重载板簧应用,功能证据很重要,因为衬套是承载连接的一部分。即使供应商满足图纸,如果配方、粘接、套筒或几何改变了载荷-位移行为,仍可能偏离功能目标。
RFQ 应明确需要哪些证据:
- 明确方向下的径向刚度或载荷-位移;
- 衬套在使用中发生扭转时的扭转或旋转阻力;
- 非粘接或套筒类路线中的摩擦或滑移行为;
- 当永久变形是风险时的压缩永久变形或恢复;
- 运动、污染或预载条件下的噪声或 squeak 风险;
- 与实际工况周期相关的疲劳、老化、腐蚀和环境暴露。
动态刚度和振动声学证据需要测试条件约束。ISO 10846-3 覆盖弹性支撑动态传递刚度的间接实验室方法,这支持在规格中写明预载、方向和测试边界,而不是引用一个没有上下文的单一数值(ISO 10846-3 动态传递刚度)。对于板簧衬套,这并不产生通用目标值。它提醒买家在比较供应商时保留方法、条件和适用范围。
防腐和金属接口控制
板簧衬套通常由橡胶和金属组合而成。金属件可能包括内套、外壳、垫圈、翻边或粘接嵌件。在很多市场,腐蚀不是外观问题;它会影响螺栓拆卸、套筒保持、夹紧状态、孔磨损和维修便利性。
报价中应定义金属路线:
- 套筒或外壳的材料和厚度;
- 粘接前的表面预处理;
- 涂层或电镀路线;
- 需要时的涂层厚度或接受方法;
- 搬运和存储保护;
- 防止受潮和接触损伤的包装;
- 金属供应商、涂层工艺或胶黏剂体系的变更通知规则。
ISO 9227 定义了人工气氛腐蚀测试中的盐雾测试方法,但盐雾小时数并不等于完整的现场寿命预测(ISO 9227 盐雾测试)。对买家批准来说,有用的问题是:试样、暴露条件、检查规则和市场环境是否与产品要求一致。
让报价可比的 RFQ 控制项
为了让报价可比,应要求所有供应商基于同一份受控资料包报价:
| RFQ字段 | 买家最低输入 |
|---|---|
| 应用 | 车辆或设备类型、车桥/位置、安装位置、载荷、工况周期和市场环境 |
| 参考 | 可用 OE 号、完整样品组、照片、图纸和已知版本 |
| 基准控制 | 哪些表面、孔、套筒、翻边和端面控制装配 |
| 尺寸 | 外径、内径、长度、套筒位置、翻边尺寸、倒角、公差以及自由/安装状态 |
| 材料路线 | 橡胶配方要求、已知硬度范围、套筒/外壳材料、涂层和粘接路线 |
| 功能目标 | 载荷-位移、刚度、旋转、摩擦、噪声、耐久或需要避免的失效模式 |
| 验证 | 所需疲劳、老化、腐蚀、粘接、环境和检验证据 |
| 质量门 | 所需 PPAP 等级、控制计划、追溯、测量系统和变更通知 |
| 商务范围 | 年用量、MOQ、包装、标签、私人品牌需求、样件时间和项目启动时间 |
要求供应商把每个字段标为已确认、假设、排除或需要买家确认。这个简单状态列可以防止一份看似干净的报价隐藏缺失图纸、未计价测试或未经批准的材料替代。
最终比较时,应把价格和范围放在一起,而不是放在单独的采购表里。一份包含测量工作、粘接证据、涂层确认、验证样件、包装评审和 PPAP 文件的报价,与只包含模压件的报价并不是同一种商务报价。买家应要求供应商区分已包含工作、排除工作、买家需提供输入和可选验证费用。这样,定点决策可以被审计,也能让 SQE 在后续变更、索赔或现场投诉需要追溯到批准边界时有清晰记录。
样件批准流程
样件批准不应只做外观检查。一个实用流程是:
- 登记样品来源和状态。记录零件是新品、旧件、失效件、售后件、OE 件还是竞品样品。
- 按定义好的基准方案测量几何。分别记录自由状态和安装状态假设。
- 识别结构。确认套筒、外壳、翻边、橡胶几何、粘接路线和表面保护。
- 评审失效历史。附上照片、现场记录、开裂、脱粘、磨损、松旷、异响和位置数据。
- 定义功能证据。说明需要哪些刚度、摩擦、旋转、载荷-位移、耐久或 NVH 相关证据。
- 冻结批准边界。锁定图纸版本、样品版本、材料路线、工艺路线、检验计划和变更通知要求。
当客户体系要求时,供应商批准应把图纸、样品和过程控制与汽车质量工具连接起来。AIAG 将 APQP、控制计划、PPAP、FMEA、MSA 和 SPC 识别为质量核心工具(AIAG 质量核心工具)。这些工具不能证明某个具体衬套适合某个应用,但它们为 SQE 和供应商开发团队提供了批准和控制零件的共同结构。
买家应优先关注哪些风险
风险最高的项目并不总是结构最复杂的项目。它往往是买家和供应商默认假设不同、但没有说清楚的项目。
优先关注这些风险:
- 低价但缺少材料、粘接或过程一致性证据;
- 只比较尺寸,没有比较刚度、摩擦或载荷-位移证据;
- 压装方向、套筒位置、翻边方向或预载状态错误;
- 把磨损样品作为主样,却没有修正损伤;
- 把轻载经验套用到高负载设备;
- 把盐雾、老化或疲劳数值当成通用寿命承诺;
- 在没有变更控制的情况下批准替代涂层、套筒、胶黏剂或配方;
- 跳过带涂层或粘接金属件的包装和存储评审。
这些风险可以管理,但前提是在定点前被看见。RFQ 应让不清楚的事项显性化,而不是把它们推到量产故障排查阶段。
江西光益如何支持有边界的评审
对于板簧衬套项目,请向江西光益提供车辆或设备应用、载荷和工况周期、安装位置、完整样品、照片、可用图纸、关键尺寸、公差、材料要求、表面处理期望和粘接路线要求。如果项目涉及失效或异响零件,请同时提供开裂、脱粘、孔磨损、松旷、异响、腐蚀和现场条件历史。
评审可以聚焦于受控工程边界:哪些信息可从样品确认,哪些必须通过图纸或测量确认,哪些材料和金属接口选择需要证据,哪些验证项目应被要求,以及哪些 PPAP、控制计划、追溯和变更通知门控应进入采购资料包。
当项目仍处于产品族或定制开发阶段时,可参考更广义的橡胶衬套页面。
当买家需要把该零件放入更完整的悬架产品采购讨论中时,可参考悬架橡胶衬套页面。
只有当安装位置和载荷路径与项目匹配时,板簧衬套和车桥枢轴衬套参考才有意义。
如果项目从现场损伤开始,悬架衬套开裂文章可支持单独的失效分析讨论。
对于高负载商用项目,卡车悬架衬套证据仍应限定到确切位置、材料和验证方法。
除非实际设计采用液压或频率选择性结构,否则不要使用液压衬套证据。不要在未检查组件、载荷方向、材料和验证范围的情况下,把一个衬套族的结果转移到另一个衬套族。
最终买家检查清单
批准板簧衬套供应商之前,请确认:
- 图纸、样品和接口基准已经对齐;
- 尺寸包括自由状态、安装状态、套筒位置、翻边、倒角和公差要求;
- 载荷、运动、工况周期、环境和安装方向已经定义;
- 材料、粘接、套筒、外壳、涂层和防腐路线已经记录;
- 开裂、脱粘、磨损、松旷、异响和腐蚀风险已经分类;
- 刚度、摩擦、旋转、载荷-位移、耐久、老化或腐蚀证据已经限定到应用范围;
- PPAP、控制计划、追溯、测量和变更通知要求已经明确;
- 包装、存储、年用量、项目时间和私人品牌要求已纳入商务资料包。
有用的采购规则很简单:用受控几何、功能证据和生产纪律来批准板簧衬套。尺寸只是对话的开始,不是结束。