车辆在行驶过程中出现的底盘异响,常表现为过坎或打方向时的“咯吱”声或金属敲击声。这类问题不仅影响驾驶体验,也容易引发高昂的售后索赔成本,是众多底盘工程师在NVH(噪声、振动与声振粗糙度)调校中面临的棘手挑战。
汽车橡胶衬套出现异响,通常是因为橡胶与金属界面产生微观滑动、材料老化引发动态硬化,或者不当的装配工艺引入了异常预应力。通过优化宽温域配方、引入“缩径”冷加工工艺并规范悬架压装流程,有助于从根源上缓解摩擦异响,延长底盘件的正常服役周期。
解决底盘异响,不仅需要扎实的理论失效分析,更需要制造工厂在制程端提供稳定的硬件支撑。江西光益减震系统有限公司建厂于1998年,在SGS认证的IATF 16949及ISO 14001管理体系下,厂内配置了多台400T至800T大吨位注射硫化机及千万级产能的自动化涂装产线。结合创始人逾40年的橡胶减震产品研发经验与全矩阵DVP测试台架,本文将为您系统拆解汽车衬套异响的常见原因及工程解决方案。
汽车橡胶衬套为什么刚安装没有问题,使用一段时间后才出现异响?
新车出厂时底盘紧致安静,但在行驶数万公里后,底盘异响往往开始频发。这种随时间推移而产生的性能衰减,在工程上通常归因为材料的动态疲劳与应力松弛(Stress Relaxation)。
长期的交变载荷容易导致橡胶内部产生微观裂纹,或者造成橡胶与金属骨架粘接界面的疲劳剥离。一旦界面出现微小缝隙,在悬架扭转时就会产生干摩擦,从而引发令人烦躁的“咯吱”异响。
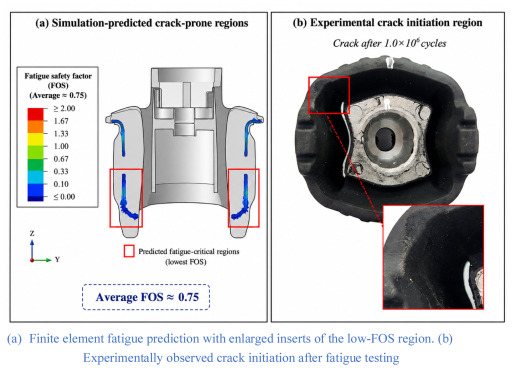
动态疲劳衰减的工程机制与制程优化对策
汽车底盘衬套在服役周期内需要承受数以百万次的径向冲击与轴向扭转。普通的纯压应力尚可承受,但复杂的复合偏载容易引发材料的内聚破坏。
长期使用后产生异响的常见诱因及解决方案:
| 长期失效模式 | 物理/化学表象 | 异响产生机理 | 江西光益的工程优化方案 |
|---|---|---|---|
| 应力松弛与体积收缩 | 橡胶主体厚度略微变薄,径向支撑力下降。 | 金属内外管与橡胶之间的预压缩量减小,导致受力时产生相对滑移位移,引发摩擦异响。 | 全面导入“缩径” (Swaging) 冷加工工艺。在常温下对金属外管进行机械缩径,为橡胶预置高强度压应力,抵消后期的应力松弛。实测表明该工艺可提升疲劳寿命约50%。 |
| 硫化界面脱胶剥离 | 橡胶从金属骨架表面局部脱开。 | 剥离处形成空腔,泥沙和水分侵入,悬架运动时金属与橡胶直接摩擦发声。 | 依托全自动涂胶、抛丸与磷化生产线,确保防腐与粘接底涂/面涂厚度均匀;通过MES系统严格监控硫化温度与保压时间。 |
| 橡胶本体疲劳撕裂 | 橡胶主簧表面或应力集中处出现肉眼可见的宏观裂纹。 | 裂纹导致局部刚度急剧下降,严重时金属骨架直接撞击,产生金属敲击异响。 | 利用有限元分析(CAE)优化倒角与过渡圆角,避免应力集中;选用高抗撕裂性能的天然橡胶(NR)配方体系。 |
通过合理的制程干预,特别是缩径工艺的应用,能够有效延缓橡胶内部微裂纹的扩展,从而在生命周期内保持NVH性能的相对稳定。
汽车衬套压装后为什么会产生异响?装配工艺对橡胶件性能有什么影响?
在售后维修或主机厂装配线上,有时刚换上的新衬套也会发生异响或早期破损。这往往并非零部件本身的质量问题,而是装配工艺不合规带来的异常预应力所致。
常见的装配错误是在车辆处于悬空状态(车轮未落地受力)时直接锁紧了悬架螺栓。当车辆落地后,悬架几何角度发生变化,衬套内部被迫承受了额外的静态扭转预应力。这种长期的“扭曲”状态会加速橡胶撕裂并产生异响。
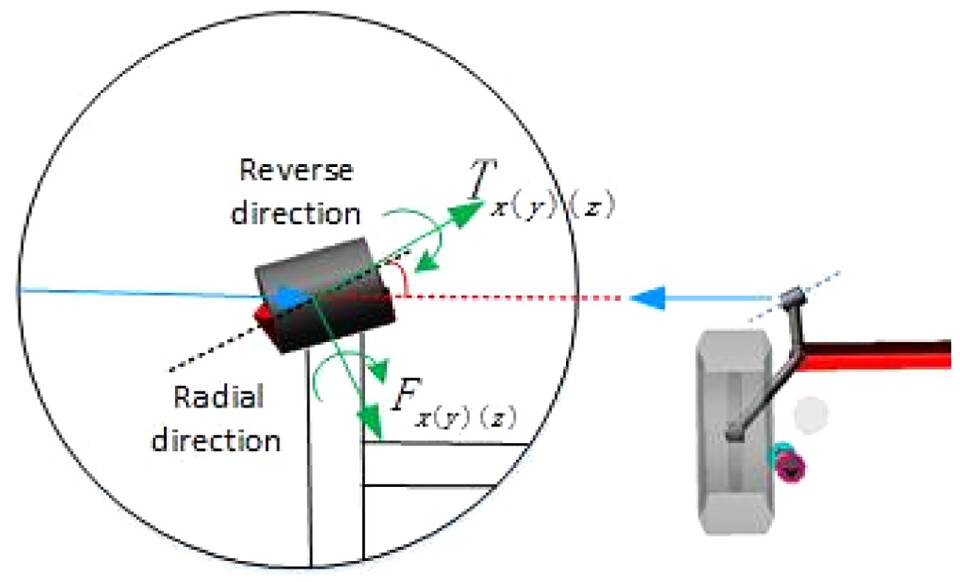
异常预应力引入与压装过盈量分析
橡胶衬套是一种对安装角度与过盈量较为敏感的零部件。不规范的装配流程会直接改变其工作状态。
装配工艺对衬套NVH性能的影响因素:
- 悬架螺栓的K0状态锁紧 (Torque at Curb Weight):
正确的工艺要求是在车辆以整备质量(K0状态)着地后,再按规定力矩紧固控制臂螺栓。如果在举升机上悬空紧固,车辆落地后衬套主簧会产生一个通常在15°~30°的静态扭转角。这使得衬套在日常行驶中极易突破其极限扭转角,产生撕裂异响。 - 压装工装的受力点偏差:
在将衬套压入控制臂孔位时,工装应当平稳地施加力在衬套的外管(外圈)上。如果错误地压在内管或橡胶主体上,会导致内部粘接层受到巨大的层间剪切力,容易造成不可逆的早期内部剥离。 - 过盈量 (Interference Fit) 不匹配:
控制臂内孔与衬套外径之间的过盈量通常需要精密计算。若孔径过大,衬套容易在孔内发生轴向窜动;若孔径过小或压装未倒角,容易刮伤衬套表面的防腐涂层,导致后期生锈脱胶产生异响。
建议Tier 1与主机厂在装配指导书中明确压装工装的受力面,并强制推行“落地后紧固”的标准流程,这是降低初期装配异响的有效手段。
为什么新能源汽车底盘更容易出现橡胶衬套异响?新能源工况带来的新挑战
随着电动化浪潮的推进,许多Tier 1供应商发现,在燃油车上表现良好的减震衬套,直接移植到新能源平台后,往往异响频发且寿命缩短。这反映了新能源工况对底盘件提出了更严苛的要求。
新能源汽车由于搭载了沉重的动力电池,整车自重明显增加;同时,驱动电机的瞬时爆发扭矩远高于内燃机。这些因素导致衬套承受的径向偏载与扭转剪切力大幅攀升。此外,缺乏发动机的背景噪音,使得底盘的任何微小摩擦异响在静谧的座舱内都被显著放大。
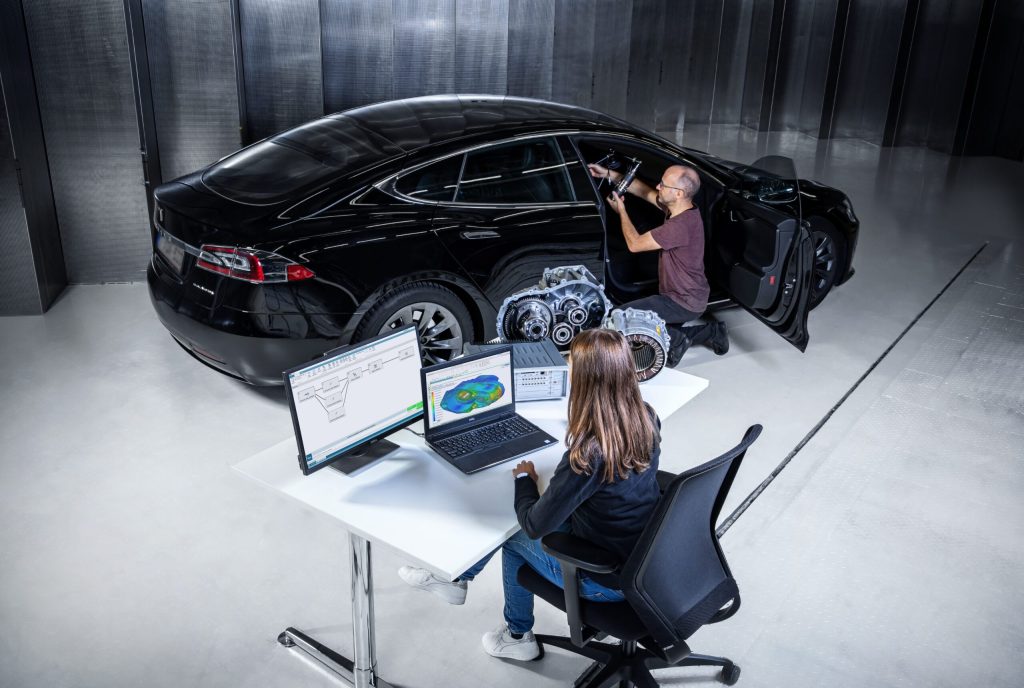
载荷图谱变化与新能源底盘开发对策
新能源汽车的质量分布(重心更低、质量更大)改变了悬架系统的运动学几何,这要求衬套具备更高的承载能力与更精细的NVH隔离特性。
新能源工况带来的技术挑战与解决方案:
| 新能源汽车工况特征 | 对橡胶衬套的工程挑战 | 容易引发的异响模式 | 江西光益的定制化研发方案 |
|---|---|---|---|
| 整备质量增加 (通常增加20%-30%) | 需要更高的径向静刚度来支撑车身,防止悬架过早触底。 | 径向载荷过大导致橡胶严重压缩变形,金属骨架之间发生刚性硬碰硬的敲击异响。 | 依托材料数据库,优化胶料配方的模量;在结构上设计合理的非线性限位块(Bump Stop),在达到位移极限时提供渐进式缓冲。 |
| 驱动电机高扭矩瞬时输出 | 起步或动能回收时,悬架连杆承受极大的瞬向冲击,衬套扭转应力激增。 | 瞬间的高剪切应力容易撕裂橡胶与金属的粘接面,产生“咔嗒”声。 | 在大吨位注射硫化机上执行高压注射,提高致密度;运用CAE分析优化橡胶断面的形状系数,有效分散应力。 |
| 座舱背景噪音大幅降低 | 高频微震(如路噪、电机高频啸叫)的传递变得更为敏感。 | 结构声异响(Booming noise)更容易被驾乘人员感知。 | 使用400Hz高频动态性能测试机,精调高频段的动刚度(Kd),确保流向车身的高频震动得到有效衰减。 |
面对新能源底盘开发,供应商需要具备从前端CAE联合研发到后端多轴台架验证的综合实力,才能有效应对载荷谱的变化。
同样是橡胶衬套,为什么有的车辆安静舒适,有的容易出现底盘异响?
即使两款橡胶衬套在外观尺寸上完全一致,甚至装在同一款车型上,它们在实际路测中的滤震质感与异响表现也可能大相径庭。这往往是逆向仿制的副厂件与正向开发的原厂件之间的核心差距。
滤震质感与异响控制主要取决于橡胶材料的动静刚度比(Kd/Ks)以及内部的缓冲空腔(Voids)拓扑设计。合理的刚度解耦能够在确保操控导向的同时有效吸收冲击,而简单的“实心胶块”则容易因无法吸收高频微震而传递结构异响。
刚度解耦与NVH阻尼特性的正向调校
正如我们在探讨《汽车橡胶衬套是怎样工作的?不同底盘部件中的应用与原理》时所述,优秀的控制臂衬套需要实现三维方向上的刚度解耦。
决定车辆底盘质感的关键设计参数:
- 内部空腔 (Voids) 的非对称设计:
许多廉价副厂件为了省事,会将衬套做成实心结构。实心结构虽然刚性大,但在经过减速带时,无法提供足够的轴向和径向柔性,导致冲击力直接传导,产生沉闷的撞击异响。正向设计的衬套会通过精确模切的非对称空腔,引导橡胶在特定方向上发生弹性形变以吸收动能。 - 动静刚度比 (Kd/Ks) 的匹配:
静刚度决定了车辆的承载与操控支撑,而动刚度则决定了车辆在行驶中隔离高频震动的能力。较好的橡胶配方能够在保持足够静刚度的前提下,拥有较低的动刚度。 - 阻尼损耗角 (Tan δ) 的调校:
阻尼特性决定了悬架跳动后余震收敛的速度。阻尼过小,车辆容易多余抛跳;阻尼过大,则可能导致材料生热较快。
江西光益试验中心配备了全面的力学与环境测试平台,可以针对不同车型的偏好,精细调校这些动态参数,帮助Tier 1打造符合主机厂定位的NVH质感。
汽车橡胶衬套异响是材料问题还是设计问题?如何进行失效判断?
遇到异响客诉时,快速、准确地锁定失效根源是SQE(供应商质量工程师)的首要任务。异响可能是材料配方衰减、粘接工艺失效,也可能是结构设计无法承受实际偏载所致。
通常需要通过破损件的外观形貌及实验室推脱力(Push-out)测试进行综合研判。如果撕裂面呈现大面积光滑的金属裸露,多指向表面处理或涂胶工艺异常;如果撕裂面呈现粗糙的橡胶本体破坏,则可能指向材料动态疲劳强度不足或设计载荷过大。

异响与失效的故障树分析 (FTA) 及台架验证
精准的失效分析有助于快速切断问题源头。以下是常见的失效形貌与排查逻辑:
- 界面脱胶 (Adhesion Failure):
- 形貌特征: 橡胶与金属骨架分离,金属表面可见光滑或仅附着极少橡胶底涂。
- 失效研判: 通常属于制程工艺问题。可能是金属表面抛丸除锈不彻底、防腐涂层厚度不均,或者硫化过程中温度与压力曲线控制不当。
- 验证手段: 在10KN至200KN电子拉力机上对同批次产品进行破坏性静载推拔测试,检查推脱峰值是否达标。
- 内聚破坏 (Cohesive Failure / Rubber Tearing):
- 形貌特征: 粘接界面完好,但橡胶主簧中部出现粗糙的撕裂口,内部甚至呈现多孔隙海绵状。
- 失效研判: 可能是材料本身抗撕裂强度不足,或者产品设计未能有效分散应力(如缺少过渡倒角)。如果是厚壁件内部出现气泡导致撕裂,则指向注射压力不足。
- 验证手段: 通过三通道疲劳测试平台,输入路况载荷谱,模拟多轴复合偏载,复现裂纹扩展过程。
江西光益借助完善的材料数据库与超过200台高端制造设备,能够从根源上控制制程稳定性,为联合开发新项目提供快速、低成本的改进闭环。
橡胶衬套为什么在冬季更容易出现异响?低温环境对材料性能有什么影响?
许多北方的车主或工程师会发现,底盘异响呈现出明显的季节性:夏季毫无异音,但在严寒的冬季(尤其在冷启动时),过坎时的“咯吱”声尤为明显。
低温会导致橡胶体积发生冷缩并引发动态硬化。体积收缩使得橡胶与金属骨架之间的预压缩应力减小,悬架受力时容易引发界面微观滑移摩擦;同时,材料在逼近其玻璃化温度(Tg)时,弹性形变能力下降,难以有效吸收震动。
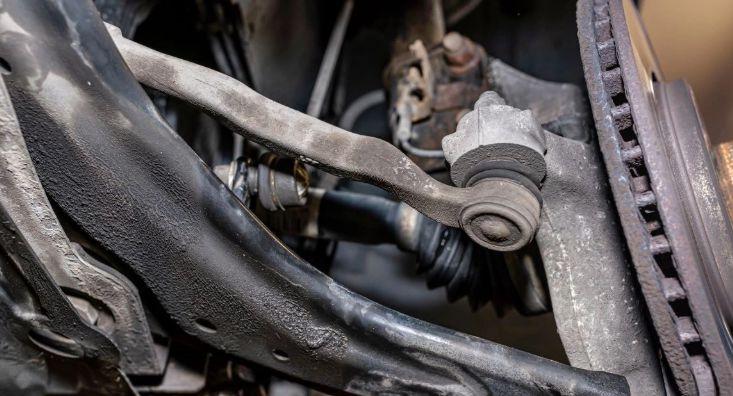
低温冷缩效应与宽温域材料选型
正如我们在《寒冷地区的汽车橡胶衬套,如何选择合适的橡胶材料?》一文中所述,材料的玻璃化转变温度是决定冬季NVH表现的关键。
- 冷缩导致的滑移异响: 热胀冷缩效应会导致外层金属与内部橡胶产生微观分离趋势。针对此类问题,再次凸显了缩径工艺的重要性:通过加大常温下的预压缩应力,可以较好地补偿冬季带来的体积收缩。
- 动态硬化引发的结构共振: 在极寒环境下,部分常规配方会变硬,动静刚度比大幅偏离设计值。建议选用耐寒型天然橡胶或NR/BR并用体系,以拓宽材料的有效工作温域。
江西光益配备了耐低温老化试验箱及带环境温箱的高频动态测试设备,能够按照客户的DVP规范,定制测试平台以完成针对极寒工况的特殊测试要求。
结语:系统化控制制程与设计,打造高可靠NVH底盘件
汽车橡胶衬套的异响问题,从来不是单一因素导致的,而是涉及材料配方、硫化工艺、表面防腐、结构解耦以及终端装配流程的系统性工程。从新能源工况带来的高扭矩挑战,到冬季极寒环境引发的冷缩滑移,任何一个环节的工程偏差都可能演变为路试或售后中的恼人噪音。
作为深耕行业数十年的专业减震产品制造商,江西光益减震系统有限公司始终秉承“品质为先,服务至上”的精神。我们拥有涵盖机械加工、表面处理、大吨位硫化及装配后处理的完整柔性产线,并运用MES系统将过程管控做到极致。欢迎国内外汽车主机厂(OEM)、Tier 1供应商及全球短交通出行企业与我们取得联系。我们期待运用丰富的橡胶材料数据库与全面的DVP台架,协助您快速、高效地完成新项目的联合研发,共筑高标准、宁静舒适的底盘系统。