在汽车底盘零部件采购中,经常会遇到不同厂家对同一个“球头防尘套”的报价相差甚远。很多采购和工程师搞不清楚:定制一款防尘套,前期的模具费到底包含哪些水分?后期的批量生产单价又是怎么算出来的?如果只看低价,往往会在后期路试中遭遇漏油、撕裂等严重质量事故。
定制球头防尘套的总成本主要由前期的“模具开发费”和后期的“批量产品单价”组成。模具费取决于产品的结构复杂程度和一模能出多少件(模具腔数);而单价则由橡胶原材料种类(如氯丁胶、天然胶)、产品克重、硫化时长以及生产良品率共同决定。想要有效控制成本,关键在于结构优化设计与合理的材料匹配。
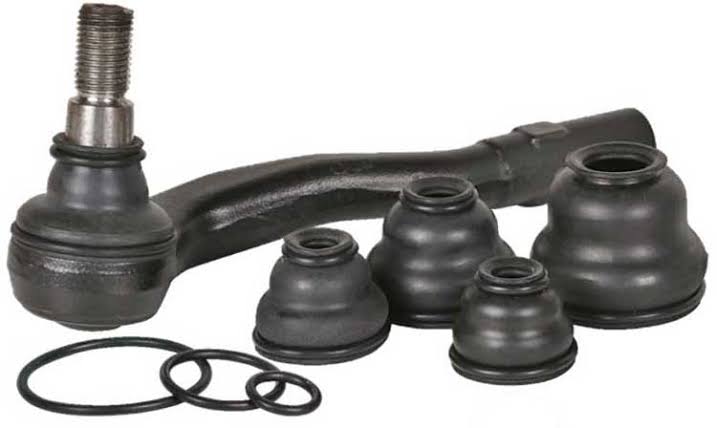
弄懂成本核算,才能在质量与价格之间找到最佳平衡点。江西光益减震系统有限公司自1998年扎根橡胶减震领域,创始人拥有超40年的橡胶产品开发底蕴。作为国内外知名整车厂(OEM)及Tier 1供应商长期稳定的深度合作伙伴,我们依靠厂内超200台高端制造设备(包括400T以上真空注射硫化机)和完善的实验室检测体系,用清晰透明的工程数据,为您揭开球头防尘套定制的成本逻辑。
球头防尘套模具费怎么算?模具腔数、结构复杂度与开模成本分析
经常有客户问:“为什么同样是防尘套,有的厂家开模费只要三四千,有的却要两三万?”这其中的差价,绝不是简单的利润问题,而是取决于您对产量和尺寸精度的要求。模具是决定橡胶件质量的“地基”,地基打不好,后期的批量生产全是问题。
模具费用的核心计算公式是:模具钢材成本 + CNC机加工工时费 + 模具腔数设计费。如果您的订单量大,我们需要设计“一模多腔”(比如一模出16件),模具变大、加工时间变长,前期开模费自然会高;但这样能极大分摊后期的单个产品生产费用。
模具复杂程度对加工成本的直接影响
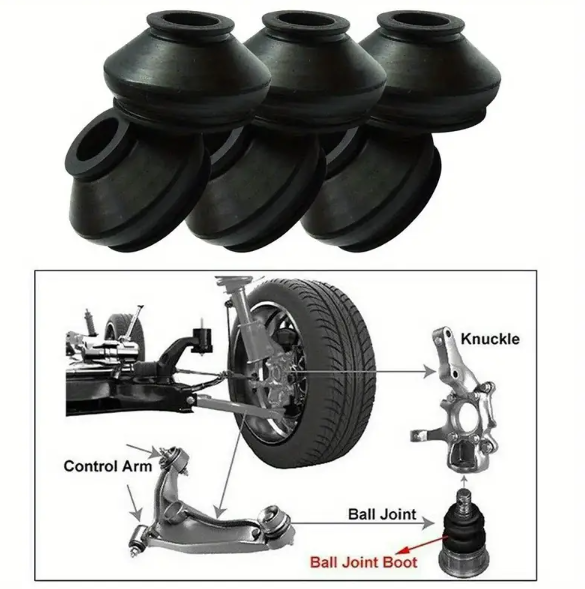
在开发汽车转向拉杆球头或者摆臂球头防尘套时,由于防尘套内部通常有倒扣、波纹折叠区,还要卡住金属环,这就要求模具的设计不能是简单的上下两块铁板,而需要复杂的抽芯或气吹脱模结构。
- 模具腔数(一模几件)的博弈: 如果您的项目处于试样阶段(打样期),我们通常会建议开“单腔模”或“一模四腔”的试验模具,这种模具体积小、机加工快,几千块钱就能搞定,方便快速验证尺寸。但如果进入量产阶段,每月需求十万件,就必须开“一模十六腔”甚至更多腔数的量产模具。虽然量产模具可能需要两万以上的费用,但它能让每台设备的日产能翻倍。
- 脱模难度与CNC加工精度: 球头防尘套为了能卡紧球销,内部都有很深的倒扣卡槽。这不仅需要采购高硬度的模具钢材(如P20或H13钢)以防模具磨损变形,还需要用到高精度的慢走丝线切割和多轴CNC机床去精雕细琢。普通的快走丝加工虽然便宜,但做出来的模具表面粗糙,橡胶脱模时极容易拉伤产品表面,导致废品率飙升。
- 流道设计的讲究: 高端防尘套通常采用冷流道技术或优化设计的注射流道,减少每次打橡胶时的边角料浪费。这部分复杂的流道设计也会增加初期的开模成本,但在大批量生产中省下的废胶钱,很快就能把模具费赚回来。
橡胶防尘套单价受哪些因素影响?材质选型、壁厚公差与硫化周期核算
前期模具开好后,就进入了批量生产的“算单价”环节。防尘套单价的核算并非一拍脑袋决定的,它有一套非常严谨的工业核算公式。许多采购朋友比价时只看最终数字,却忽略了不同厂家在材料和工时上动的手脚。
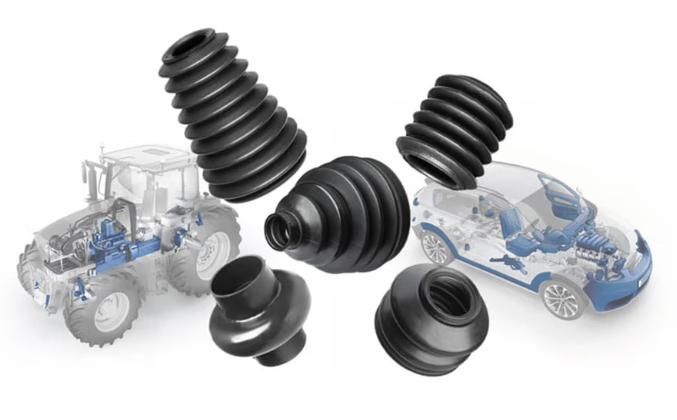
橡胶防尘套的单价主要由“材料成本(橡胶净重+废边耗损)”与“制造成本(设备小时费÷每小时产出数量)”构成。选用耐机油的氯丁橡胶自然比普通天然胶贵;而产品壁厚越厚,在硫化机里烤熟的时间(硫化周期)就越长,单价也就随之上涨。
深度拆解单价背后的隐藏成本与良品率控制
在为主机厂和Tier 1供应商报价时,江西光益的工程团队会详细评估每一个细节,确保报出的价格既不虚高,也不会因为偷工减料而埋下质量隐患。单价的差异通常体现在以下三个核心环节:
- 橡胶材质的物理差价: 汽车底盘的工作环境非常恶劣。如果选用普通的天然橡胶(NR),虽然单价便宜,但只要底盘稍微漏点机油沾上去,防尘套几天就会泡发发胀。为了抗油、抗老化,我们通常推荐使用氯丁橡胶(CR)或三元乙丙橡胶(EPDM)的改性配方。特种胶料的每公斤单价可能是普通胶料的两倍,但这能保证车辆在质保期内不出现防尘套破损索赔。
- 硫化周期的分秒必争: 橡胶放进高温模具里“烤熟”的过程叫做硫化。一个防尘套的硫化时间可能是3分钟,也可能是5分钟,这取决于产品的最厚部位(壁厚)。如果在设计时不考虑厚度均匀性,为了等最厚的地方熟透,整体硫化时间就会拉长。硫化时间越长,一台机器一天能做出来的数量就越少,分摊到每个产品上的设备折旧费和人工费就会上升。
- 隐形的杀手——废品率(良品率): 为什么有的厂家报价极低?因为他们没有把不良品挑出来。防尘套的波纹处很薄,脱模时容易撕裂。江西光益通过MES系统严格追踪生产过程,确保出厂的良品率。如果在结构设计阶段不把脱模角度设计好,生产时的废品率高达20%,这部分废品的成本最终还是会变相转嫁到客户头上。
汽车底盘球头防尘套为什么容易破损?极端高低温与交变扭转下的失效模式
很多售后品牌商经常抱怨:买回来的防尘套,装上车刚过一个冬天,或者跑了几个月烂路,波纹处就裂开大口子,里面的润滑脂全漏光了,紧接着球头生锈、底盘异响。这其实是没有摸透防尘套在底盘上的真实受力状态。
底盘防尘套损坏,很少是被硬物撞坏的,大多数是因为“疲劳老化”。车辆转向时防尘套会被反复扭麻花(交变扭转),加上冬天零下几十度的低温让橡胶变脆,以及夏季机舱高温和外部臭氧的侵蚀,普通橡胶根本扛不住这种折磨。
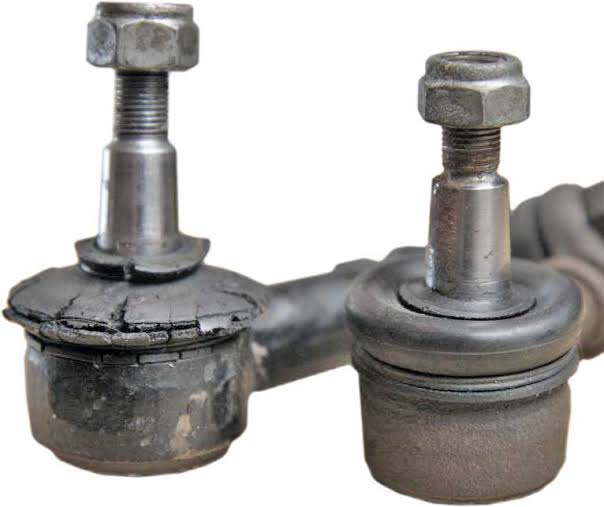
真实工况下的失效模式(FMA)与配方改良策略
把破损的防尘套拿到实验室切开分析,我们会发现它的失效往往是环境老化和机械拉扯共同作用的结果。如果不懂得针对这些失效模式(FMA)进行配方调整,防尘套就形同虚设。
- 低温脆断与高温软化: 汽车在北方严寒地区过冬时,环境温度可能降至-40℃。此时,劣质橡胶会直接失去弹性,变得像塑料一样硬。车主早上刚起步打方向盘,防尘套硬邦邦的波纹处就会“咔嚓”一声直接脆裂。而在夏季,靠近发动机排气管区域的底盘温度可达100℃以上,高温会让橡胶变软失去拉力。我们通过调整高分子橡胶的交联密度,配制出宽温域配方,确保其在极端温差下依然保持极佳的回弹韧性。
- 臭氧龟裂(Ozone Cracking): 城市大气中含有臭氧,臭氧是橡胶的“天敌”。长期暴露在空气中的防尘套表面会产生细小的微裂纹。一旦车辆转向拉扯防尘套,这些微裂纹就会迅速撕裂成大口子。在江西光益的配方库中,我们会专门添加抗臭氧剂和防老剂,就像给橡胶涂上了防晒霜,极大地延缓了环境老化。
- 交变扭转与偏心磨损: 汽车悬架上下跳动并伴随左右转向,防尘套无时无刻不在被拉伸、压缩和扭转。如果防尘套上下两端的开口设计不合理,无法紧紧抱住球销和球壳,泥水和沙子就会顺着缝隙钻进去。沙子在防尘套内部就像砂纸一样,随着车轮转动把橡胶从内向外磨穿。
怎么通过结构优化降低开模与生产成本?前置CAE仿真与模流分析的应用
很多客户拿着原厂件来找我们仿制,或者随便画个图就要求开模。但其实,图纸上一点微小的改动,就能在不降低质量的前提下,把后期的生产成本砍掉一大截。一味地压榨材料费是不可取的,真正的降本,来自于聪明的结构设计。
在开模之前,利用电脑软件(CAE有限元仿真)模拟防尘套在车上的拉伸动作,找出容易受力拉断的薄弱点进行加厚,同时将不吃力的地方改薄。这样不仅省下了多余的橡胶材料费,还能加快硫化速度,让生产成本大幅下降。
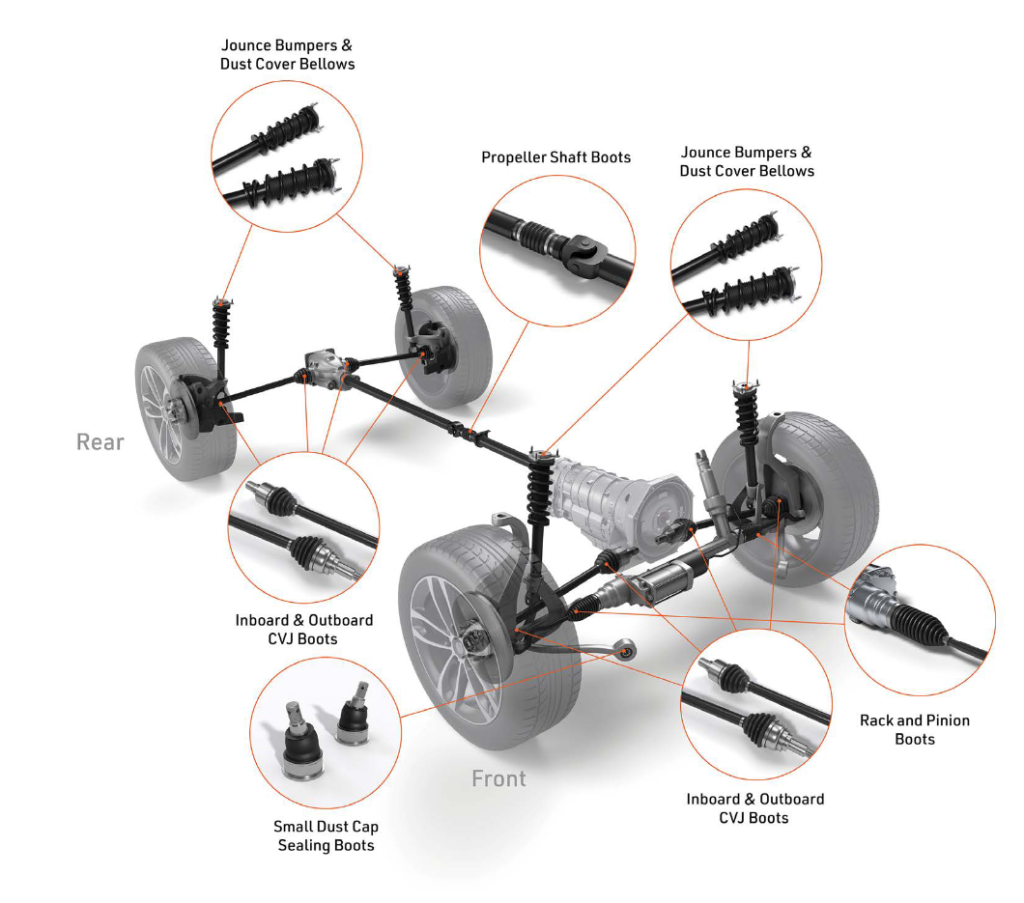
告别反复修模:数字化设计带来的成本红利
传统的开发模式是:画图 -> 花钱开模 -> 生产出样品 -> 装车发现容易裂 -> 重新花钱改模具。这种“试错法”浪费了大量的时间和资金。江西光益在研发阶段就引入了数字化前置分析,为客户把控成本:
- 优化波纹折角,避免应力集中: 防尘套最容易裂的地方就是像手风琴一样的波纹折角处。如果图纸上的R角(圆角)画得太尖锐,受力时所有的拉力都会集中在这个尖角上(应力集中)。我们的工程师在软件中进行拉伸仿真,只需将R角放大0.5毫米,就能让受力均匀分散,疲劳寿命翻倍,同时脱模时也更不容易撕裂,废品率大幅降低。
- 模流分析(Mold Flow)减少困气: 防尘套的壁厚通常只有1到2毫米。在高温下把粘稠的橡胶挤进这么薄的模具缝隙里,很容易把空气堵在里面排不出去,导致做出来的产品有缺口或者气泡。我们通过模流分析软件,提前算出橡胶在模具里的流动轨迹,合理布置排气槽和进胶口。这保证了每一次打出来的产品都是完美的,省去了巨额的材料损耗。
- 壁厚均匀化设计: 很多图纸在设计时没有考虑制造工艺,导致防尘套有的地方厚3毫米,有的地方薄1毫米。前面说过,硫化时间是由最厚的地方决定的。我们会在保证密封要求的前提下,建议客户修改图纸,让壁厚尽量均匀。这不仅能缩短生产周期,降低单价,还能防止产品冷却时因收缩不均而变形。
优质防尘套需要通过哪些台架验收?耐臭氧老化、密封性与百万次动态疲劳测试
为了证明自己的产品好,很多厂家会拿着一堆材料配方表给客户看。但对于Tier 1配套厂和主机厂来说,材料表只是一张纸,真正能证明防尘套能不能在车上用得住的,是严苛的物理台架测试。
一款合格的球头防尘套,出厂前必须在实验室里经历“九九八十一难”:要在超高浓度的臭氧箱里烘烤不龟裂,要在泥水喷淋下保证内部不进一滴水,更要在动态疲劳台架上被连续扭转、拉伸上百万次而不能出现任何破损。
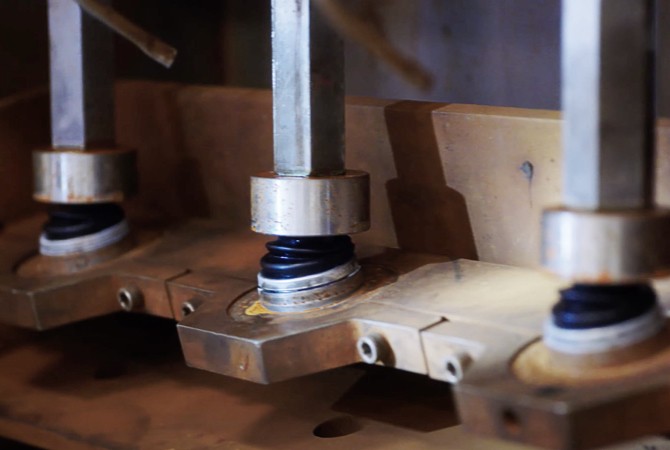
严苛的DVP验证标准与光益实验室实测
江西光益深知,给主流车企做配套,绝对不能存有侥幸心理。我们在厂区内斥资建设了国家级标准的检测实验室,确保交付的每一批防尘套都能经受住真实路况的考验。
- 环境老化极限挑战: 防尘套不仅要防尘,还要抗天候。我们配备了耐臭氧老化试验箱和高低温老化试验箱。按照严格的标准,将防尘套拉伸至一定比例后,放入浓度高达200 pphm的臭氧环境中连续测试168小时。取出来后用放大镜观察,表面必须保持光滑,不能有哪怕一条细微的裂纹。
- 泥水喷淋与密封泥水箱测试: 防尘套最大的职责是保护内部的润滑脂不流失,外部的泥水不进去。我们会将组装好的球头防尘套放入泥水试验箱中,在泥浆水不断的喷淋和浸泡下,同时让球头做不规则的摆动。测试结束后拆开检查,内部的球销必须光亮如新,绝不允许有一滴水或一颗沙子渗入。
- 百万次动态疲劳拉扯测试: 静态测试合格只是基础。我们利用自研的双通道疲劳测试平台,模拟汽车在极为颠簸的路面上疯狂打方向盘的动作。防尘套被不断地大角度倾斜、扭转、压缩。只有在这种近乎暴力的台架上撑过100万次以上的交变循环,且毫无破损迹象,这款防尘套才有资格进入批量生产线。
结论:选对源头实力工厂,让定制省心又降本
球头防尘套看似只是汽车底盘上一个不起眼的“小皮套”,但它却实实在在地保护着关乎生命安全的转向和悬挂球头。前期为了贪图几千块钱的便宜模具费,或者压榨几毛钱的单价,找了没有研发能力和小作坊代工,最终换来的往往是大批量的售后退货和天价的索赔违约金。
江西光益减震系统有限公司传承 40余年的橡胶配方及减震产品开发经验,拒绝劣质材料,用严谨的工程数据说话。我们拥有 包含400T/800T以上巨型真空注射硫化机在内的超200台精密制造集群,并自建了全套的老化与疲劳检测实验室。从源头通过CAE帮你优化图纸降成本,到MES系统全流程管控保障良品率,我们有能力将复杂的定制需求转化为高性价比的优质产品。
您手头的防尘套定制项目是否正面临模具费用虚高、单价算不明白,或者之前试产的产品总是漏油开裂的困境?
不要再花冤枉钱去反复修模试错了。江西光益的工程技术中心现已就位,欢迎将您的3D图纸、使用工况或面临的失效痛点发给我们。我们将凭借庞大的数据库和快速反应机制,为您提供从免费图纸优化、精准模具核算到量产落地的一站式高品质降本方案!