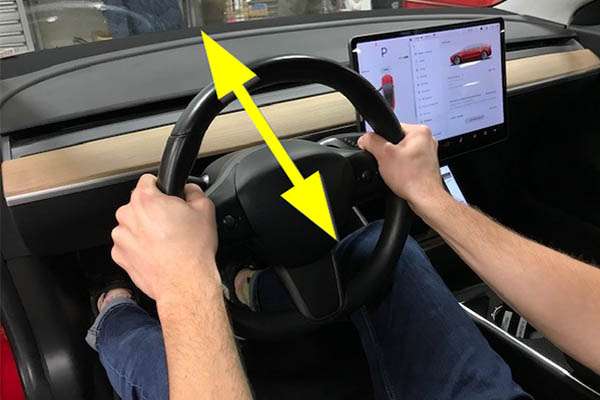
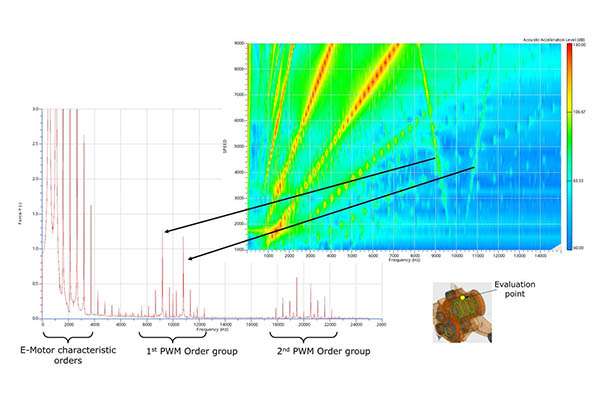
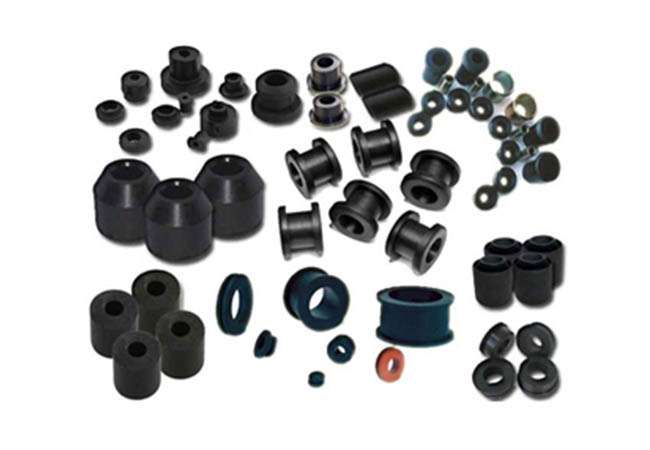
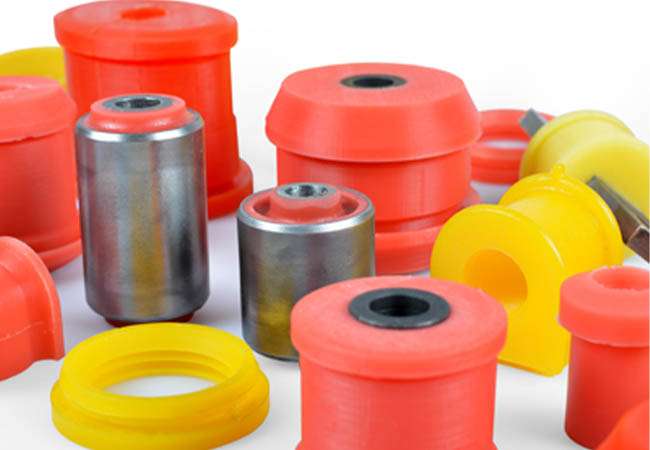
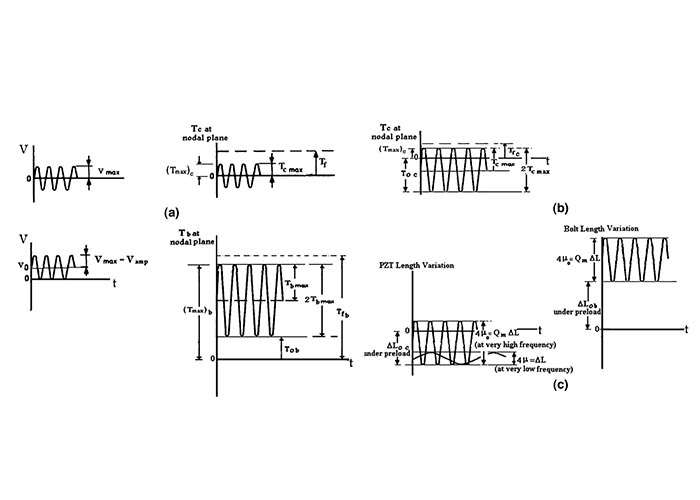
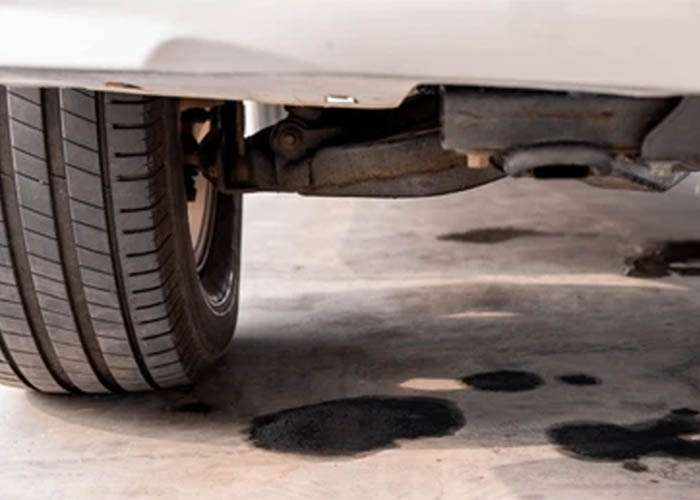
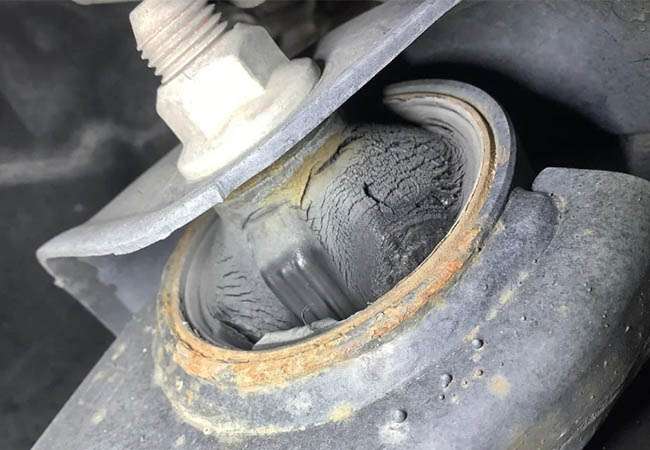
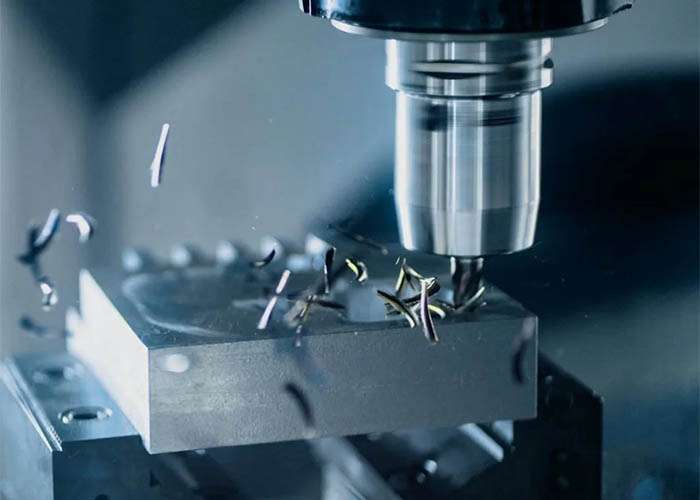
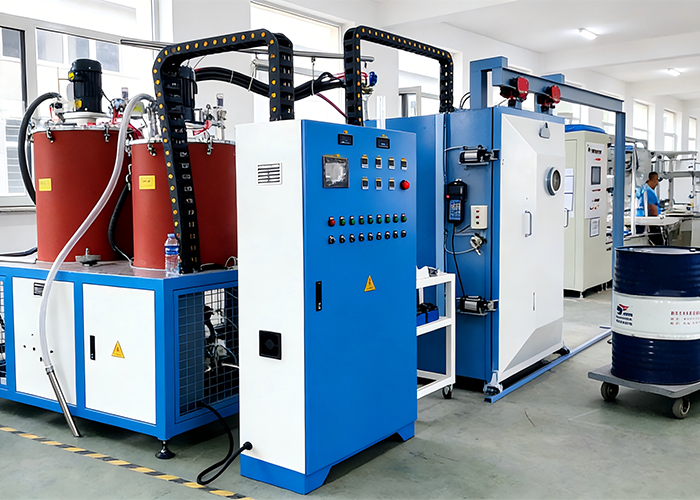
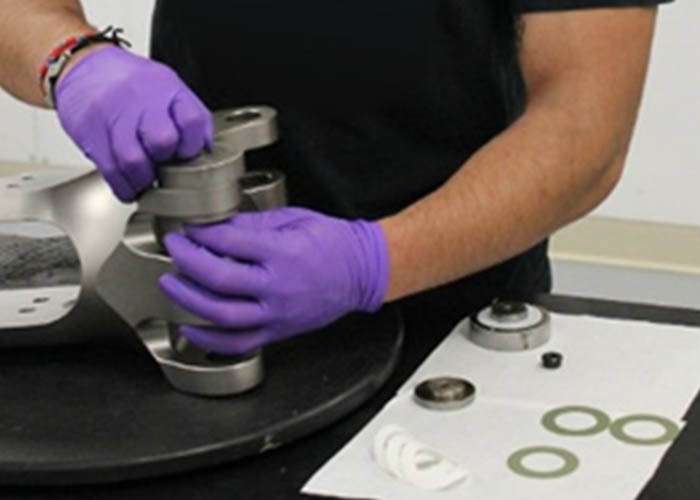
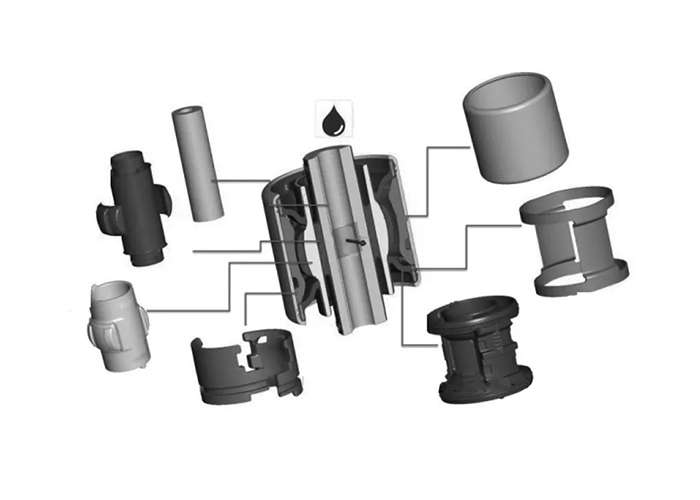
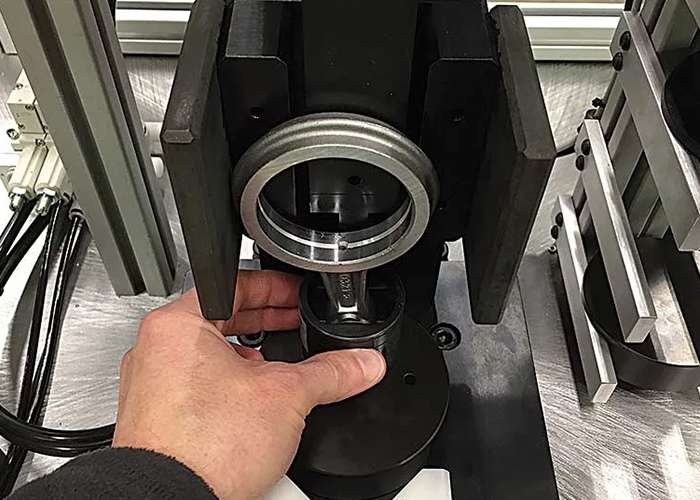
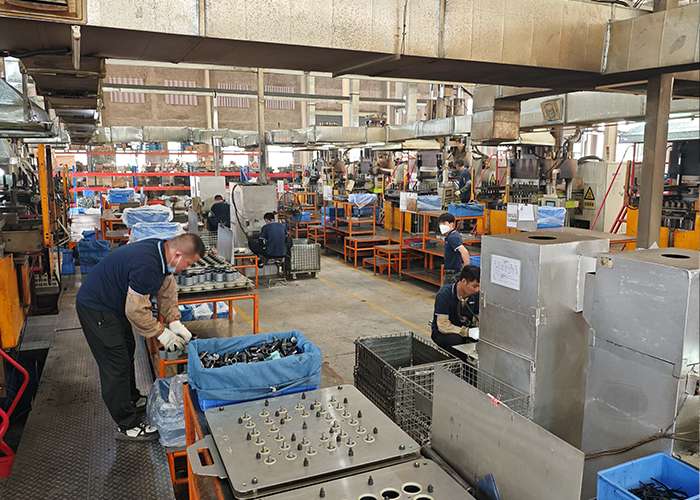
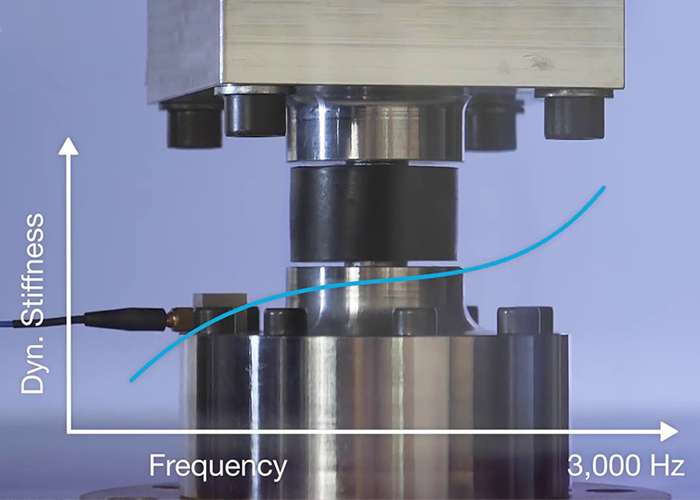
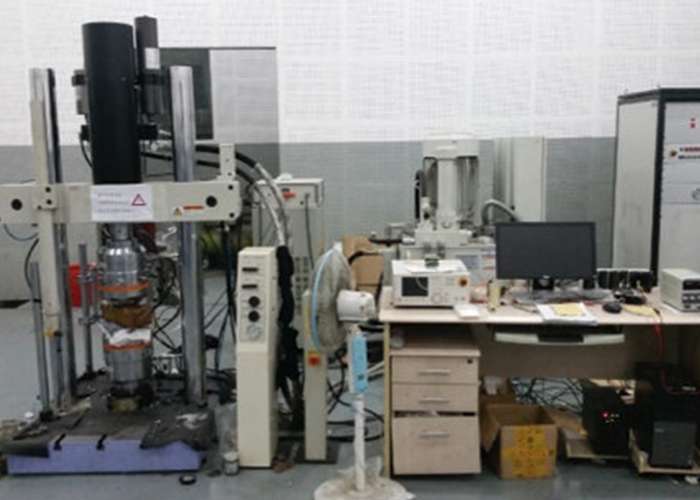
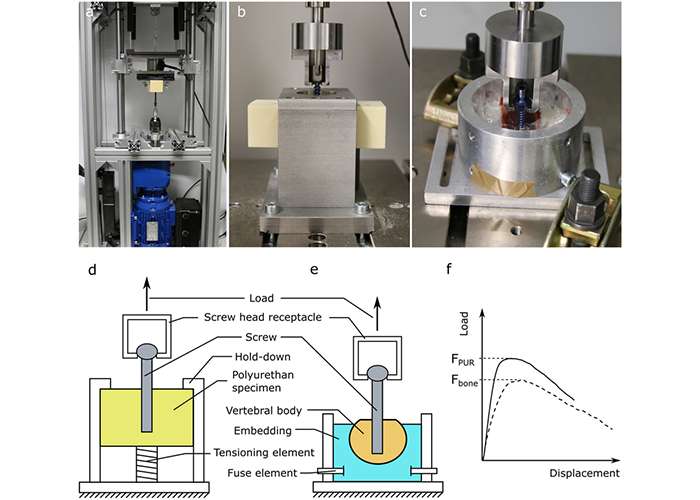
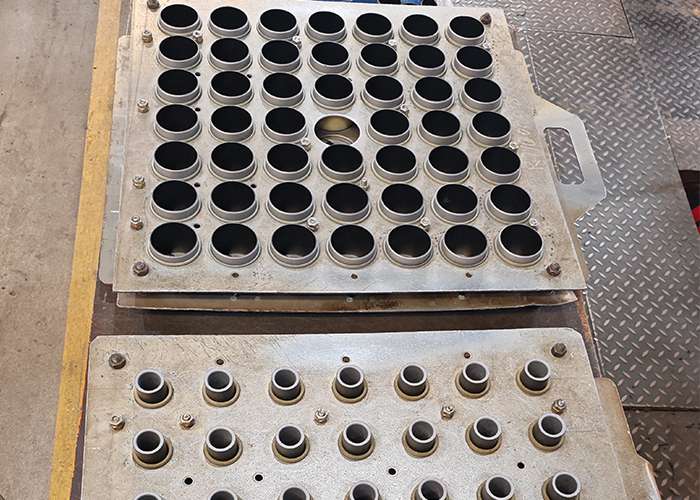
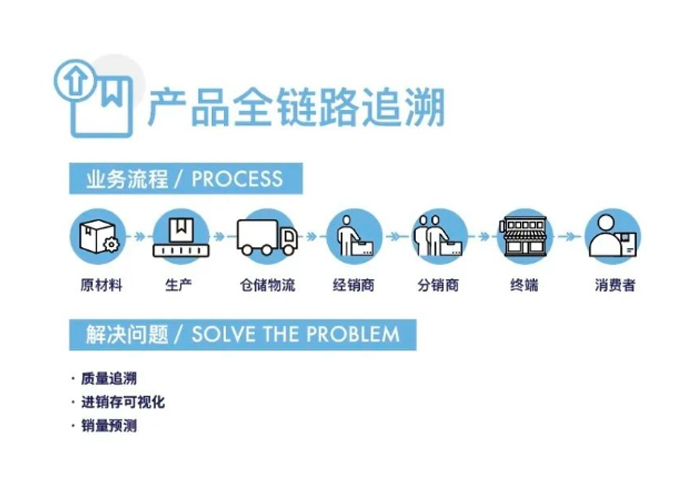
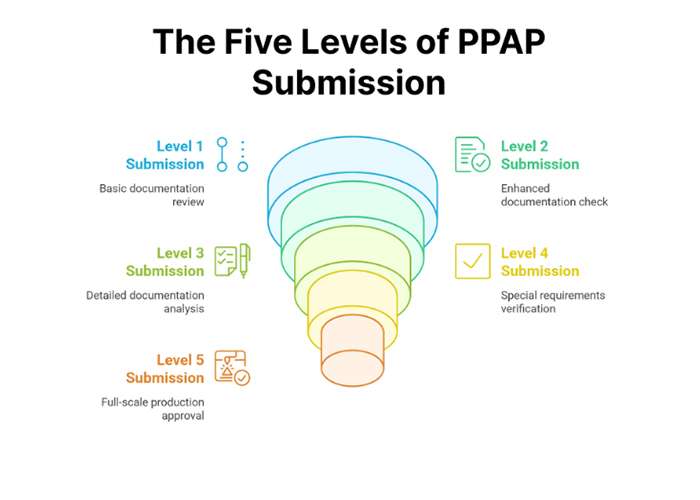
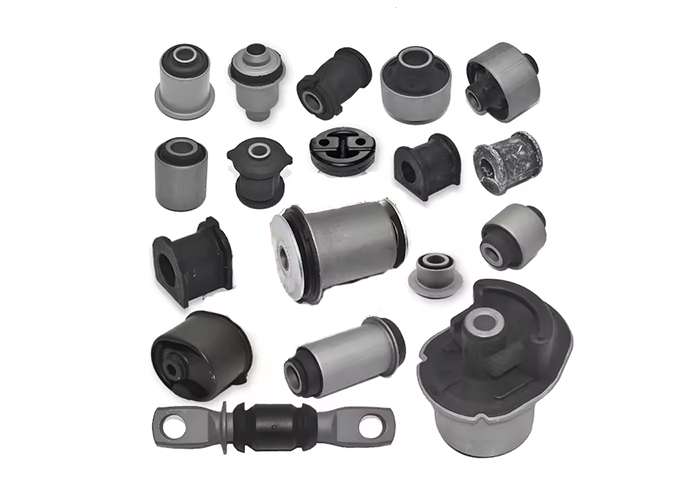
定制转向机衬套工厂:提供 OEM 级 NVH 调校与高耐久材料方案 专为乘用车、轻型商用车及非道路车辆(ATV/UTV)转向系统设计。结合自主聚氨酯 (PU) 浇注与橡胶-金属硫化工艺,提供从径向/侧向刚度验证到 IATF 16949 批量交付的端到端制造服务。 橡胶 & PU 双线减振衬套方案 材质双线并行 乘用/轻商用橡胶减振方案,及越野/重载高硬度 PU 强化方案(全新开模 8-12 天)。 专业台架验证 厂内直出 1-50Hz 动静刚度数据与 50-80 万次三通道电液复合疲劳测试报告。 精准供货边界 专注精密衬套本体与内外套管制造(支持外协支架预装),微米级公差严控压装配合。 转向机衬套底盘定位:控制侧向位移与隔离路面 NVH 作为转向机总成与副车架之间的刚柔耦合节点,它必须在消除转向虚位与吸收路面碎震之间实现精准平衡。 1. 侧向位移与转向虚位 在车辆转向时,齿轮齿条机构会产生巨大的反作用力。衬套必须提供极高的侧向刚度(Lateral Stiffness),将转向机本体牢牢锚定在副车架上,防止其发生左右滑移。侧向刚度不足是导致低速转向异响和方向盘迟滞(虚位)的直接原因。 2.径向冲击与高频 路面颠簸、碎震以及发动机/液压泵的振动,会沿转向拉杆和副车架侵入驾驶舱。衬套的橡胶或聚氨酯本体在径向和垂直方向需要具备特定的动态柔顺度与阻尼,切断中高频结构的噪音传递路径,避免方向盘出现高频震手感。 适配不同动态工况的材质方案:橡胶与聚氨酯 (PU) 从乘用车的极佳 NVH 隔离,到越野与重载环境下的极限刚性,提供匹配特定底盘调校的定制材质。 1.橡胶-金属硫化衬套 针对家用 SUV、轿车及城市代步车辆的主力方案。通过定制天然橡胶 (NR) 配方与高可靠性的金属粘合工艺,在保证基础侧向支撑的同时,提供优异的径向阻尼,有效隔离路面高频碎震,确保日常驾驶的舒适性。 2. 自研聚氨酯 (PU) 浇注衬套 针对越野改装、ATV/UTV 及重载工况设计。采用厂内一体化真空浇注工艺,硬度更高、抗形变能力极强,彻底消除转向虚位。可添加 PTFE 减摩填料以改善干摩擦异响。全新 PU 模具开发最快仅需 8-12 天。 转向系统底盘环境的物理挑战 转向机衬套不仅承受多轴动态交变载荷,还面临机舱恶劣的化学与温度腐蚀。 高频交变应力 原地打方向、快速变道或非铺装路面行驶时,衬套需承受持续的侧向撕扯与径向冲击。要求极高的橡胶抗疲劳强度与粘接力。 底盘油污侵入 转向机通常靠近液压助力系统或发动机下部,极易发生动力转向液漏油滴落,要求材质(尤其是 PU 或特种橡胶)具备优异的耐油与抗溶胀性能。 热辐射与老化 靠近排气管的热辐射及底盘泥水、盐雾环境,加速弹性体老化与金属套管锈蚀,需要精准的配方设计与 500h 以上的盐雾防护处理。 为什么不能“越硬越好”或“越软越好”? 在 OEM 正向开发中,转向机衬套的设计核心是寻找操控响应与乘坐舒适性的黄金平衡点。 衬套过软 虽然方向盘几乎感受不到路面震动(NVH 极佳),但转向机会在副车架上产生位移,导致明显的“转向虚位(Dead Zone)”,车辆在高速或紧急避险时发飘、响应迟缓。 衬套过硬 转向响应如同赛车般直接且精准,但会将路面所有的颠簸和发动机震动 1:1 传递到方向盘(极其震手),且可能导致周围金属支架过早疲劳断裂。 售后痛点:转向异响与旷量的根因追踪 低速打方向时的“咯噔”异响通常是衬套失效的最终表象,我们将为您逆向分析并解决根源问题。 1金属与弹性体脱胶 表现: 橡胶与内/外套管彻底剥离。 根因: 制造端表面磷化预处理不良或粘接剂失效,导致衬套失去结构完整性,转向机产生巨大旷量。 2.侧向撕裂与疲劳龟裂 表现: 橡胶本体出现贯穿性深裂纹。 根因: 材质抗撕裂强度不足,或长期承受超出原厂设定的侧向/扭转复合交变载荷。 3.油渍溶胀与塌陷 表现: 橡胶体积膨胀、变软成泥状,失去支撑力。 根因: 长期暴露于泄漏的动力转向油中。建议更换为抗化学腐蚀的 PU 材质。 Tier 1 级控制:从微米公差到真空浇注 拒绝低端同质化。我们专注于控制影响衬套压装配合与动态寿命的核心制造变量。 金属套管微米级 CNC 加工 衬套的压装过盈量决定了其在壳体中的稳定性。我们使用全自动通止规与三坐标 CMM,将内外管的直径公差严格控制在微米级,防止压装不到位或松动。 PU 真空恒温浇注 对于改装与重载市场,我们拥有独立的聚氨酯浇注车间,配套真空除泡与模温闭环系统,确保一体成型的 PU 衬套内部无气孔,承载力与耐久性拉满。 严苛的表面预处理 针对橡胶-金属硫化产品,实行严格的金属喷砂与磷化预处理工艺,配合高性能粘合剂,从源头杜绝售后市场频发的脱胶痛点。 明确的供货边界与总成压装规范 专精于弹性体核心。我们提供高精度的衬套本体,支持灵活的总成供应方式。 专注衬套本体 GJBUSH 不自主加工外部庞大的铸铁或铝合金转向机支架。我们的图纸、报价与现货供应均聚焦于带有内外套管的衬套核心组件。 压装配合控制 无论是带金属外套管的压装款,还是直接压入壳体的无外套管款,我们将严格遵循您的公差要求,确保正确的径向过盈量,防止安装中切削橡胶或后续脱落。 外协预装支持 如果您的项目需要完整的带支架总成交付,我们可联动长期合作的外协钣金/铸造厂采购金属壳体,并在厂内完成高标准的过盈压装与最终检验。 覆盖三大核心车辆赛道 1.乘用车与皮卡 应用: 日韩系家用 SUV、轿车、美系 F150 等皮卡。 侧重点: 以高品质橡胶衬套为主,主打 NVH 静音隔离与长期路面抗疲劳,满足售后原装替换(OEM/OES)需求。 1.轻型商用车 应用: 厢式货车、小型货运客车、轻卡。 侧重点: 强调高承载与重载工况下的耐磨损性能,解决商业运营车辆频繁更换底盘件的痛点。. 1.ATV/UTV & 特种机械 应用: 全地形越野车、高尔夫球车、小型农林机械。 侧重点: 首推高硬度 PU 衬套,抗泥水、抗盐雾、耐极端冲击,满足极端非铺装路面转向的精准与坚固要求。 厂内直出:从刚度扫频到 80 万次疲劳验证 真实的数据胜过口号。我们配备完善的转向系统测试台架,支持 OEM 级 PPAP 提交。 1-50Hz 动静刚度测试 使用伺服刚度试验机,扫描不同频率下的侧向与径向动态刚度及阻尼数据,直接输出曲线图,为整车底盘 NVH 联合调校提供精准支撑。 三通道复合疲劳 模拟原地打方向与颠簸路面,同步施加径向、侧向载荷与小幅扭转。乘用车标准 50 万次循环,越野强化方案可验证至 80 万次无撕裂脱胶。 拉脱与破坏性测试 严格的轴向拉伸与径向压出测试,验证硫化粘接极限强度,结合全套理化检测与 500h 泥水盐雾喷淋,确保环境耐久性。 质量体系 :IATF 16949 体系下的敏捷交付 敏捷模具开发 标准橡胶件稳定排期,全新 PU 开模打样仅需 8-12 天,抢占售后与改装市场先机。 全流程追溯 严格遵循 IATF 16949 体系,从批次配方、混炼、CNC 套管到硫化/浇注参数,实现单批次双向追溯。 文件支持 完整提供原材料证书 (TDS/MSDS)、首件检验报告 (FAI)、控制计划及 PPAP Level 3 全套文件。 根据您的项目阶段,选择正确的通道 发送图纸/规范 适合:采购经理与拥有成熟数据的 Tier 1。我们将评估公差、匹配材质,并快速提供模具费用与批量报价。 寄送样品/失效件 适合:售后品牌商或逆向开发需求。我们将测试样品的硬度、尺寸,分析异响或脱胶原因,并提供升级替代方案(如升级为 PU 材质)。 提交性能参数 OEM 研发工程师。请告知所需的侧向刚度目标、安装空间及载荷谱,我们将进行配方设计与台架验证。 常见问题与询盘 你们是否提供包含铁制或铝制支架的完整转向机总成? 不提供。GJBUSH 专注于制造精密弹性体衬套芯(即与金属套管结合的橡胶或聚氨酯部件)。如有需要,我们可以将这些衬套芯组装到由您的外协铸造合作伙伴提供的支架中。 你们的聚氨酯(PU)衬套在越野工况下会产生吱吱声或干摩擦噪音吗? 为了减轻干摩擦噪音,我们可以在聚氨酯材料中定制添加 PTFE(特氟龙)减摩填料,并在衬套结构设计中加入专用的储脂槽。 你们能生产用于转向机的液压衬套(充液衬套)吗? 目前,我们的专业技术和生产线主要专注于实心弹性体解决方案(硫化橡胶和浇注型聚氨酯)。 定制浇注型聚氨酯(PU)转向衬套的交货周期是多久? 由于我们自主管理聚氨酯浇注和模具制造流程,因此制作聚氨酯衬套的新样品模具通常仅需 8–12 天。 让我们打造更好的底盘! 请将您的二维/三维技术图纸、动态载荷规格或 OEM 对标样品提交给 GJBUSH 工程团队。我们提供全面的刚度分析、复合材料配方建议,以及极具竞争力且可扩展的制造解决方案。与 GJBUSH 携手合作,共同打造运行更平稳、强度更高且更具韧性的悬挂系统。 Name Email WhatsApp Message Send